9 个机型 · 单层与多层 · 整线第一道工序
吹膜机
把塑料粒子熔融、吹成筒状薄膜,再牵引收卷。同样是吹膜机,层数、机头结构、收卷方式不同,能做的膜和适用的产品完全不一样。
九个机型,分三组看
下面按结构复杂度分组。第一组是通用基础机型,第二组针对特定膜种,第三组是多层共挤与高速连续生产。
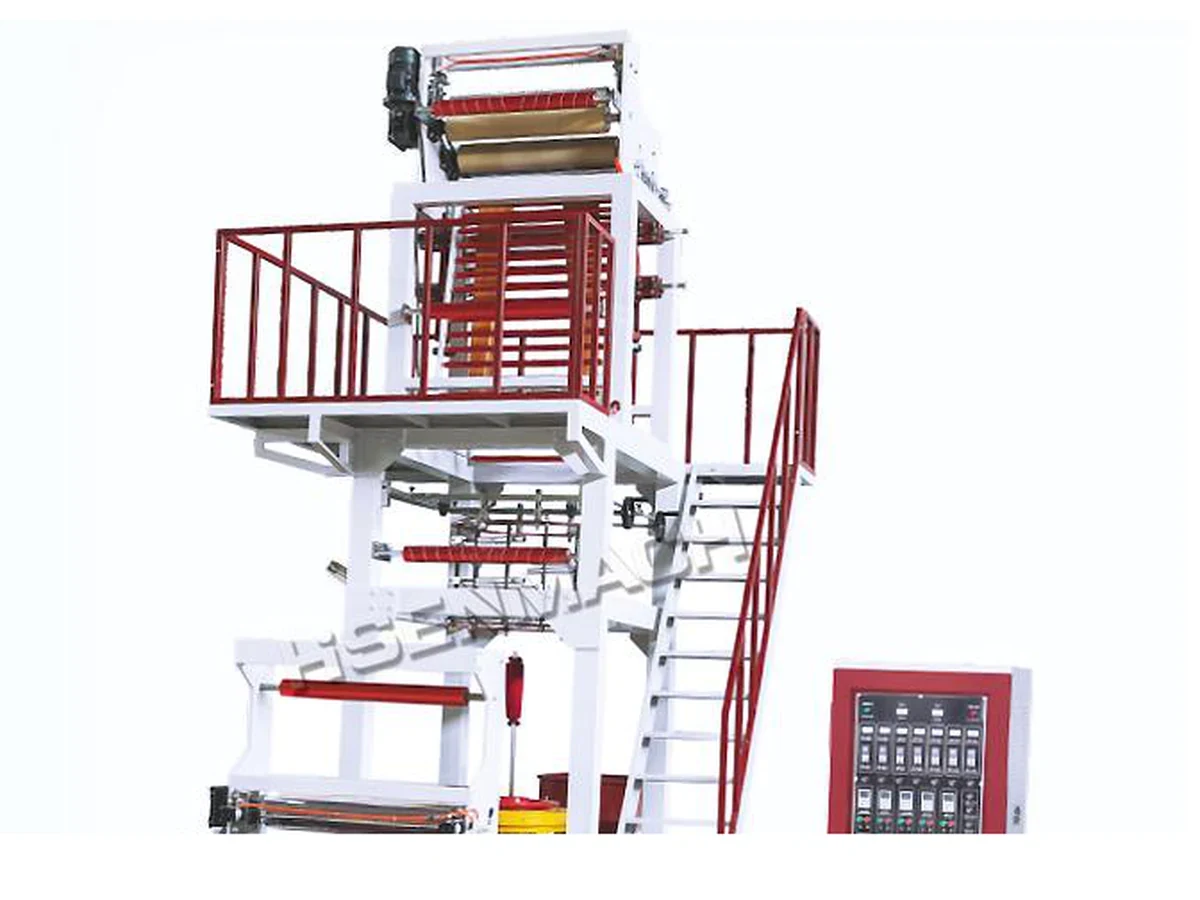
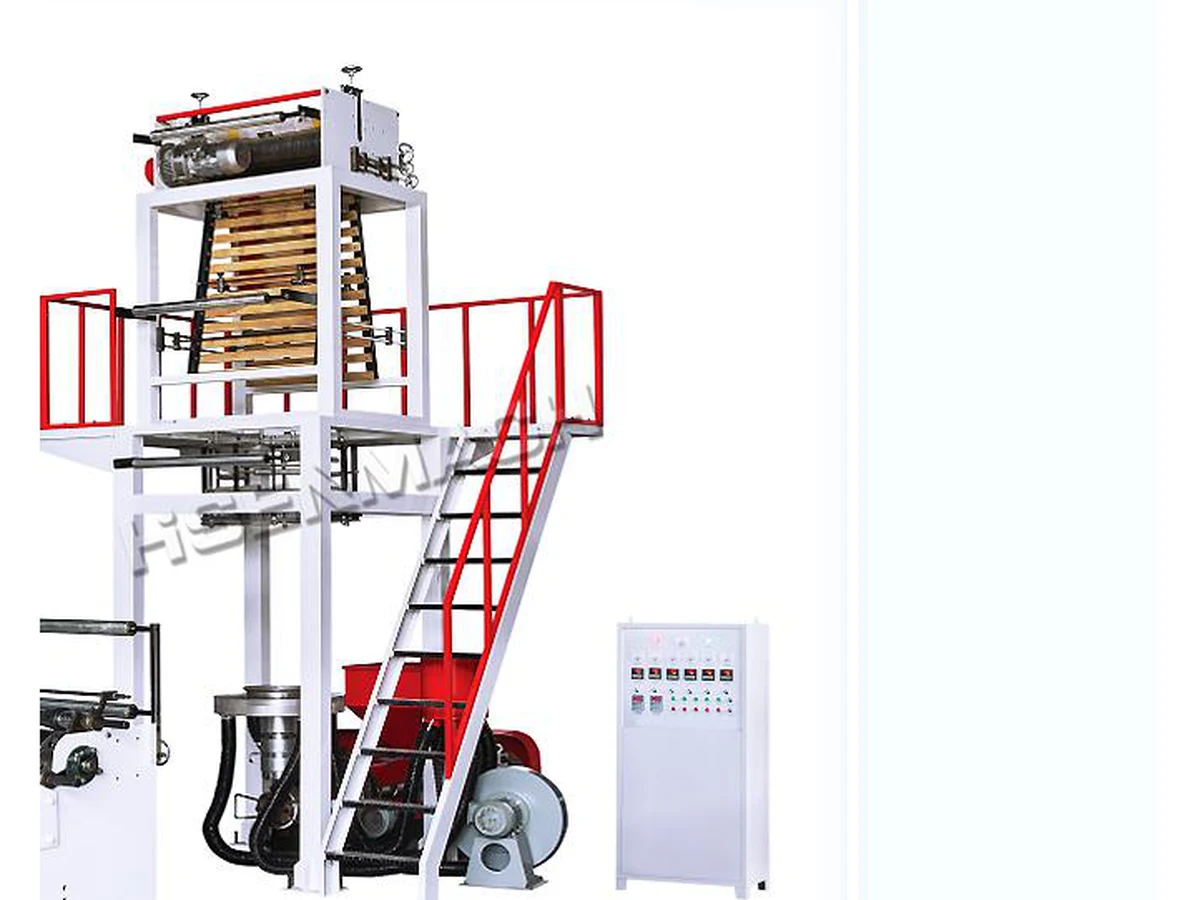
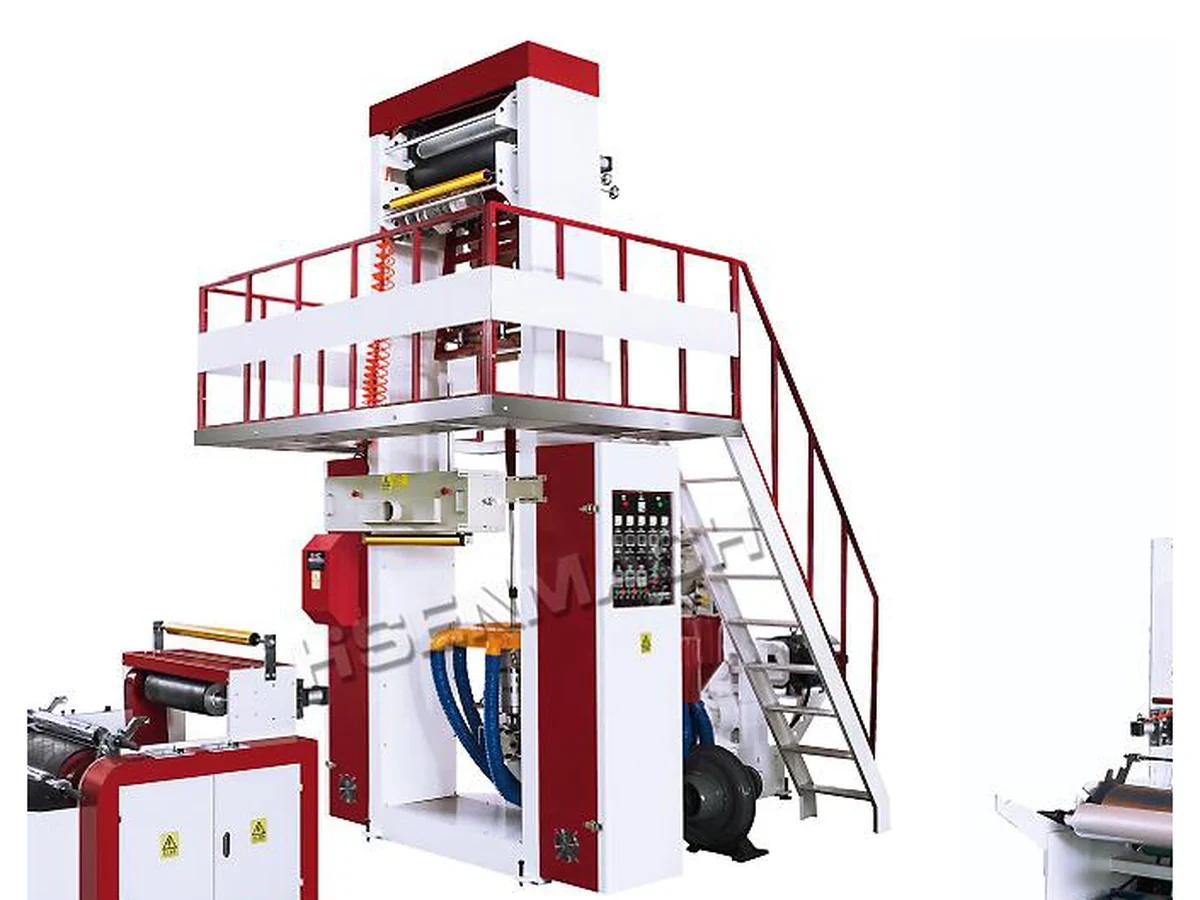
单层基础型
结构最简单、换料最快的一类。适合用途固定、不需要多层功能的常规膜生产。
功能专用型
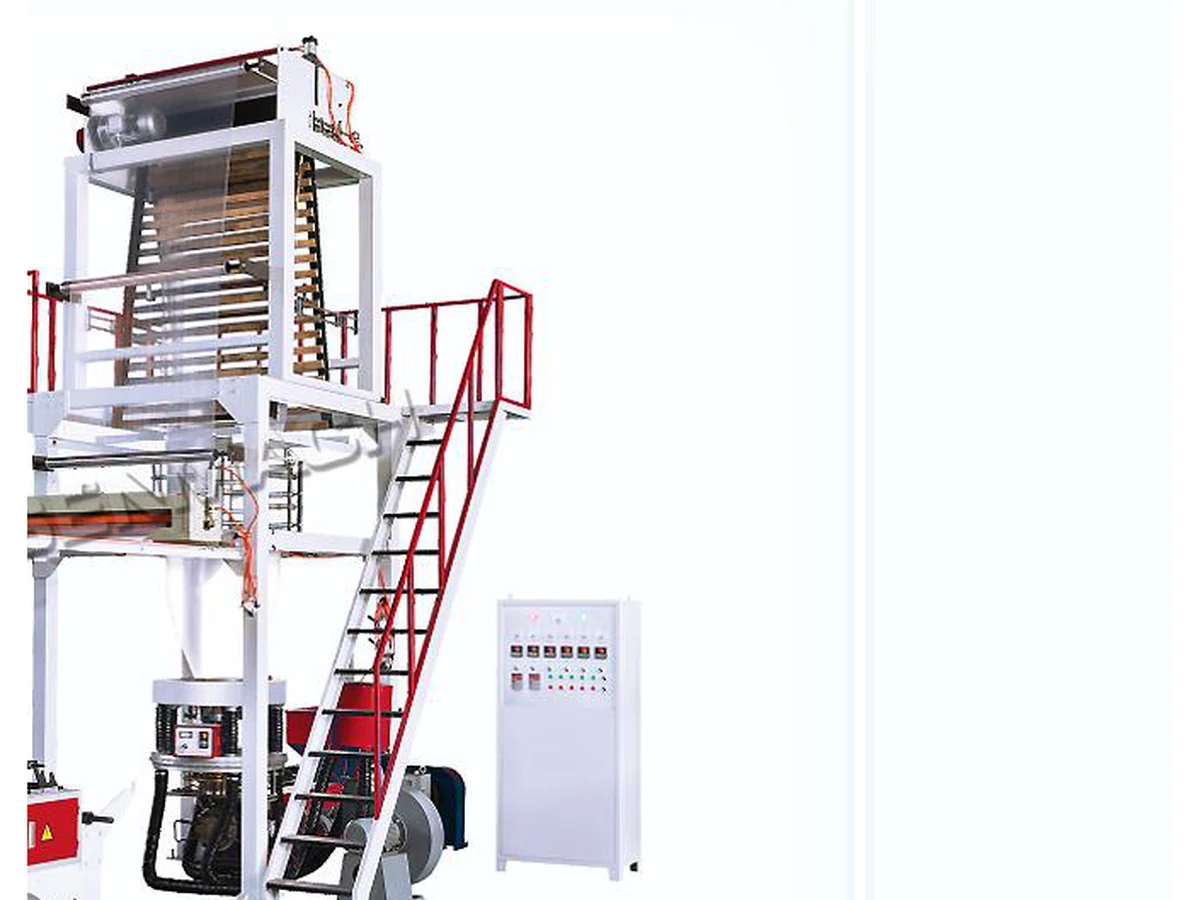
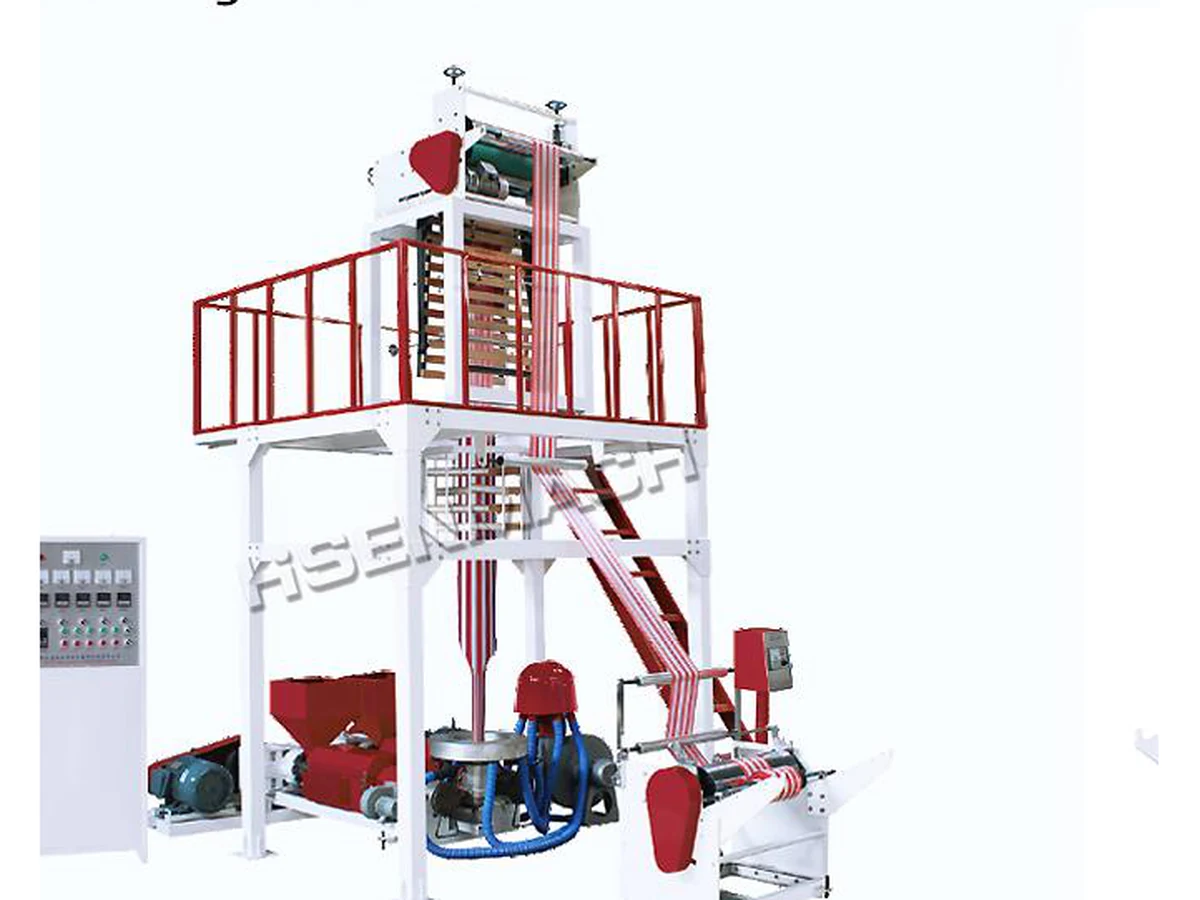
不做通用膜,而是针对某一种成品:热收缩膜、彩色条膜、垃圾袋用膜。工艺不同,机头与后段配置也不同。
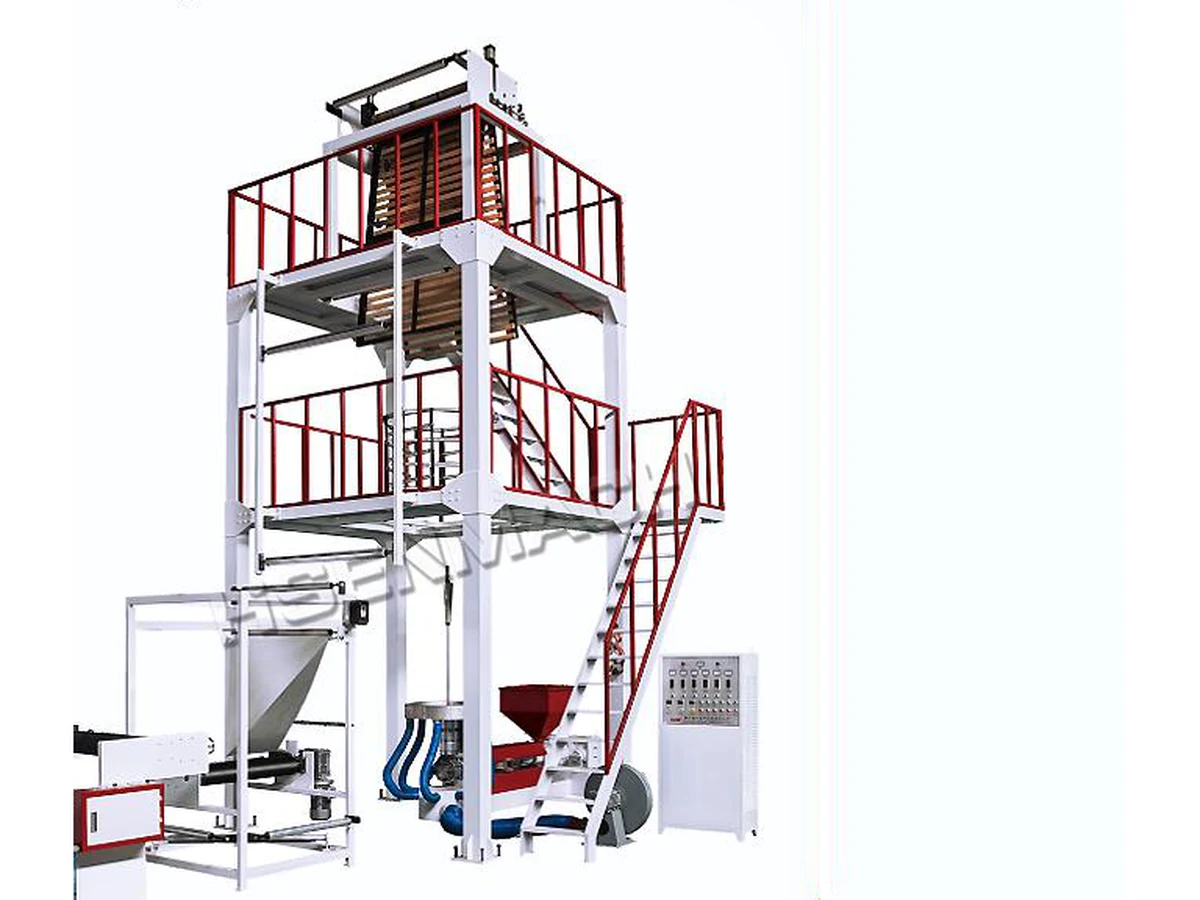
多层共挤与高速型
需要把功能分层布置,或者要连续大批量生产时看这一组。设备投入和调试门槛都更高。
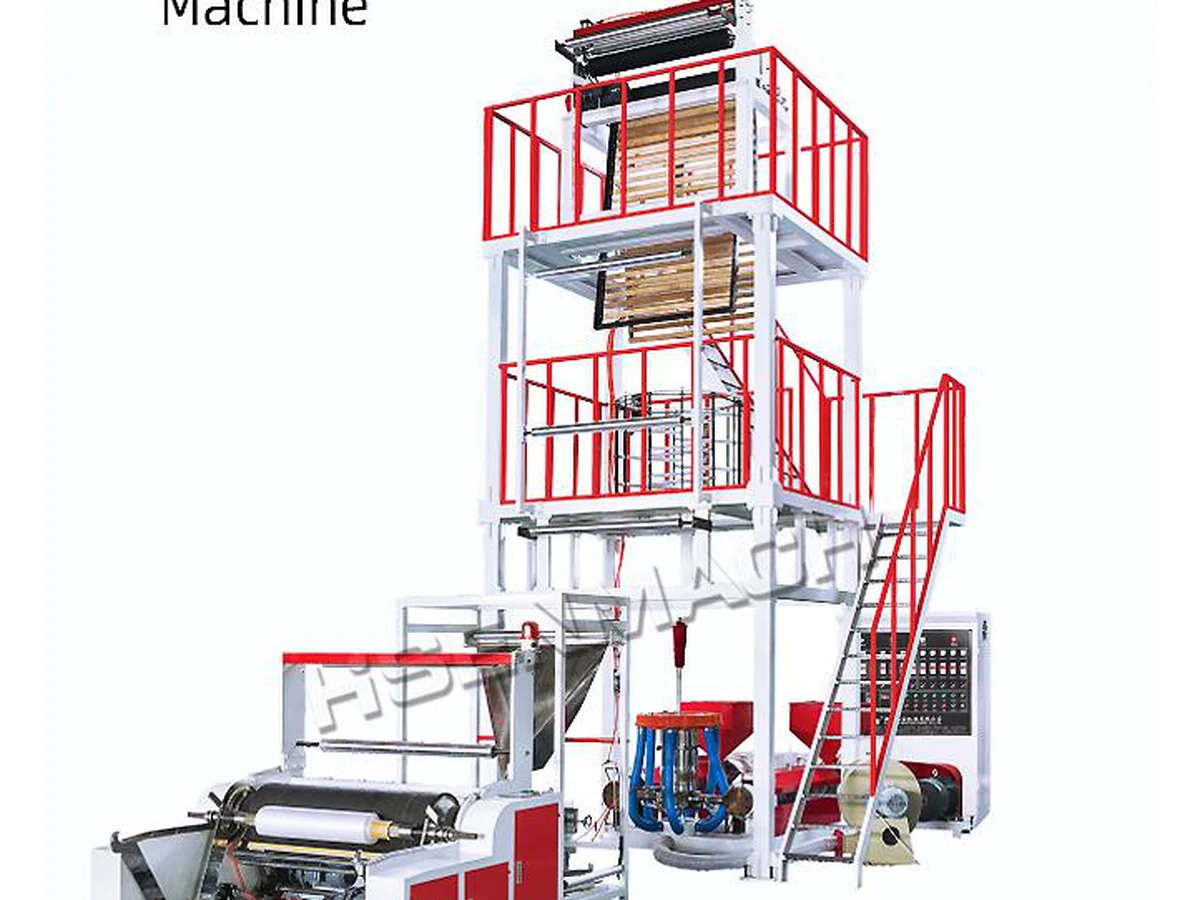
ABA 三层共挤 HDPE 高速吹膜机
ABA Three Layers Co-extrusion HDPE High Speed Film Blowing Machine
内外两层新料保证表面与热封,中间层可掺回收料。做背心袋、购物袋这类 HDPE 基材时,料耗优势明显。
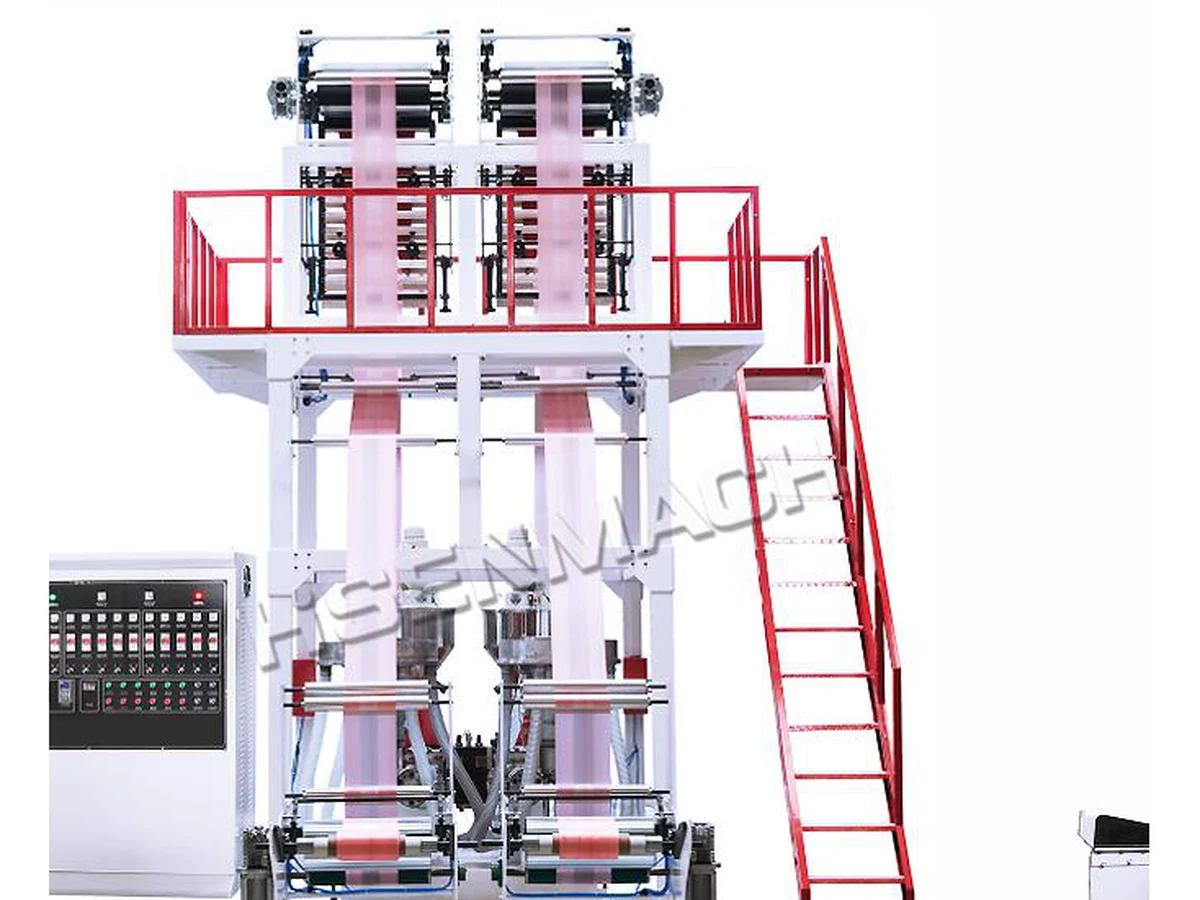
ABA 双螺杆双机头吹膜机
ABA Double Screw Double Die Head Film Blowing Machine
双螺杆配双机头,两路同时出膜。适合单一规格、大批量连续生产,对操作与维护的一致性要求更高。
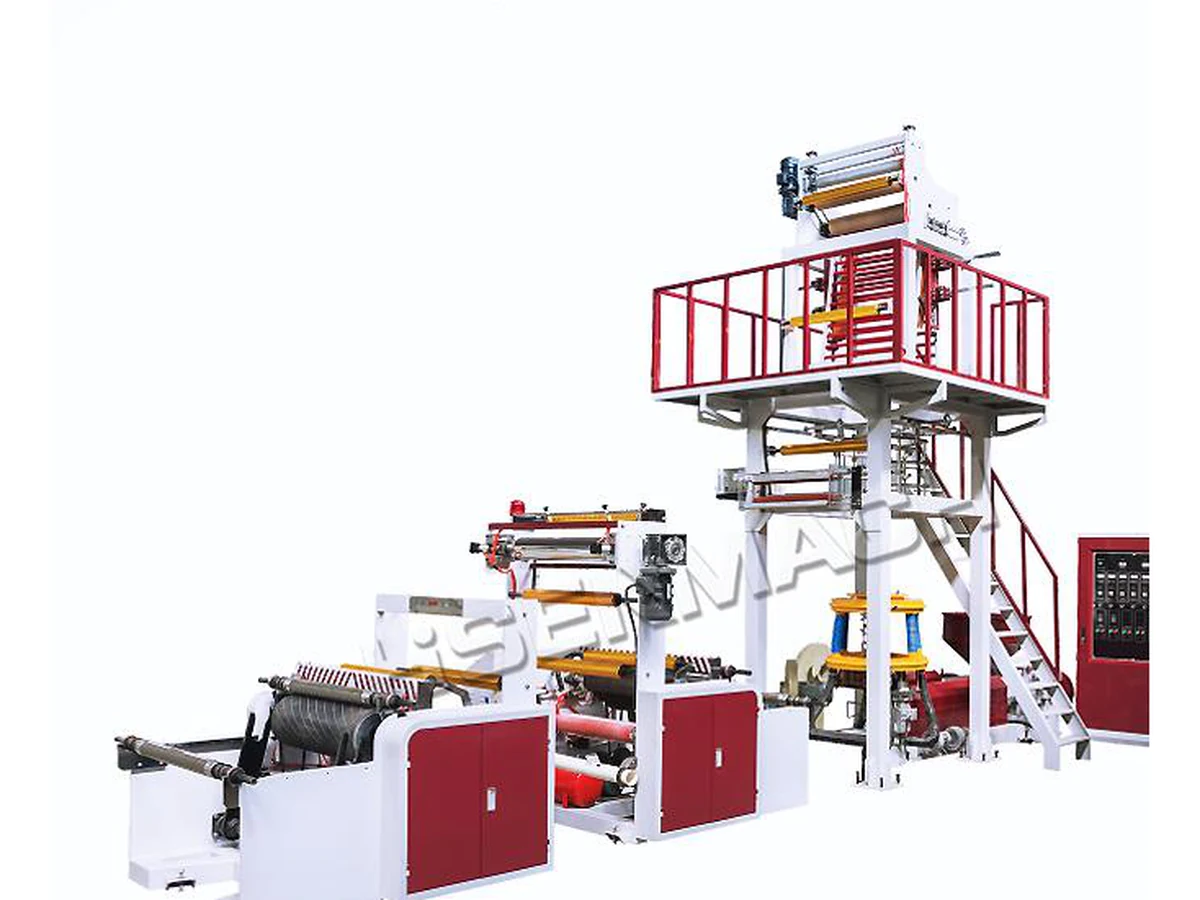
高速旋转双收吹膜机
Rotary Die Head High Speed Film Blowing Machine
旋转机头让膜泡圆周受力更均匀,配双收卷实现不停机换卷。适合连续化、少停机的生产节奏。
吹膜机长什么样,各部分管什么
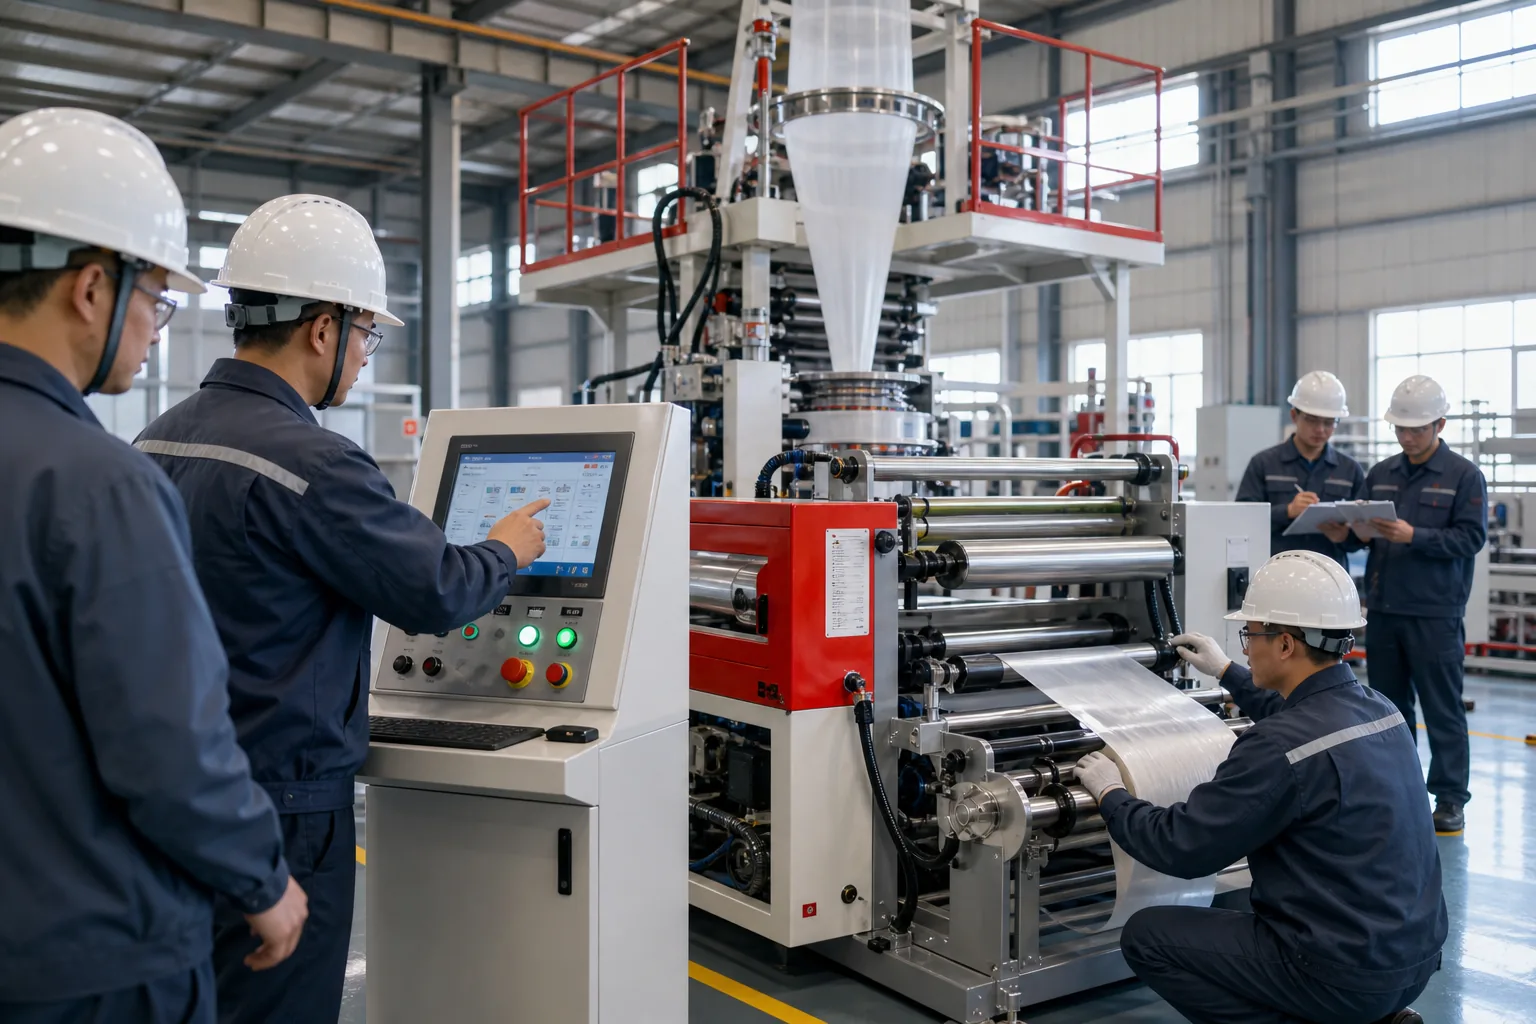
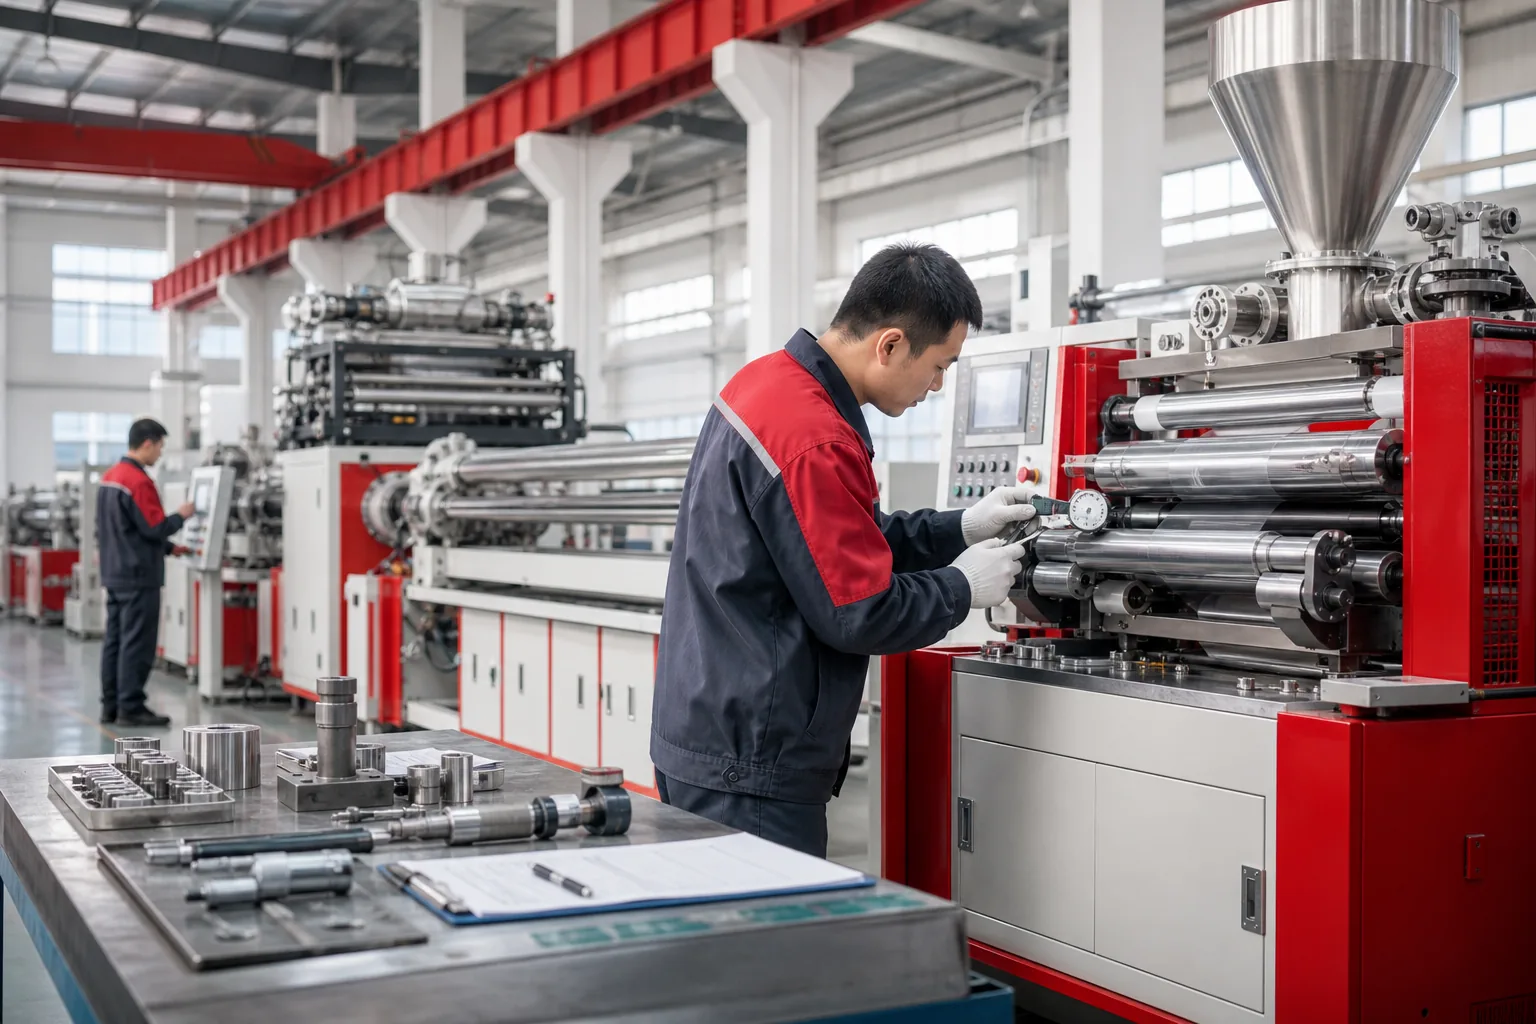
下面这张是本厂吹膜机调试现场。膜泡、模头、牵引、收卷、操作台,这五处决定了一台机器好不好用。
1
2
3
4
5
6
层数怎么定:先看膜要干什么
层数不是越多越好。每加一层,设备投入、调试难度、对原料一致性的要求都会上升。
示意图只表示层数与分工,不代表实际层厚比例。选哪种结构,取决于成品用途、承重要求和原料成本结构。
单层就够。成本低、操作简单、换料快,适合用途单一、不需要印刷的订单。
对应机型:单层高速单收、单层单收、迷你型ABA 三层更划算。内外新料保表面与热封,中间掺回收料降成本。
对应机型:ABA 三层共挤 HDPE至少 ABC 三层。外层单独负责印刷适性,中层承担强度与阻隔。
对应机型:多层共挤系列(按需求配置)开机后真正要调的三个参数
这三个参数决定膜的纵横向强度分配和外观。它们互相联动,单独调一个往往顾此失彼。
膜泡直径与模头口模直径的比值。比值大,横向强度提升,但膜泡更难稳住。
影响:横向强度、膜泡稳定性、霜线位置牵引速度与挤出速度的比值。比值大,纵向强度提升,但过度拉伸会让膜变脆。
影响:纵向强度、厚度、开口性膜泡从熔融到固化那条分界线的位置。高低直接关系到冷却效果和结晶状态。
影响:透明度、强度、产量具体数值要按原料牌号、膜厚和成品用途来定,同一台机器做不同产品,这三个值都不一样。调试阶段最好留样,换产品时才有对照。
选型先回答三个问题
这三个问题答不上来,任何机型推荐都是猜的。答完了,范围基本能缩小到一两个型号。
卖卷膜给下游厂,还是自己后段做袋?前者看厚薄均匀度和卷长,后者要提前考虑与制袋机的幅宽、速度匹配。
高塔式需要足够层高让膜泡上升冷却。层高不够就走平台式、可升降的迷你型,这不是省钱问题,是装不进去。
把日产量折算成每小时产出,再看需要多快的线速度。标称速度是上限,要留出换料、清理、调机的时间。
到厂看机器,重点看这四段
吹膜机不是看外观就能判断的。下面按“最容易出问题”的顺序排。
- 膜泡是否居中、有没有偏摆
- 霜线位置是否稳定,不上下窜
- 风环四周出风是否均匀
- 升降速时膜泡能否保持稳定
- 沿圆周多点取样测厚
- 看偏差是固定方向还是随机漂移
- 头尾与中段厚度是否一致
- 留样带走,作为到货比对基准
- 卷面是否平整、有无起皱
- 两端是否齐整、有无跑偏
- 张力随卷径变化是否平顺
- 换卷操作是否顺手
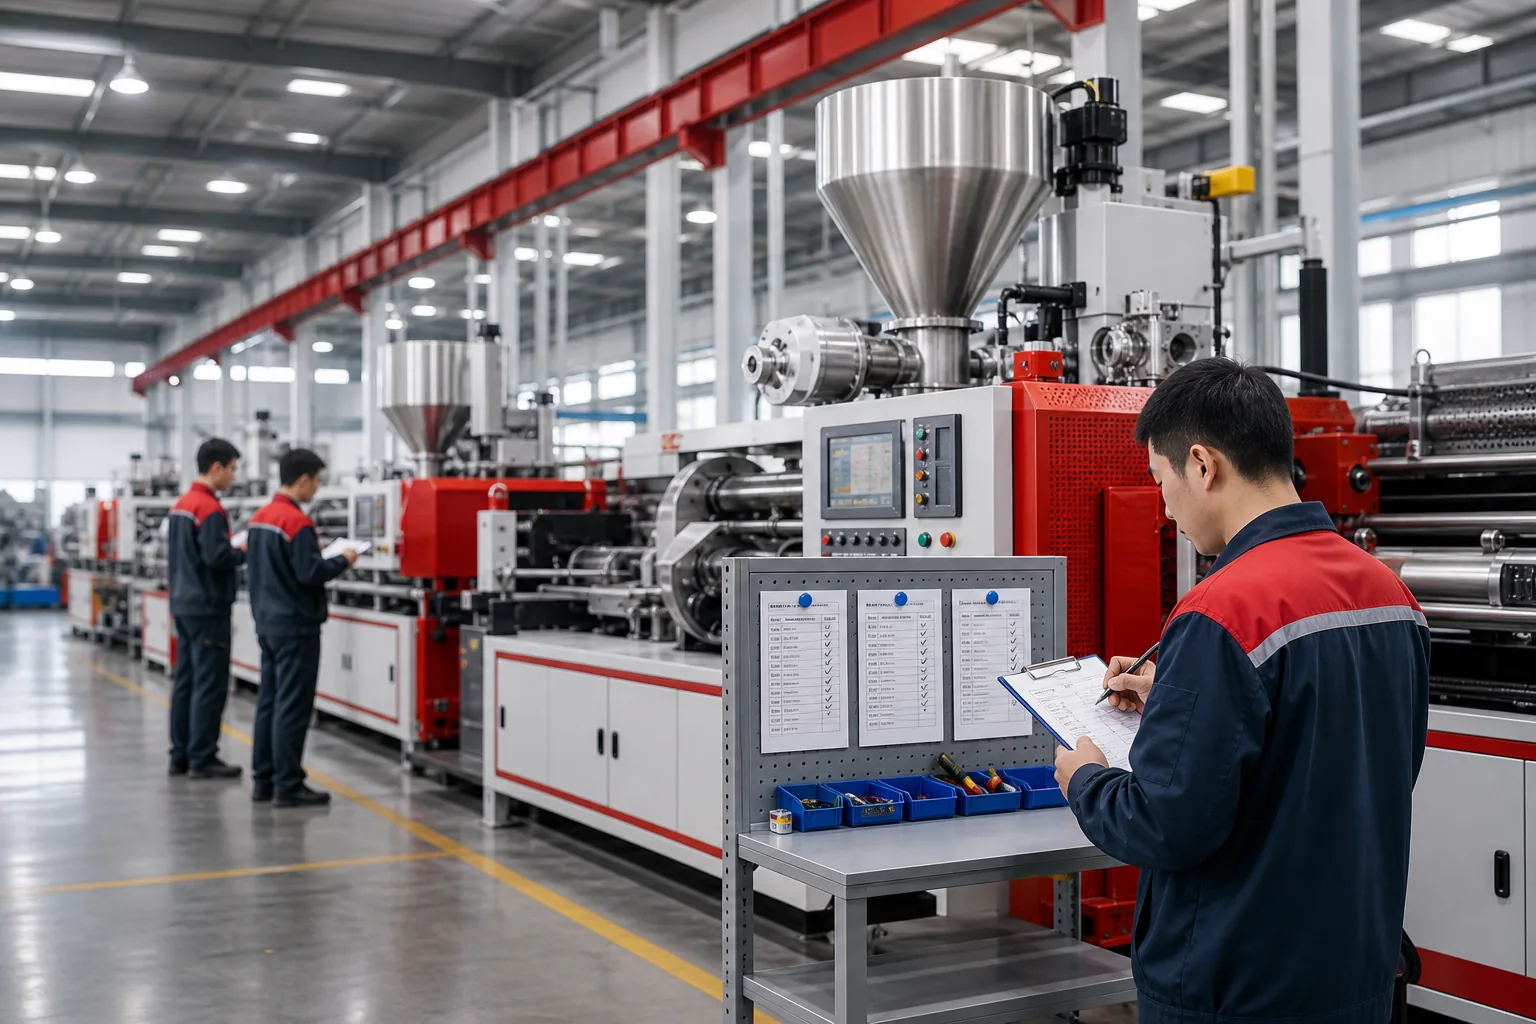
- 螺杆直径、长径比与配置单一致
- 层数与各层挤出机对得上
- 变频器、温控、PLC 型号对得上
- 随机备件与易损件数量齐全
吹膜机常见问题
选型阶段问得最多的十个。
单层和多层,差多少钱、差多少效果?
差价主要在挤出机数量和模头复杂度上。多层机要多配挤出机,模头结构也更复杂,投入明显更高。
效果差异体现在三处:能不能掺回收料降成本、能不能把功能分层布置、能不能把膜做得更薄。这三项都用不上,单层更划算。
幅宽应该按现在的最大单子定,还是留余量?
按现有订单的最大幅宽,再往上留一档。留太多会浪费能耗和占地,留太少接单受限。
幅宽是买定离手的,后期改不了。客户结构可能变化时,宁可留余量。
单收和双收,差在哪?
单收是一个收卷轴,收满停机换卷;双收是两个轴交替工作,可以不停机换卷。
产量不高、换卷不频繁时,单收够用;连续生产、追求开机率时,双收省下的人工和停机时间更值。
ABA 和 ABC 怎么选?
ABA 是内外同料、中间夹一层,主要目的是用回收料或填充料降成本,表面和热封质量不受影响。
ABC 是三层三种料,各层分别负责印刷、强度、热封。要印图案、要兼顾强度时选 ABC;只求降成本选 ABA。
一台机器能换不同膜宽做吗?
能,但有个有效范围。超出范围要么膜泡稳不住,要么幅宽利用率太低。
换规格还要重新调风环、霜线和牵引,这段时间算在开机率里。品种越杂,这项损失越明显。
吹膜机能不能直接做袋子?
不能。吹膜只出卷膜,做成袋子还需要制袋机封切。
如果目标是成品袋,吹膜和制袋要分开配,中间可能还要加印刷和分切。
双机头是不是产量直接翻倍?
理论上是两路同时出膜,但实际产量要看两路的稳定性、收卷能力和后段配套。
双机头对操作一致性要求更高:两路膜厚、张力、收卷都要调得差不多,否则一条线跑两种质量。
厂房层高不够,还能上吹膜机吗?
可以走平台式或可升降的迷你型,不要勉强改厂房结构。
改造厂房的成本往往高于选一台对层高要求低的机型,而且后期检修、吊装都更麻烦。
原料和电费,哪个占成本大头?
通常原料占大头。所以能用回收料替代中间层,对总成本的影响比省电更直接。
想省电先做分表计量,找出真正耗电的那一段再改,不要盲上节能装置。
到厂试机,应该要求看什么?
要求带料试机,不是空转演示。重点看膜泡稳定性、升降速表现、膜厚均匀度和收卷质量。
试机的成品一定要取样带走。到货后拿同一批料再跑一次,对比厚度和外观,能发现运输或安装环节的问题。