7 个机型 · 风冷 / 水冷 / 水环热切 · 单阶到三阶
造粒机
把边料、废膜、废袋重新做成粒料。这一步决定回料能掺多少、掺进去会不会影响吹膜。风冷还是水冷、几阶挤出,选错了料的成本降不下来。
七个机型,先按冷却方式分三条路
造粒机的选择顺序是:先定冷却方式(决定产能和占地),再定阶数(决定能吃什么料),最后定切粒形式(决定粒形)。
风冷机型
不用水、不用水处理,占地小、启停快
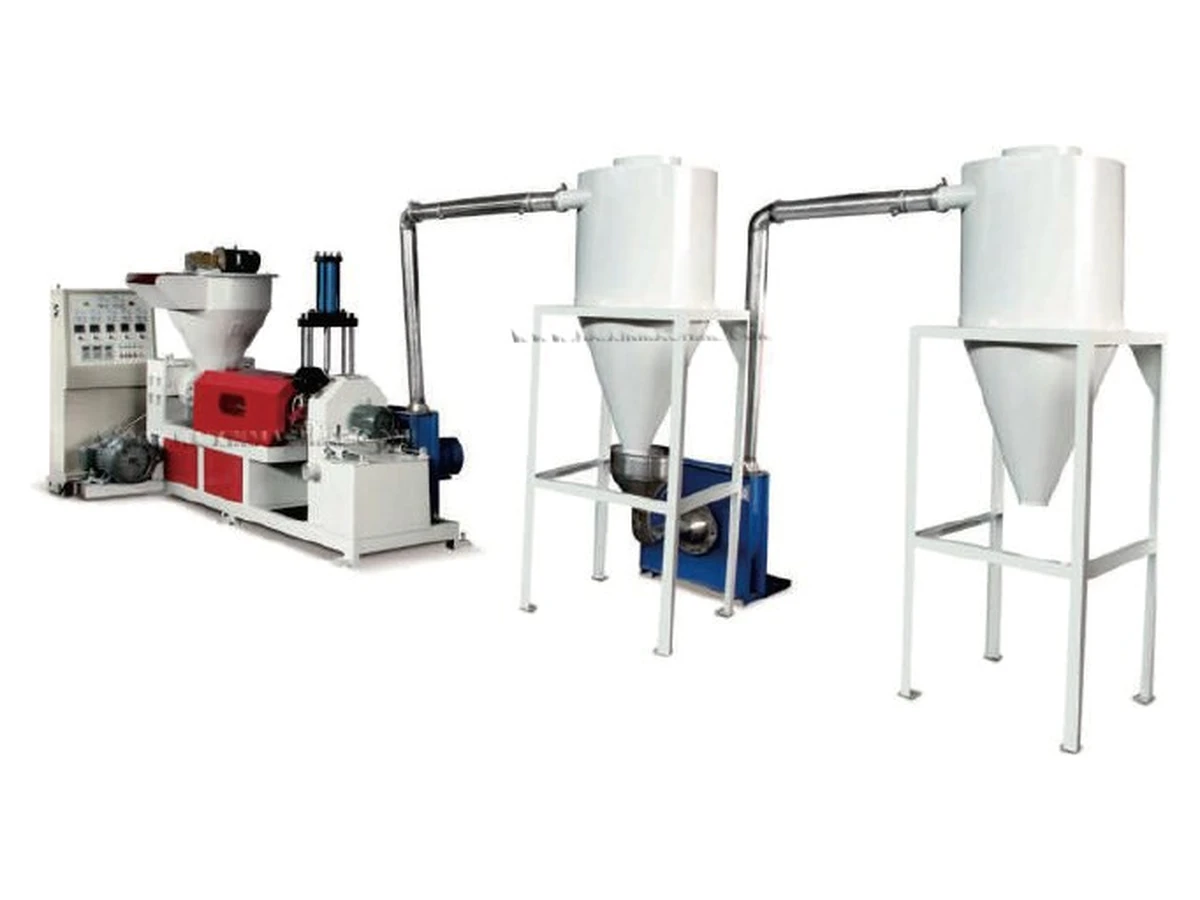
SJ-A 风冷造粒机
SJ-A AIR COOLING PELLETIZING MACHINE
模面热切后颗粒被风送管道带走,经两个旋风分离器冷却收料。整条线不用水槽、不用污水处理,启停和换料清机都快,适合 PE 干净边料的常规回收。
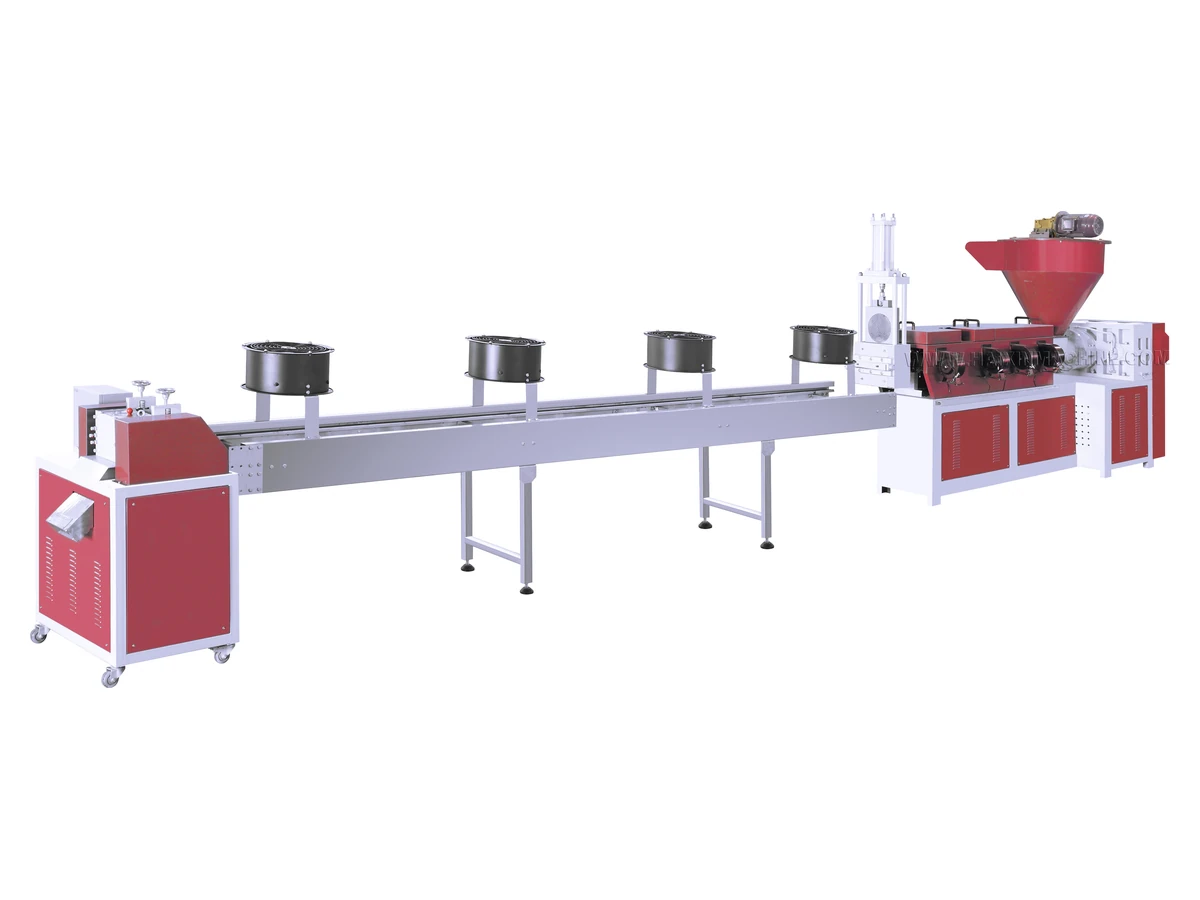
风冷造粒机(带式冷却)
AIR COOLING PELLETIZING MACHINE · BELT TYPE
切粒后落在带式输送上,由上方多组风扇逐段吹冷,走到出料端基本定型。比纯风送管道冷却更充分,产量略大、颗粒偏厚时不容易粘连。
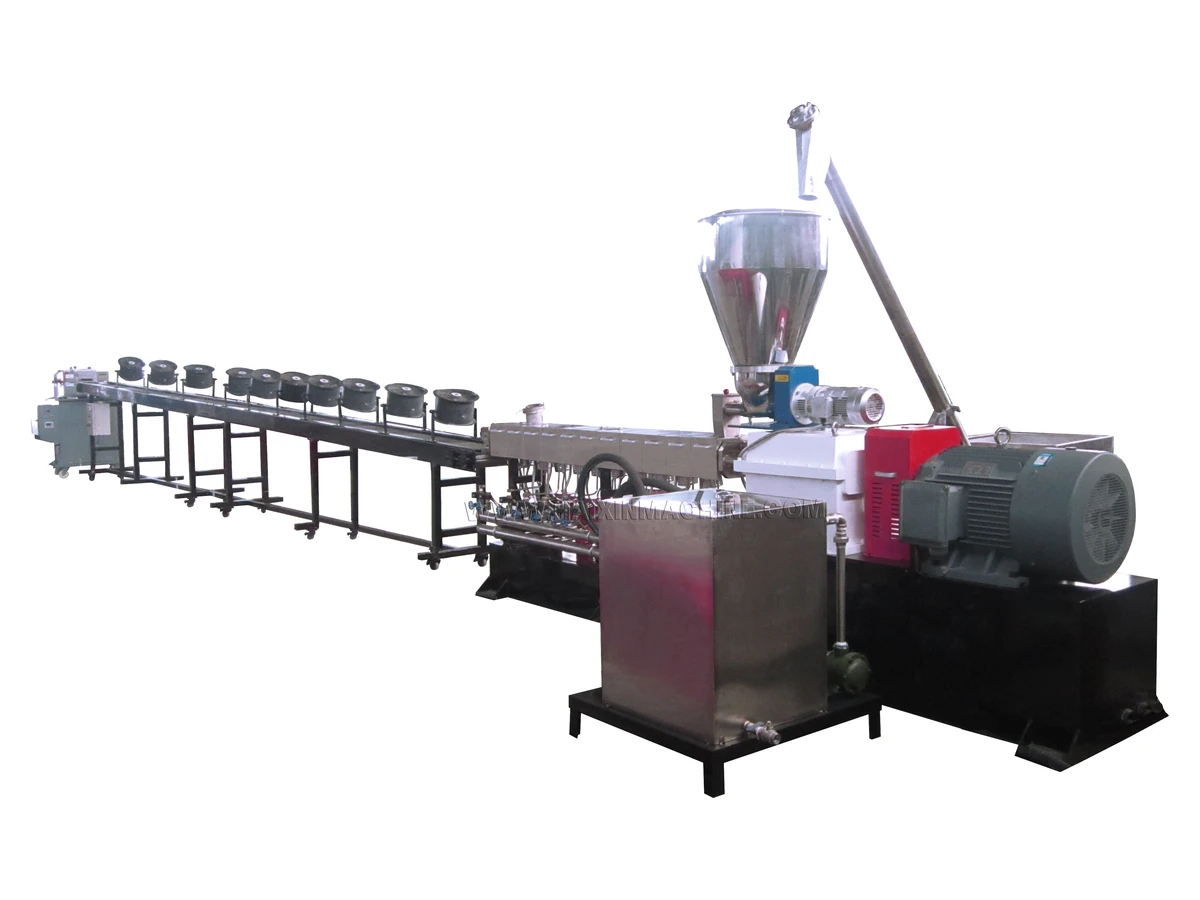
玉米淀粉生物可降解风冷造粒机
CORN STARCH BIODEGRADABLE AIR COOLING PELLETIZING MACHINE
针对淀粉基可降解料。这类料吸水后容易结块、影响回用,所以走风冷而不是水冷。同时它的熔体特性和常规 PE 不同,温控曲线要单独调,不能照搬。
水冷机型
拉条进水槽定型再切粒,颗粒规整、产量能做大
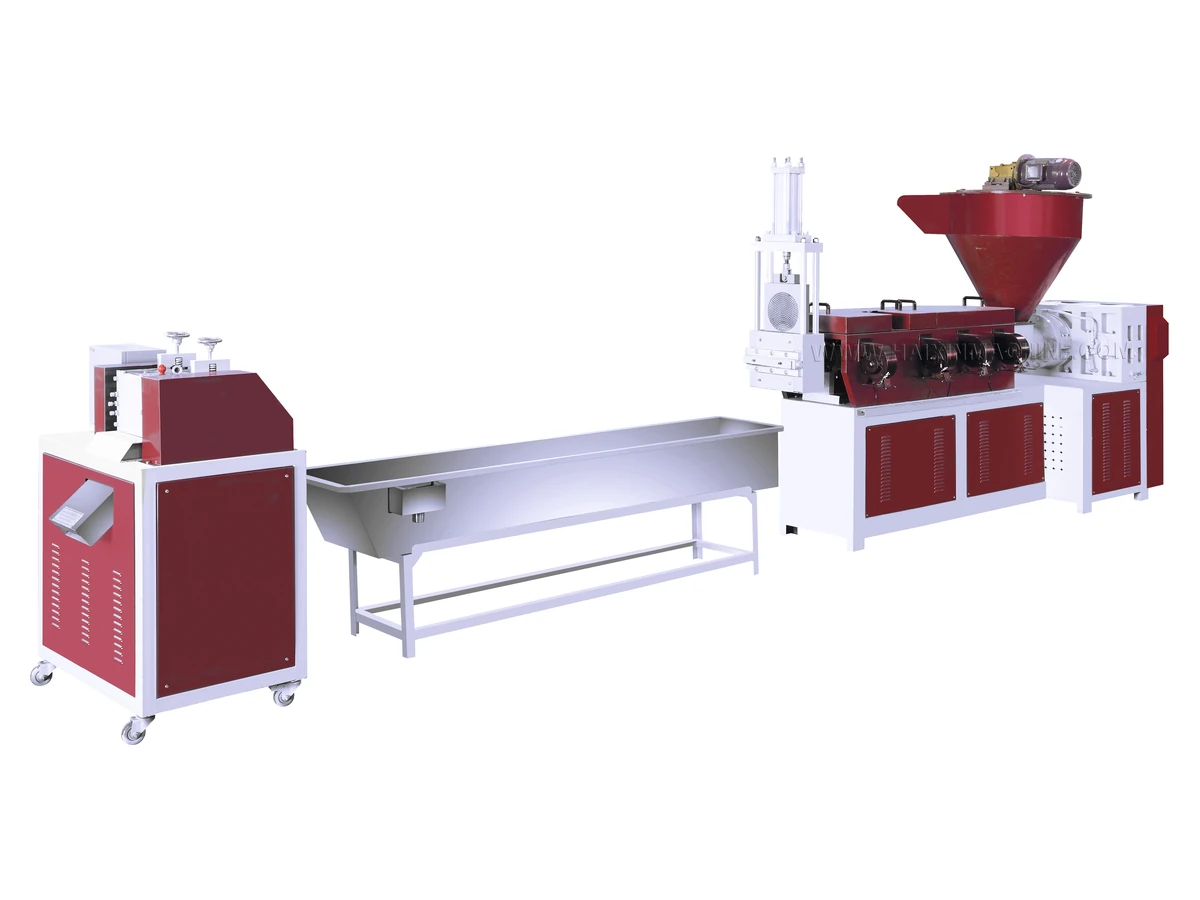
SJ-B 单阶造粒机
SJ-B SINGLE STAGE PELLETIZING MACHINE
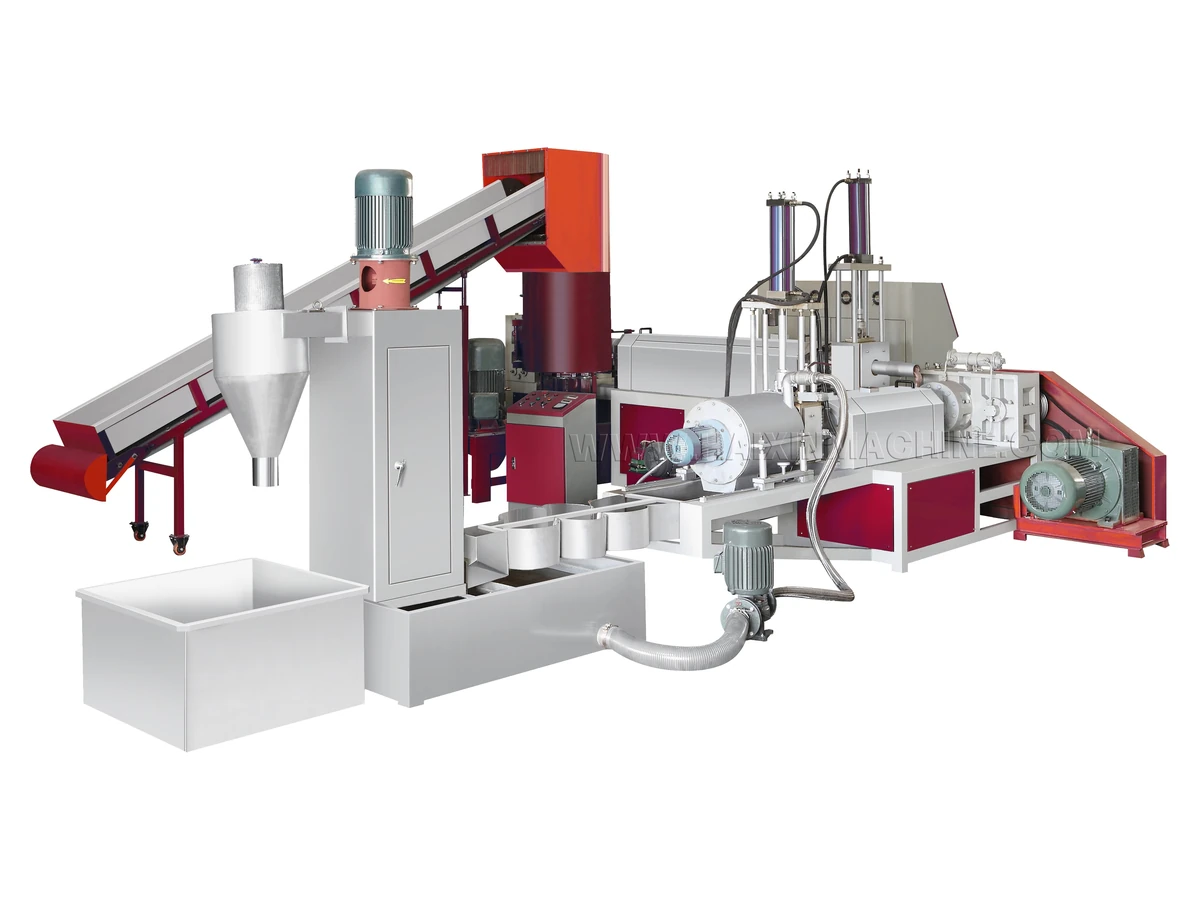
一台挤出机完成塑化与挤出,配水槽和切粒机。结构最紧凑、能耗最低,适合干净、规整、密度稳定的边料。料一变杂,它就开始吃力。
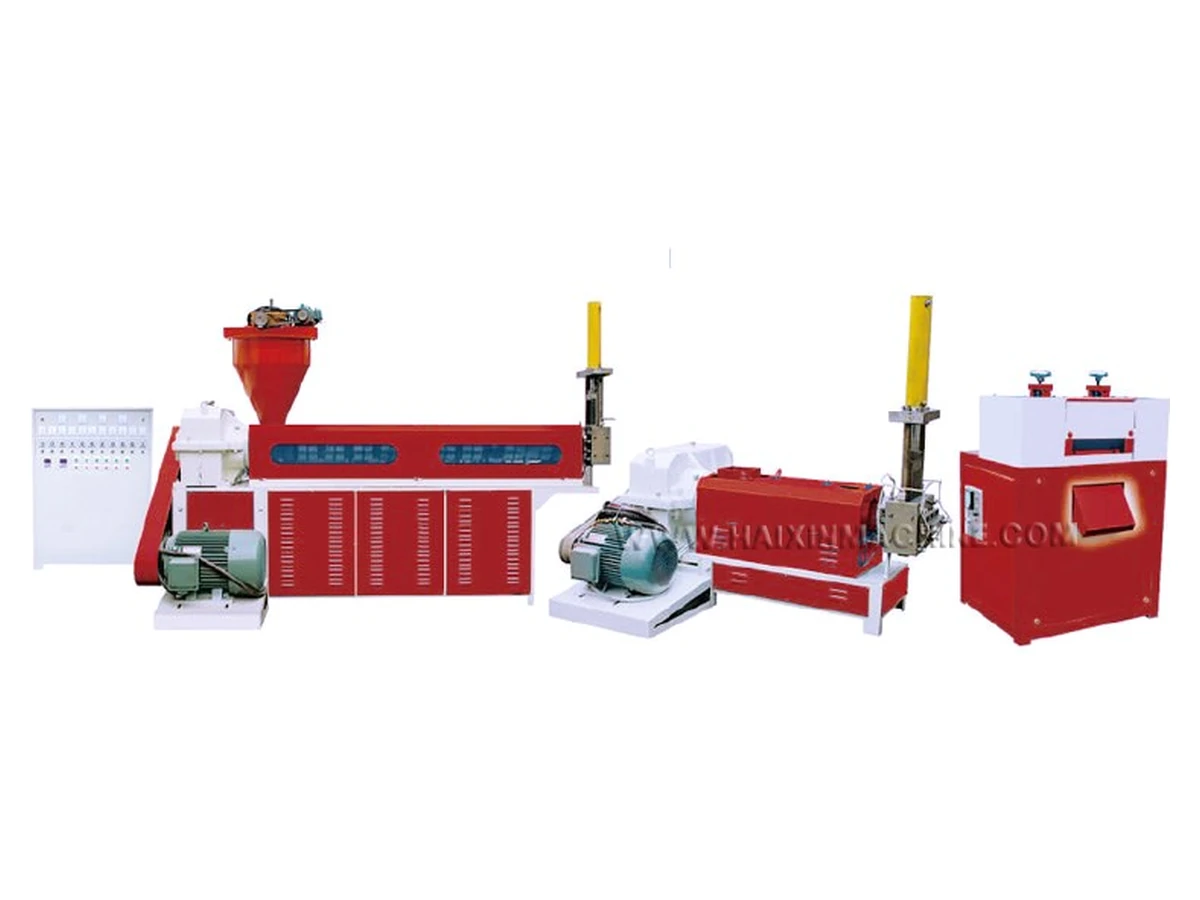
SJ-C 双阶水冷造粒机
SJ-C DOUBLE STAGE WATER COOLING PELLETIZING MACHINE
两级挤出分工:一阶塑化混炼与排气,二阶稳定建压;两处液压换网分别过滤。含湿、含杂、密度忽高忽低的回收料,用它出粒更稳。
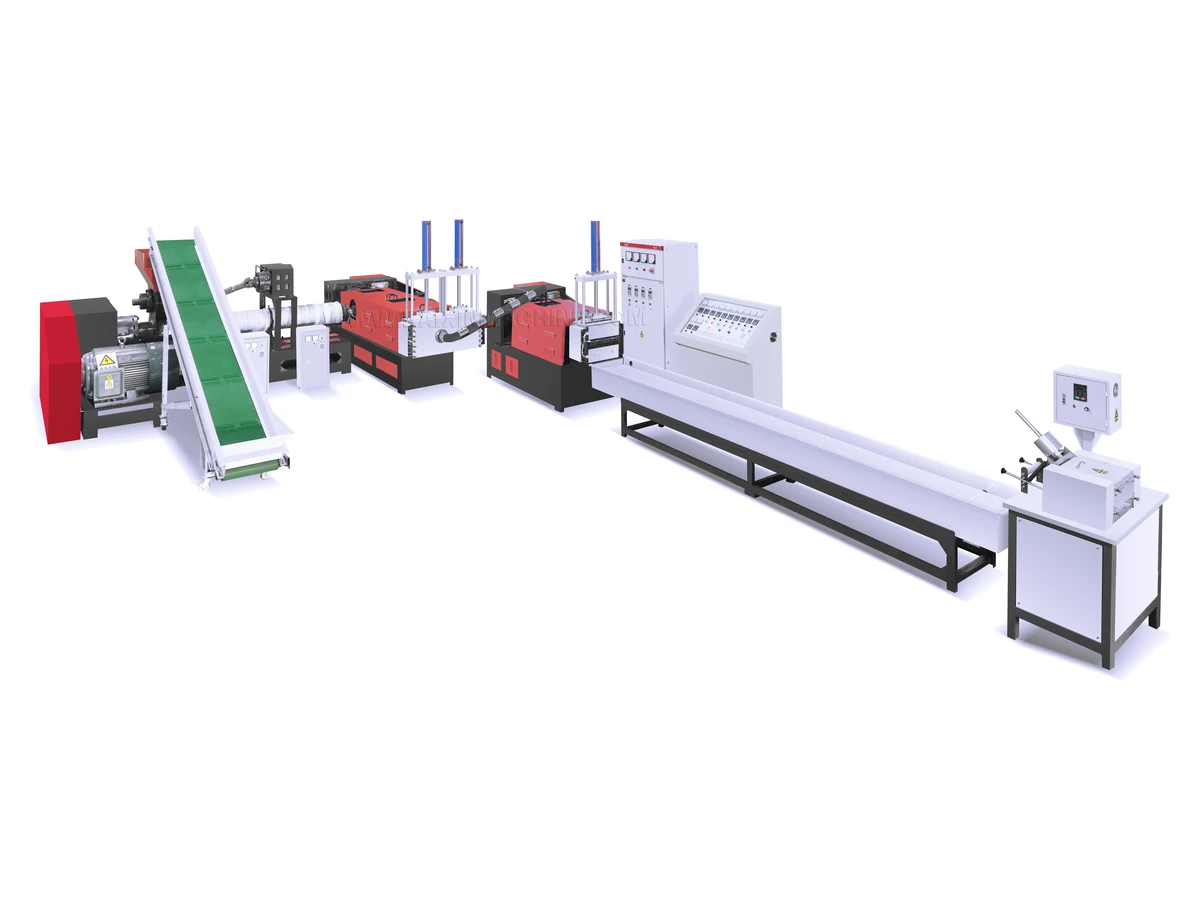
三阶水冷造粒机
THREE STAGE WATER COOLING PELLETIZING MACHINE
三段挤出,把混炼、排气、建压拆得更细。适合高填充、含杂重、或对颗粒密度和外观要求高的料,代价是占地和能耗都更大。
一台造粒线,六个位置在干活
用三阶水冷机做例子,这条线最完整。看懂这六段,出问题时就知道是料的问题、温度的问题,还是刀的问题。
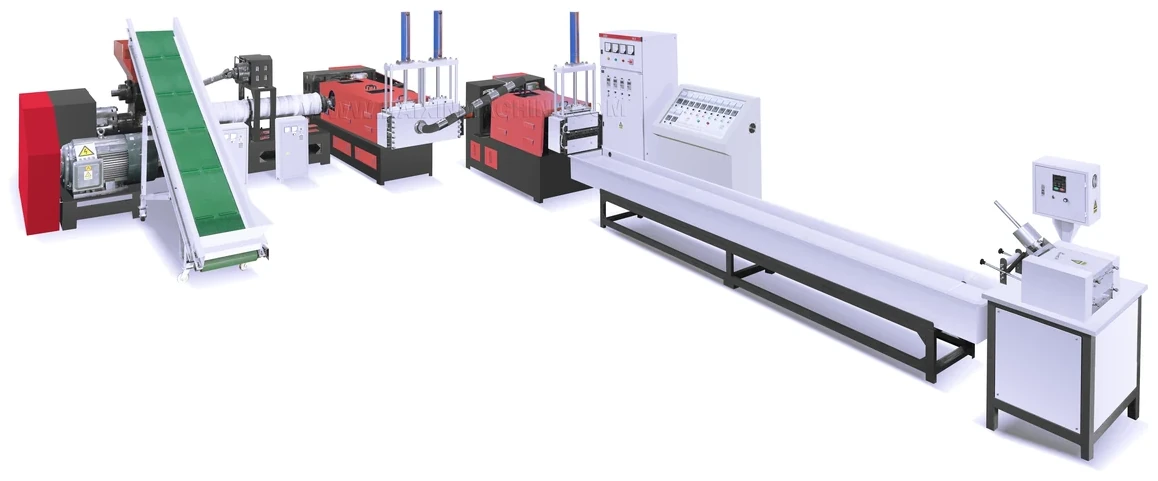 1
2
3
4
5
6
风冷机型没有第 5 段:切完粒直接被风吹走、在空中或输送带上冷却,再落进储料斗。水环热切机型也没有第 5 段——水环本身就在模头旁边,边切边冷。
三种冷却,决定产能和占地
这是选造粒机第一个要定的事。三种方式的差别不在精度,在冷却能力、占地和配套成本。
一句话判断:如果颗粒出机还发软、堆在筐里会粘成团,说明现在的冷却能力不够,不是产量的问题,是冷却的问题。
单阶、双阶、三阶,差在能扛多难的料
很多人以为双阶就是两台单阶串起来。不是——它是把“塑化”和“挤出”两件事分开做,三阶再拆细一层。
一台挤出机把塑化、混炼、挤出全做完。结构紧凑、占地小、能耗低,对料的适应性窄。
适合:干净、规整、密度稳定的边料一阶负责熔融混炼排气,二阶负责稳定建压和过滤。两段各司其职,压力稳、条就匀。
适合:含湿、含杂、印刷膜、密度波动大在双阶基础上再把混炼与建压拆开,排气点更多、停留时间更长,熔体更均匀。
适合:高填充、含杂重、颗粒密度要求高阶数不是越多越好。料本来很干净,多出来的阶数只是多耗电、多占地方、多一个保养点。判断标准只有一条:现在的机器是不是经常憋压、断条、颗粒不匀——是,才往上加阶。
切粒方式不同,粒形和粉末量都不同
同一台主机换个切粒形式,出来的颗粒形状、粉末含量、能不能直接回用都不一样。
粒形不只看好看不好看。颗粒太扁或带尾巴,回用时喂料容易搭桥、下料不匀,吹出来的膜厚薄就跟着抖。所以切粒这一环要和后道设备一起考虑。
三类废料,三种处理方式
同样叫回收料,干净程度差一档,机器配置就差一档。先把自己的废料归个类,比看参数表有用。
最常犯的错是拿三类料去配一类的机器,结果天天堵网、天天换滤网,最后说机器不行。其实是要先补清洗,不是换造粒机。
六种常见问题,按现象找位置
造粒的毛病分三类:料的问题、温度的问题、刀的问题。先分清是哪一类,再动手。
常见原因切刀钝了、刀与模面间隙变大、料温偏低切不断
先查什么先看是不是换料后出现。同一料一直有,查刀;换料才有,查温度
常见原因料条粗细不匀、牵引速度波动、切粒刀速不匹配
先查什么看断面长短差。长短差大是牵引或切速,粗细差大是模头出料不匀
常见原因水槽水温过低、料条没定型就被牵引、模头局部堵
先查什么先摸水温。水温低会脆断,水温正常再查模头出料是否均匀
常见原因滤网堵了、料里杂质多、温度设低、喂料不稳
先查什么先换网。换网后恢复就是滤网的问题,不恢复再查温度和喂料
常见原因料含湿、排气不足、真空口堵、料太松夹空气
先查什么掰开颗粒看气泡在中心还是边缘。中心多半是料含湿,边缘多半是夹气
常见原因螺杆积料碳化、局部温度过高、换料清机不彻底
先查什么看黑点是偶发还是持续。持续出现要清机,偶发多查温度与停留时间
造粒机放在整条线的哪一步
造粒是整条线唯一往回走的一段。前面四道工序都在往前做产品,只有它把边料变回原料。
这条环闭合之后,废料不用卖废品价,直接变成原料。算不算得过来,取决于三件事:废料有多干净、粒料能掺多少比例、以及你原来卖废料的价钱。
选型就问三件事
这三件事说清楚,机型基本就定了。参数表可以后面对,方向不能错。
干净边料走单阶或风冷就够;印刷膜、含杂料、含水料要上双阶,因为需要排气和更强的过滤;高填充料才考虑三阶。
决定机型规格和冷却方式。产量大的时候风冷冷却不过来,颗粒会粘连;这时候水冷不是升级,是必需。
自己掺回吹膜,重点看颗粒均匀度和粉末含量;对外卖,还要看粒形外观和含水率。用途不同,配置重点不一样。
还有一件常被漏掉:你打算按多少比例掺回。掺 10% 和掺 30% 对粒料的要求完全不同,这个数字最好在选型时就定下来。
这份配置单,签合同前要一项项确认
同样叫 SJ-A,配不配液压换网、配不配脱水机,价格和好用程度差很多。下面六项建议逐条问清楚。
手动换网要停机、拆螺栓,含杂料一天停好几次;液压换网不停机,压力稳。料脏就一定要上液压。
膜料轻、体积大,靠自重下料容易“搭桥”断料。带强制喂料的机型,产量稳定得多。
一体机省人工、省占地,但破碎刀磨损后整线要停;分开买可以单独换。看你更在意省事还是灵活。
水冷出来的颗粒带水,不脱水会粘连、回用时要烘干。脱水机、干燥料斗要不要配,提前定。
分区越多,温度曲线越贴料性,换料时越好调。只分两三段的机型,换料基本靠经验。
粒料出来后是进储料斗、装袋,还是直接风送到吹膜机?这一段常被漏掉,装好才发现要人工搬。
这六项不用全上,但每一项都要知道“有”还是“没有”。最怕的是买回来才发现缺一项,后期加装的成本比出厂配高得多。
到厂验收看三项
造粒机最怕的是“能转但出不了好粒”。验收一定要带自己的料去,用厂里的料试不出问题。
- 各区升温是否到位、温控是否稳定
- 急停、护罩、防护门开关逐个试
- 螺杆转向、电流是否正常,有无异响
- 高温部位有没有防烫提示与隔离
- 用你自己的料,按实际含水含杂状态试
- 抓一把颗粒看长短、粗细是否一致
- 看有没有尾巴、连粒、明显粉末
- 切开颗粒看内部有没有气泡
- 连续跑两小时以上,看产量会不会掉
- 记下换网间隔,判断滤网消耗
- 中途停一次再起,看能不能顺利起条
- 问清易损件清单:刀、滤网、加热圈
常见问题
下面这些是客户问得最多的。没覆盖到的,直接打电话或发消息问。
为什么要造粒,废膜直接再用不行吗?
直接回用有三个问题:体积松散、喂料不稳;成分和密度不均、膜厚会抖;杂质没有过滤,容易破膜。
造粒把废料重新熔融、过滤、切成统一颗粒,喂料稳定、掺比可控,这是回料能进入正常生产的前提。
风冷、水冷、水环热切怎么选?
看产量、料厚和场地。产量不大、料是干净边料,风冷够用,还省掉水槽、脱水和污水处理。
产量大或者料偏厚,风冷冷不过来,颗粒出机还发软,就会粘连成团,这种情况必须水冷。水环热切是在水冷基础上再提产量:不用拉条,没有断条,颗粒最圆整。
单阶、双阶、三阶差在哪?
单阶一台机器把塑化和挤出都做完;双阶把这两件事分开,一阶熔融混炼排气、二阶稳定建压过滤;三阶再拆细一层,排气点更多、熔体更均匀。
料越脏、越湿、填充越高,阶数的价值越明显。料很干净时,多出来的阶数只是多耗电多占地方。
印过花的膜能造粒吗?
能,但油墨不会消失。造粒只能过滤固体杂质,去不掉油墨,所以粒料会带颜色,只能做深色或本色要求不高的制品。
如果油墨量大,还要考虑排气是否充分,否则颗粒里容易带气泡和气味。
造粒后的料能掺多少比例?
没有固定数字,取决于粒料干净程度、你的产品要求,以及吹膜机的适应性。同一批粒料,做垃圾袋和做食品包装的允许比例完全不同。
建议从小比例开始试,逐步往上加,同时观察膜厚稳定性和强度,找到你这套设备的上限。
生物可降解料为什么要专门的风冷机型?
淀粉基这类材料吸水后容易结块,进水槽再脱水,反而增加回用难度,所以走风冷更合适。
另外它的熔体特性和常规 PE 差别较大,温度区间、螺杆转速都要单独调。具体工艺建议按材料供应商给的参数先试,再微调。
颗粒大小能调吗?
能。拉条切粒改切粒机刀速或牵引速度;模面热切改刀盘转速。调整空间受模头孔数和刀盘结构限制。
要换一个完全不同的粒形,通常要换模头或刀盘,不只是改参数。
滤网多久换一次?
没有固定周期,取决于料有多脏。判断依据是主机电流和产量:电流上来、产量下去,就是该换网了。
带液压换网器的机型可以在不停机的情况下换,这个配置对含杂料很实用,能少停很多次。
颗粒里粉末多怎么办?
粉末来自切不断和摩擦。先查切刀是否钝、刀与模面间隙是否变大,这是最常见的原因。
如果刀没问题,再看冷却是否不足——颗粒没定型就被切或被输送,也会碎。风冷线特别容易出现这一条。
造粒机噪音大吗,有气味吗?
噪音主要来自破碎、切粒和风机,属于车间常规设备噪音水平,长时间近距离操作建议隔音或轮岗。
气味来自塑料受热挥发,印刷膜尤其明显。车间要通风,需要的话加装排烟。这一点在环保要求严的地区要提前确认。
水环热切和拉条水冷,哪个更省事?
水环热切省掉“拉条”这个环节,也就没有断条、缠条的问题,起机快、废料少,产量还能做大。
但它的水环、脱水、切刀位置都更紧凑,维护要求更高,刀口一旦不对,整批粒形都受影响。要省事选水环,要维护简单选拉条。
日常保养主要做什么?
每班:清模面、看切刀、检查水槽水位与水温、听异响。
每周:查皮带与链条张紧、清风机滤网、检查加热圈接线。定期:按磨损换刀、换滤网、清螺杆积料。
刀、滤网、加热圈是消耗件,第一次采购时一起备一批,停机等件最伤产量。