15 个机型 · 连卷与单片 · 热封与冷切
制袋机
把卷膜封切成袋。同样是制袋机,做成卷还是成摞、热切还是冷切、单道还是双道,直接决定你能做什么袋型、跑多快。
十五个机型,按出料形态分组
第一组是连卷垃圾袋,产品线里数量最多;第二组是连卷平口与背心袋;第三组是单片平口袋与快递袋;第四组做边封、挂衣袋、方底袋这类特殊袋型。
连卷垃圾袋机
把袋做成连卷、带撕裂线出货。这一组的分歧点在折叠方式、袋子结构(星星底、抽绳、带芯)和通道数。
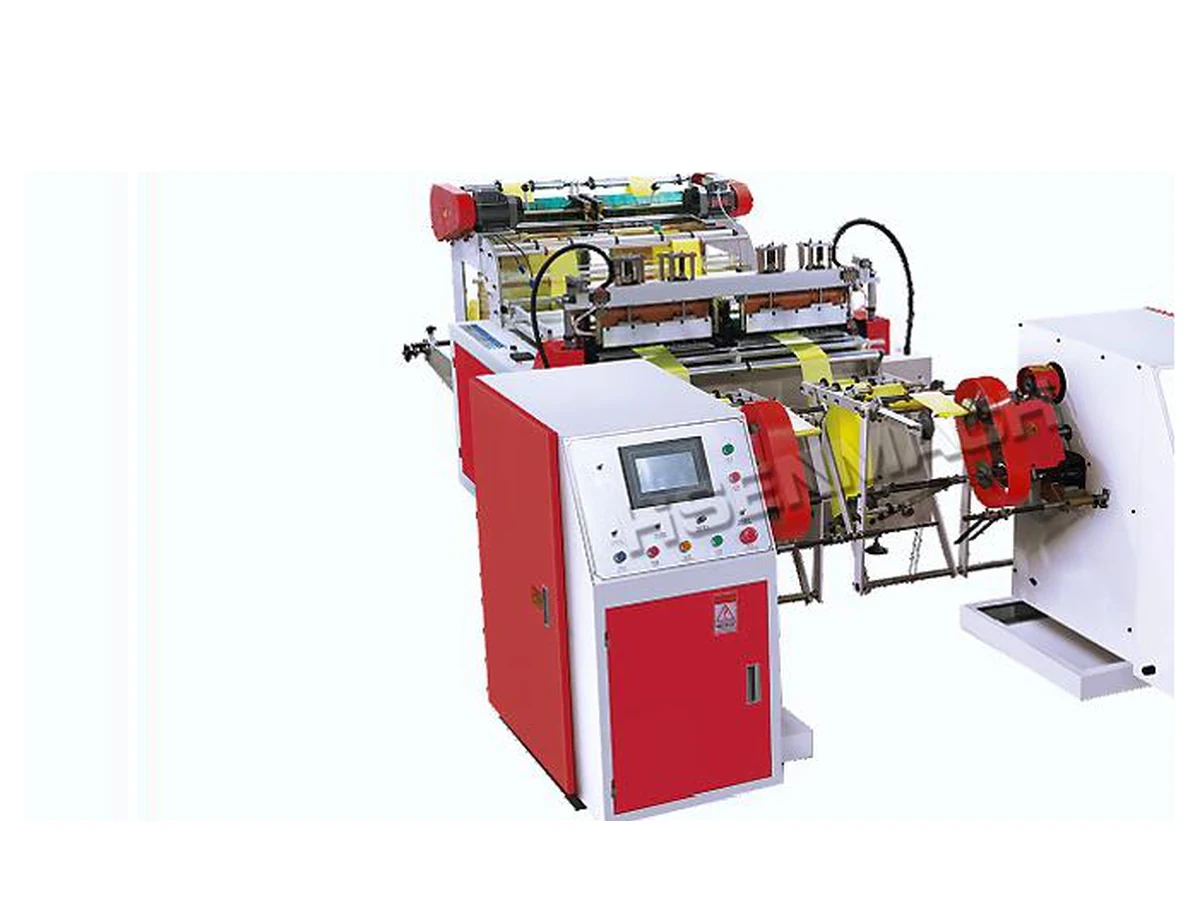
双道连卷垃圾袋制袋机
HX-R Double Lines Garbage Bag On Roll Bag Making Machine
两条通道同时出卷,产量比单道高。适合规格固定、批量稳定的常规垃圾袋订单。
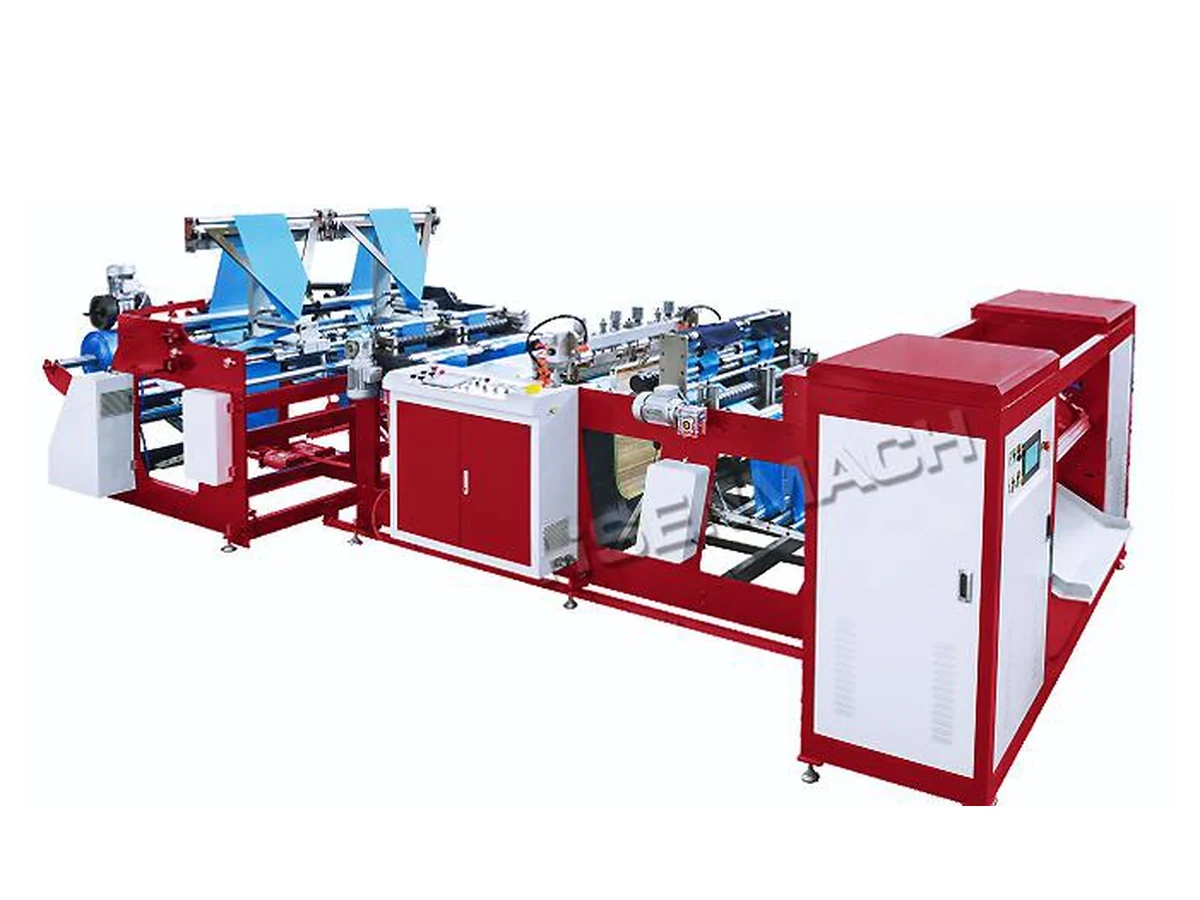
全自动双道 8 折星星底连卷垃圾袋
HX-R Fully Automatic Two Lines 8 Folding Star Bottom Bag On Roll Garbage Bag Making Machine
八折折叠配星星底结构,袋子展开后底部呈星形,容量更大。工序比常规袋多两步。
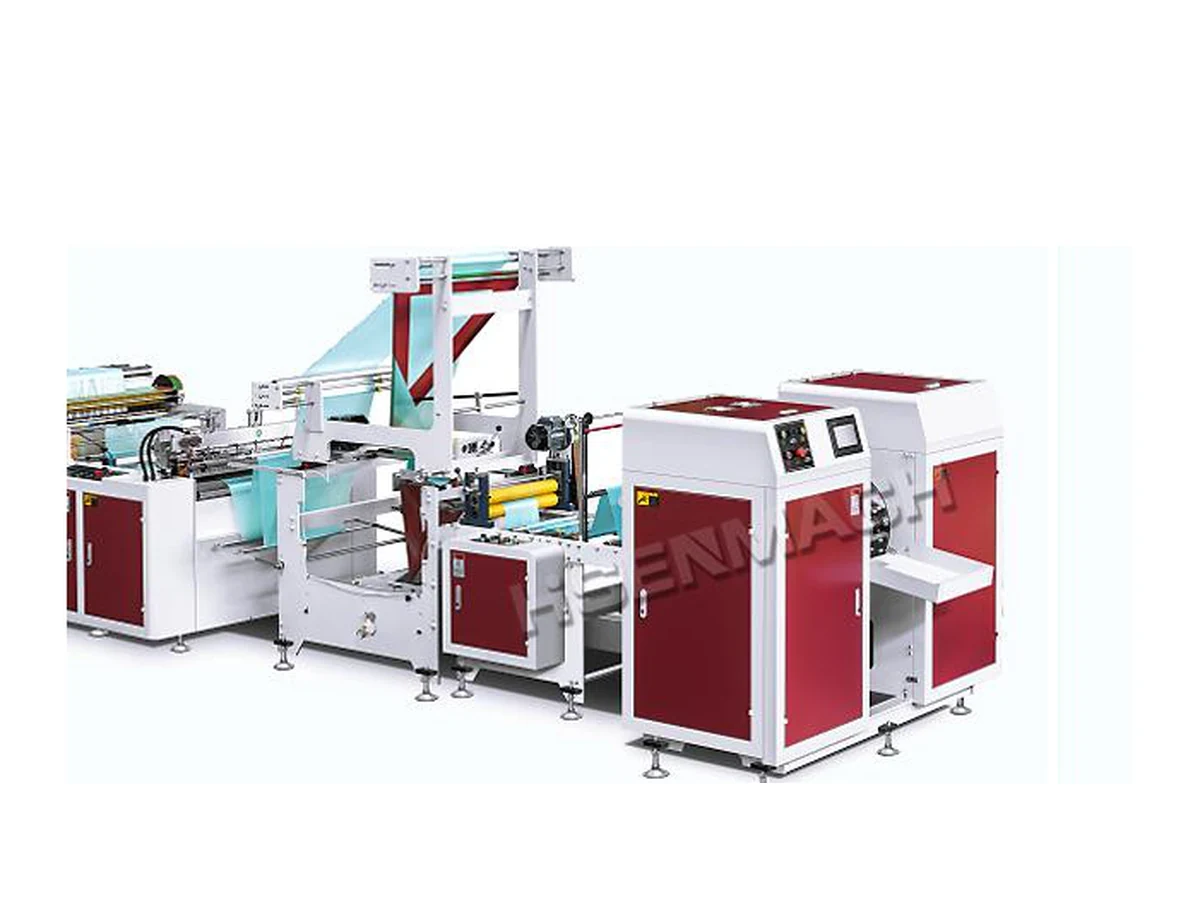
全自动单道先烫后折连卷垃圾袋
HX-R Fully Automatic C Folding Bag On Roll Garbage Bag Making Machine
先热封袋口再折叠,封口质量更稳。适合对袋底强度要求高的场景。
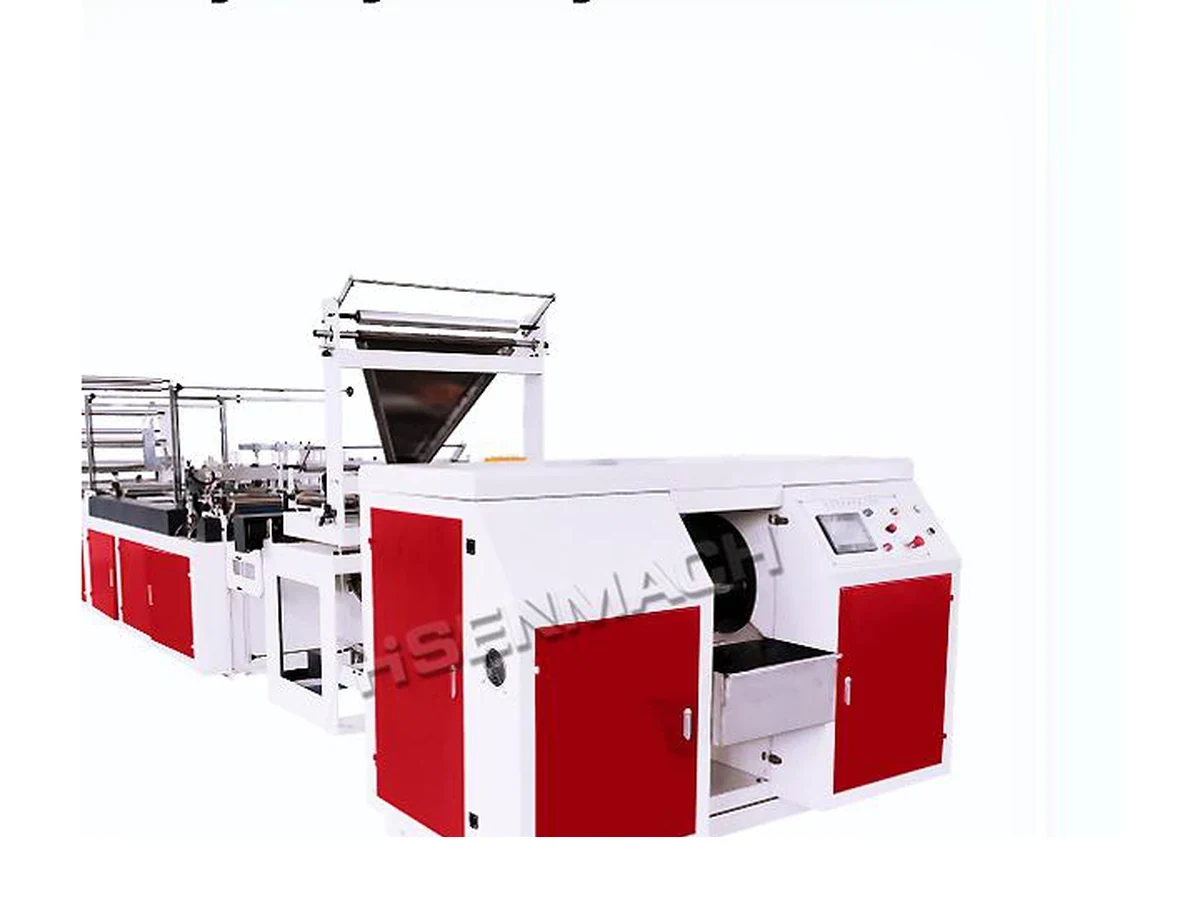
全自动抽绳连卷垃圾袋
HX-R Fully Automatic DrawTape Garbage Bag Making Machine
在袋口穿入抽绳,收口更省事。多一道穿绳工序,结构与常规连卷机不同。
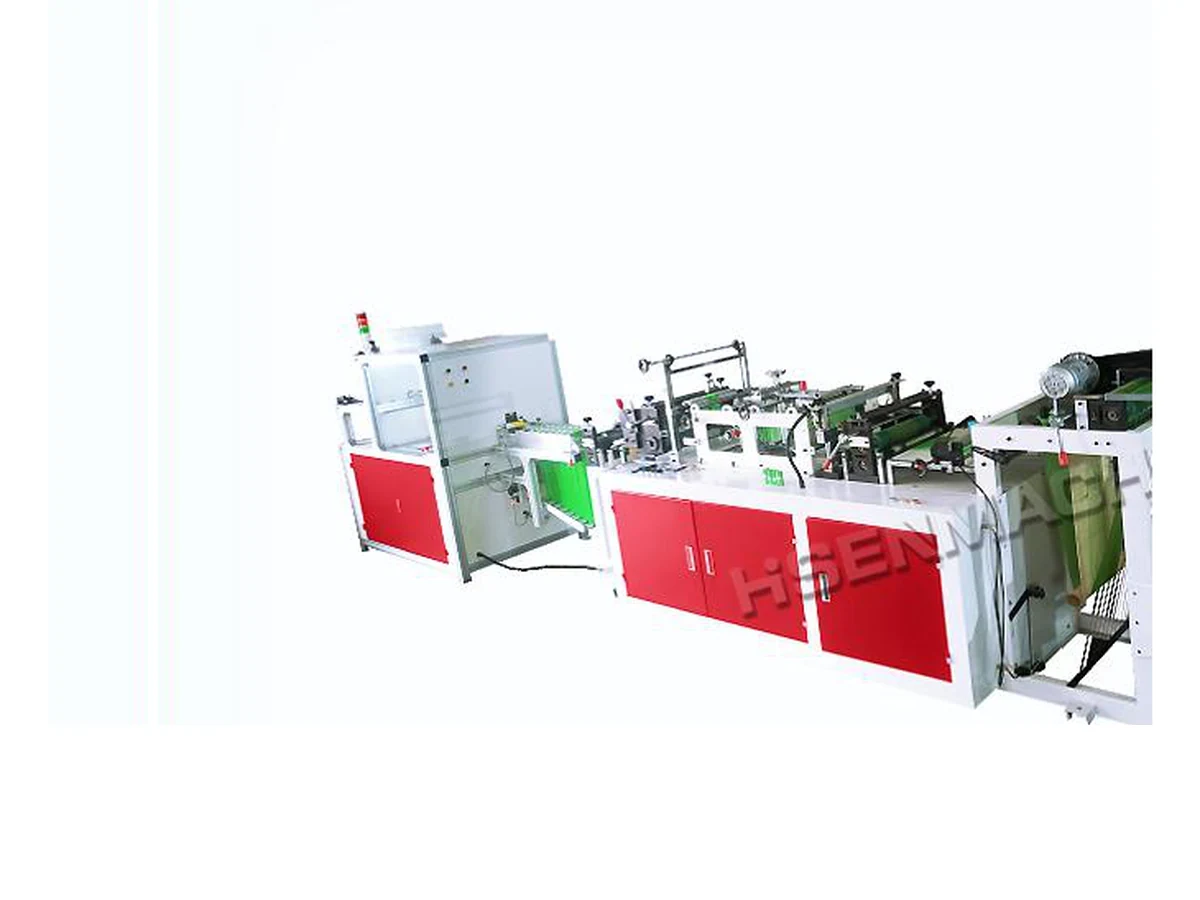
宠物袋连卷垃圾袋机
HX-R Pet Poo Bag On Roll Bag Making Machine
做小规格宠物粪便袋,连卷出货。袋子尺寸小、单卷数量多,对计数精度要求高。
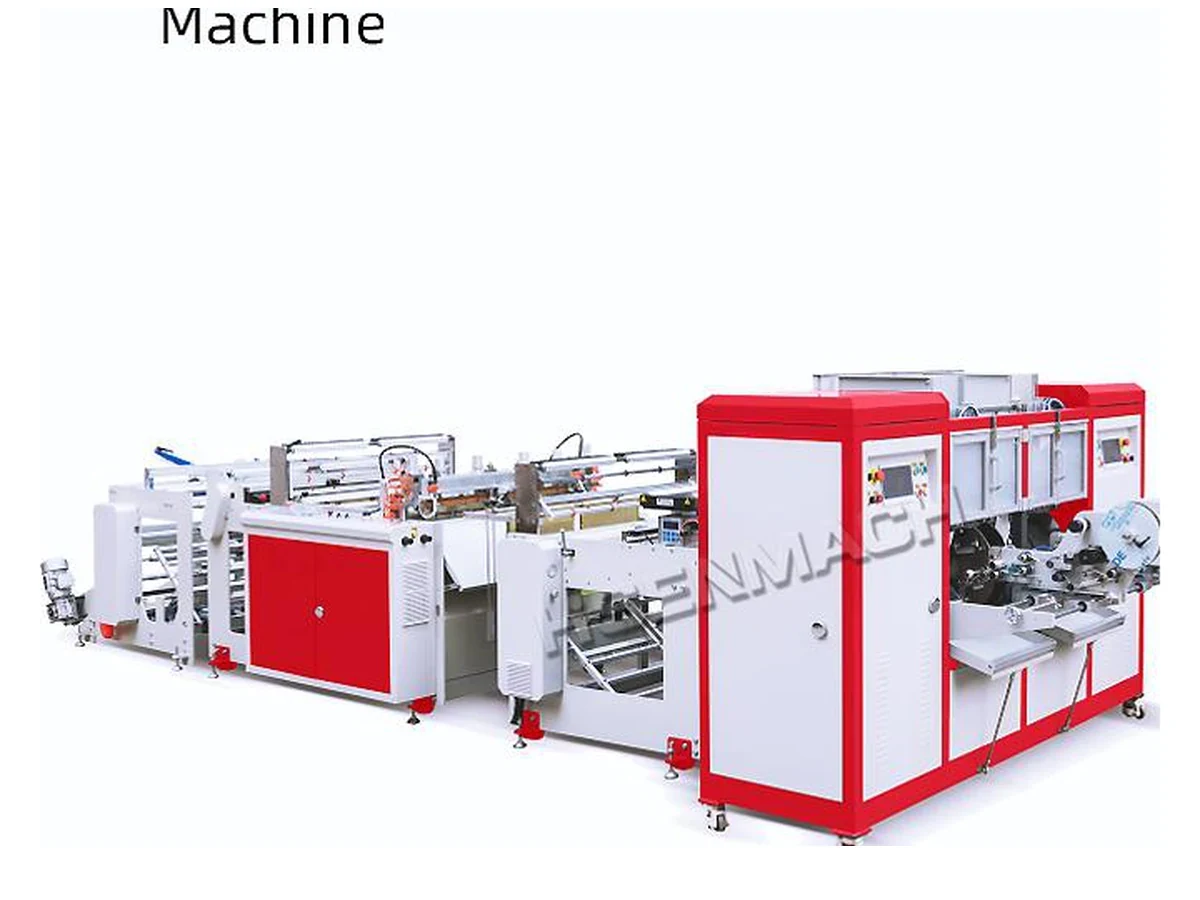
双伺服有芯连卷垃圾袋制袋机
HX-R Double Lines Garbage Bags On Roll With Core Bag Making Machine
卷内带纸芯,成品挺括、便于货架陈列。双伺服控制让送料与封切配合更准。
连卷平口与背心袋
背心袋是提手袋的主力形态,差别在通道数和封切组合。连卷平口袋则介于连卷与单片之间。
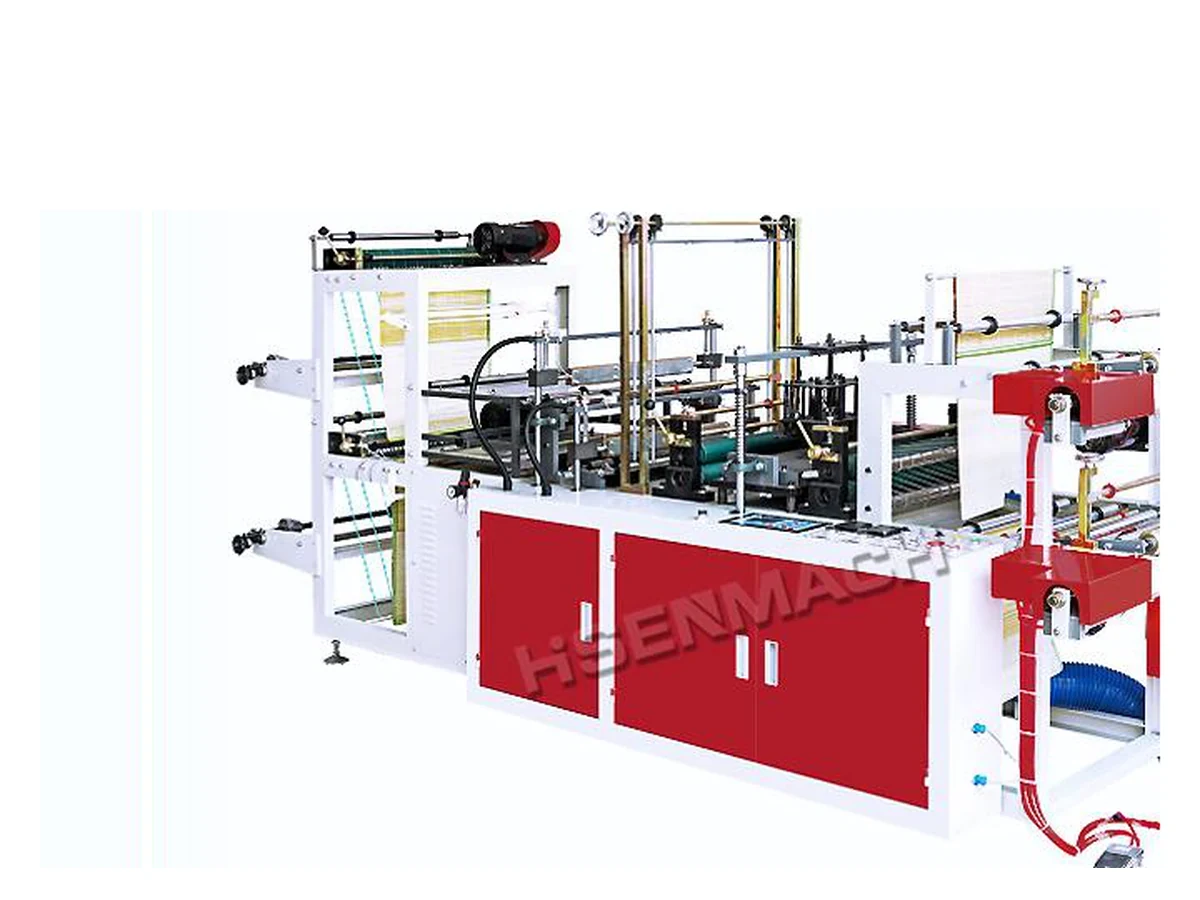
双层连卷平口袋制袋机
HX-R Double Layers Flat Bag On Roll Bag Making Machine
双层膜同时制袋,出料为连卷。适合超市连卷袋、生鲜袋这类一次性用量大的产品。
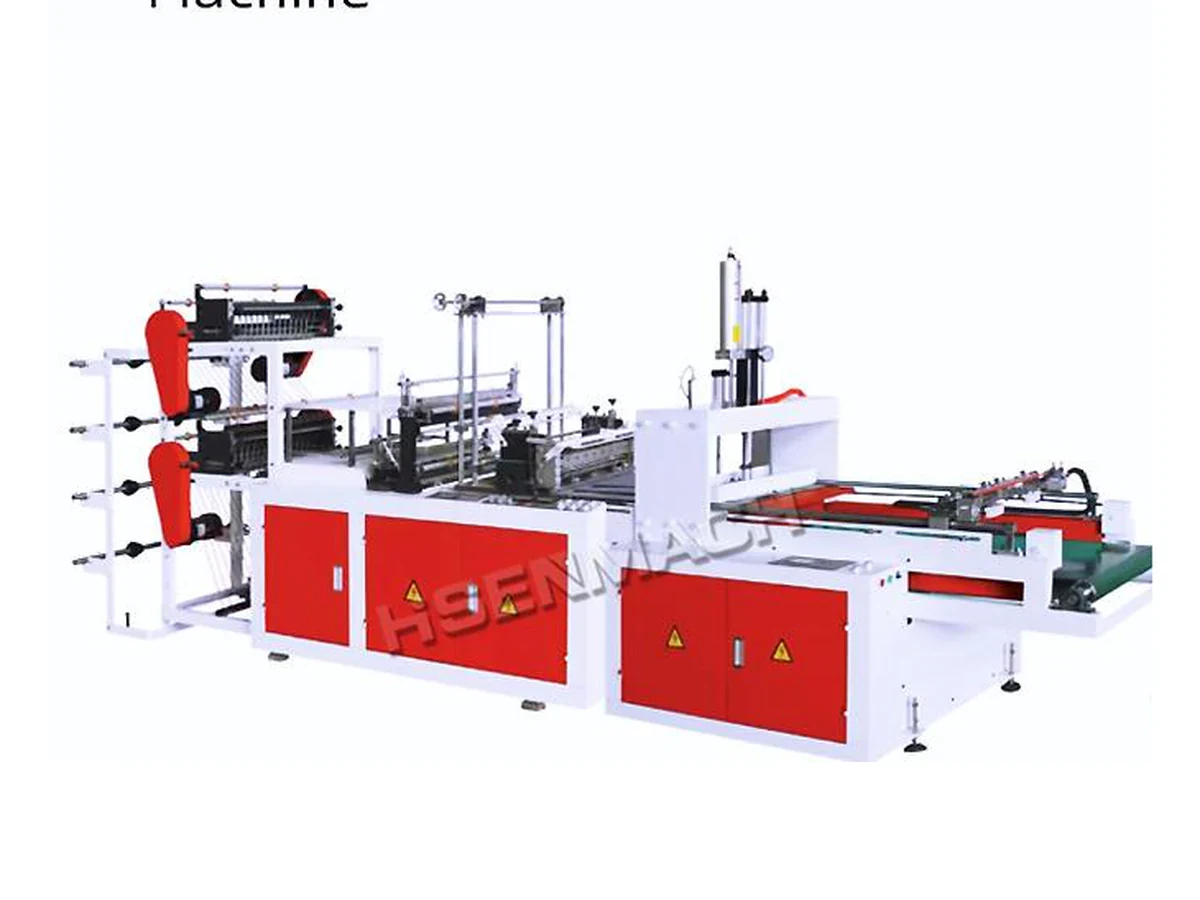
双层四线热封冷切背心袋制袋机
HX-T Double Layers Four Lines Heat Sealing Hot Cutting T-shirt Bag Making Machine
四条线同时出袋,热封袋口、冷切分离。产量高,适合背心袋的大批量生产。
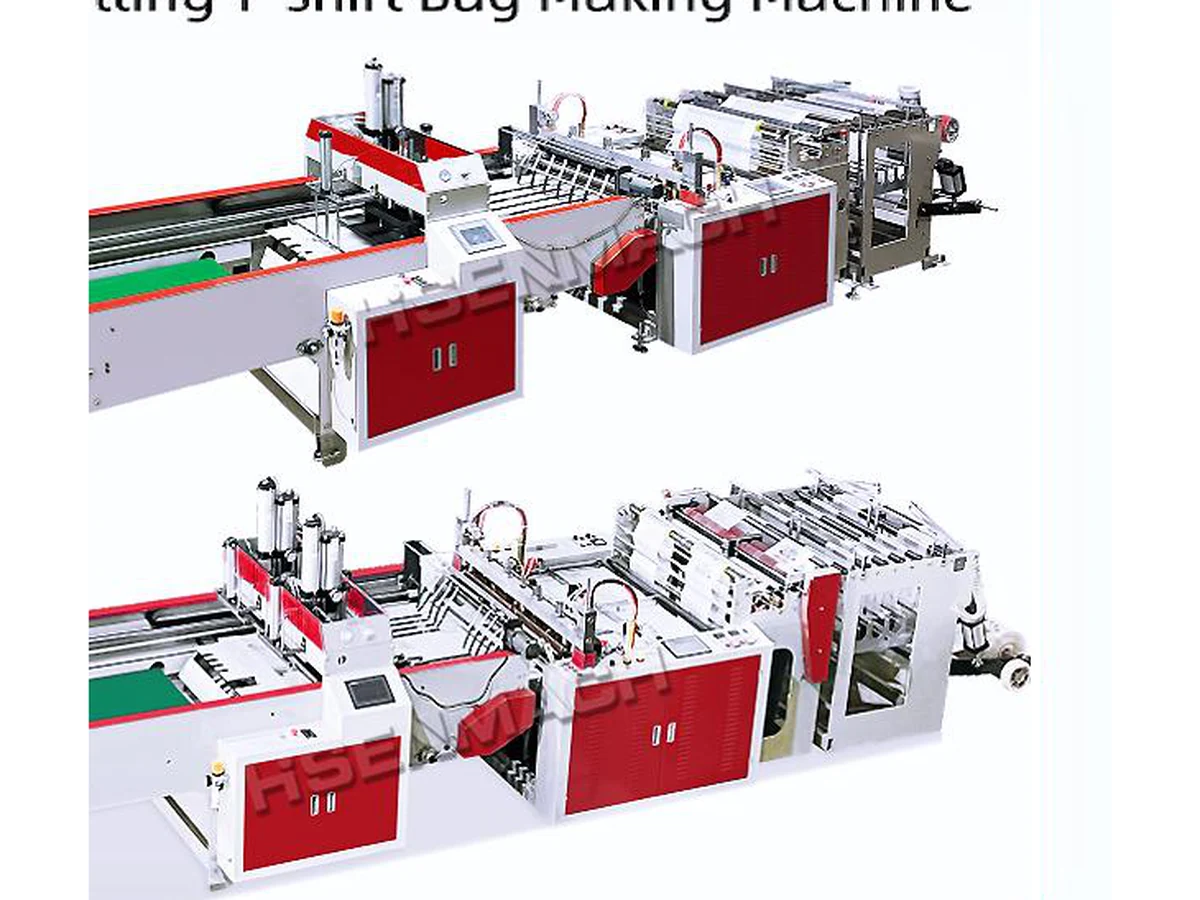
单 & 双道热切热封背心袋制袋机
HX-T High Speed Fully Automatic Double Lines Heat Sealing Hot Cutting T-shirt Bag Making Machine
单道与双道可切换,热切热封一体。订单批量变化时不用换机器,灵活性更好。
平口袋与快递袋
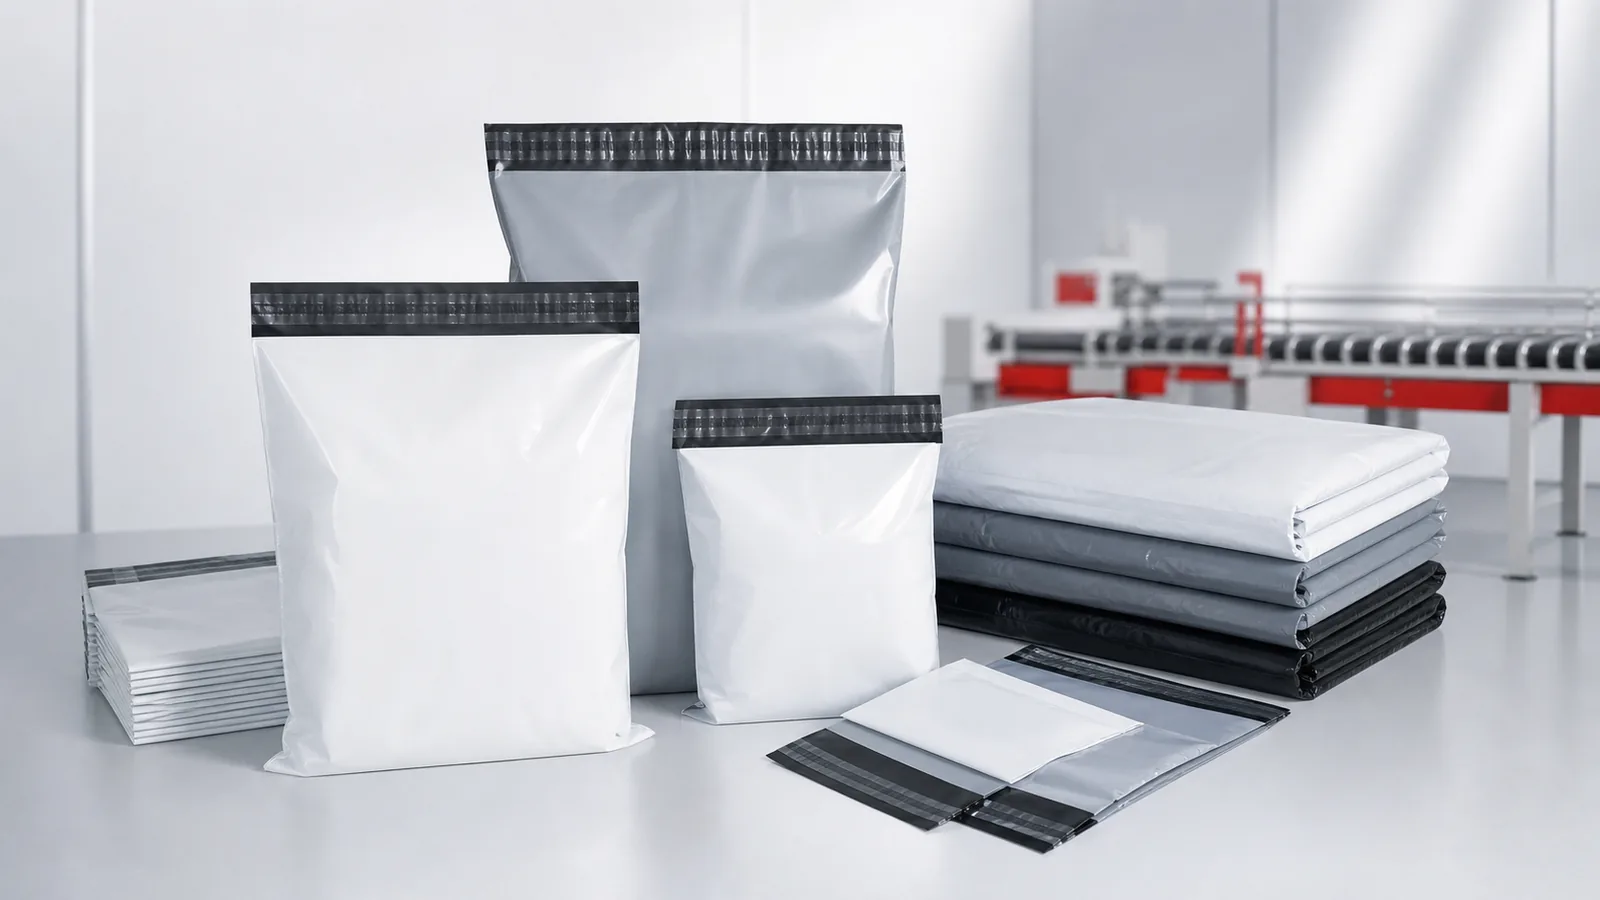
出料是成摞的单片袋。这一组看封切方式、是否双层同时做,以及有没有贴胶条这类后段功能。
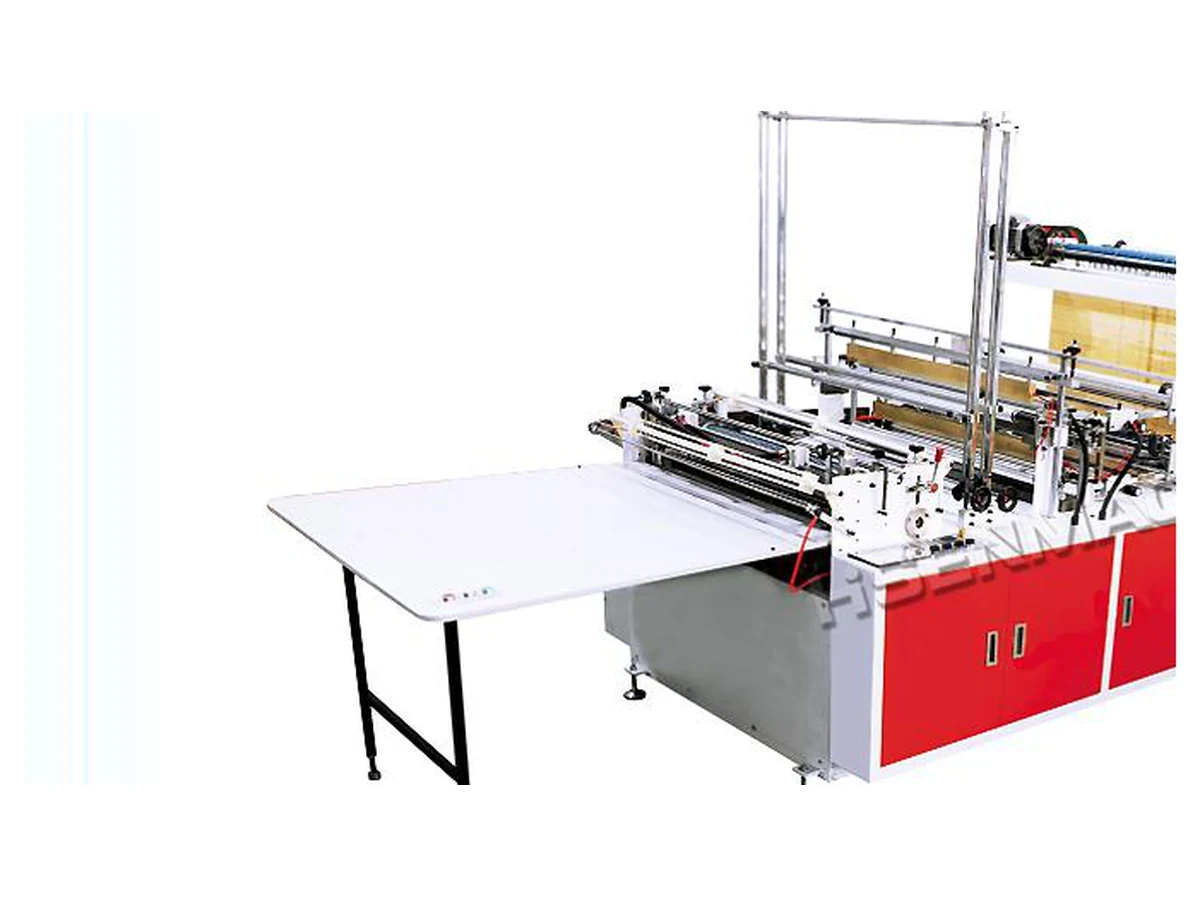
双层热封冷切平口袋制袋机
HX-B Double Lines Cold Cutting Flat Bag Making Machine
热封袋口、冷切分离,双层同时出袋。切口平整,适合对袋口外观有要求的平口袋。
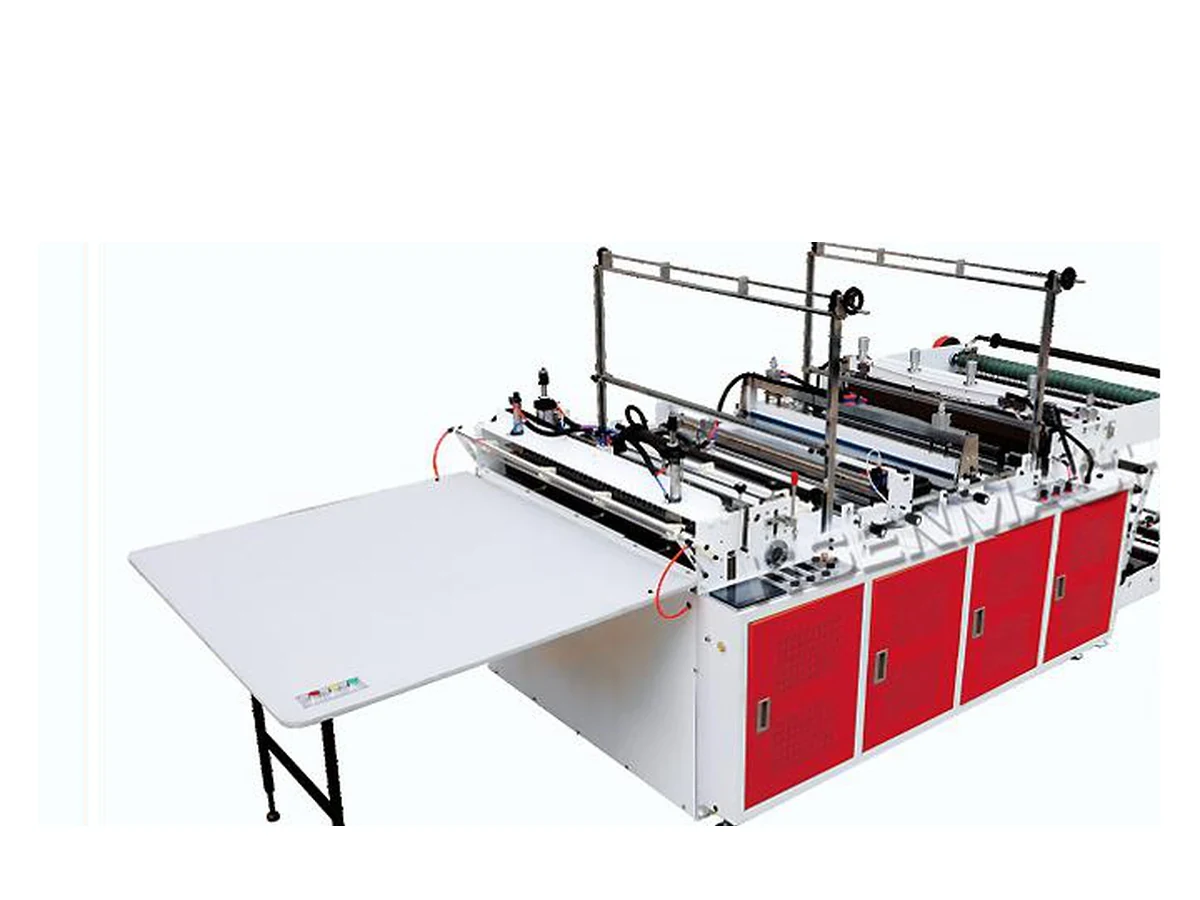
无拉伸平口袋制袋机
HX-B Non-stretch Flat Bag Making Machine
送料过程不拉伸薄膜,袋长更稳定。适合对尺寸精度要求高的平口袋订单。
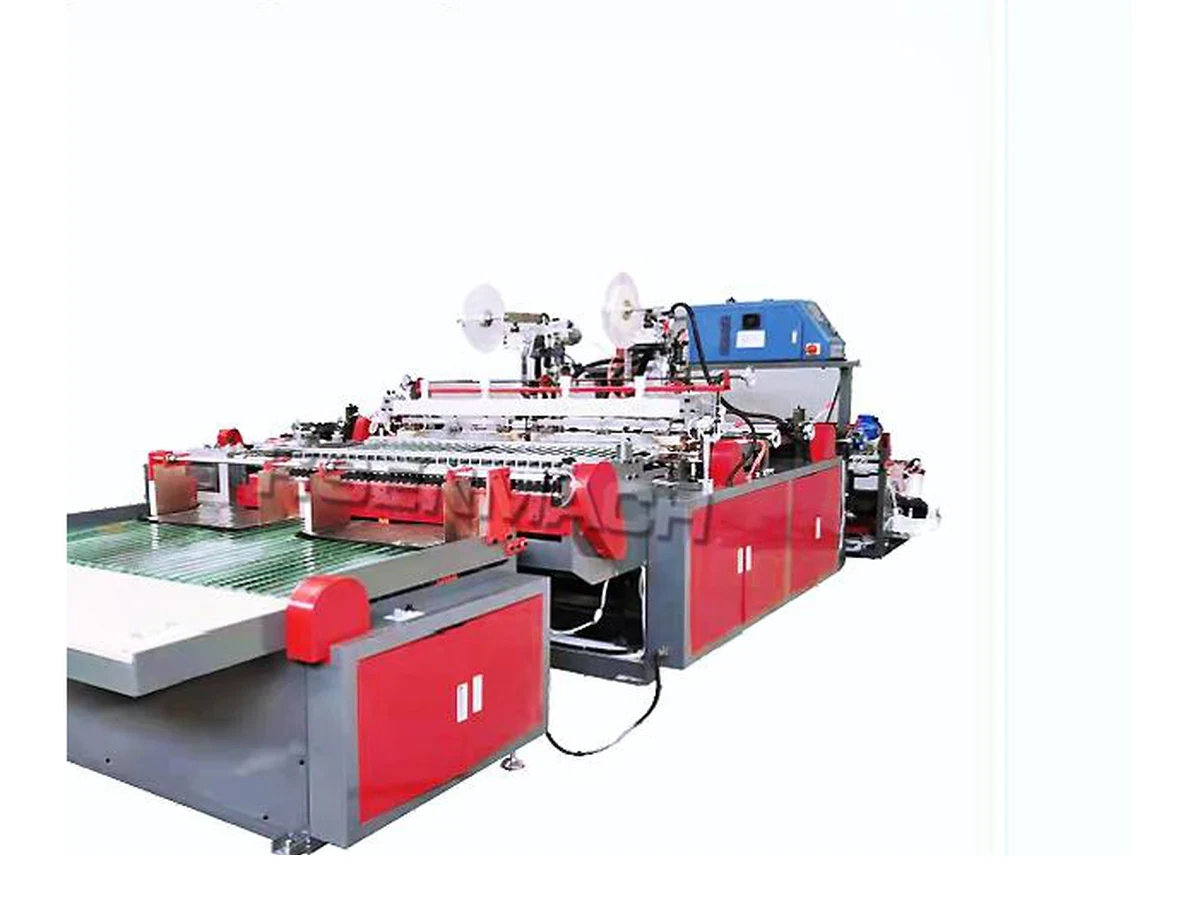
双道快递袋全自动制袋机
Double Channels Automatic Gluing Express Bag Making Machine
双道生产并自动贴胶条,快递袋封口即用。工序比普通制袋多一道贴胶,结构也更长。
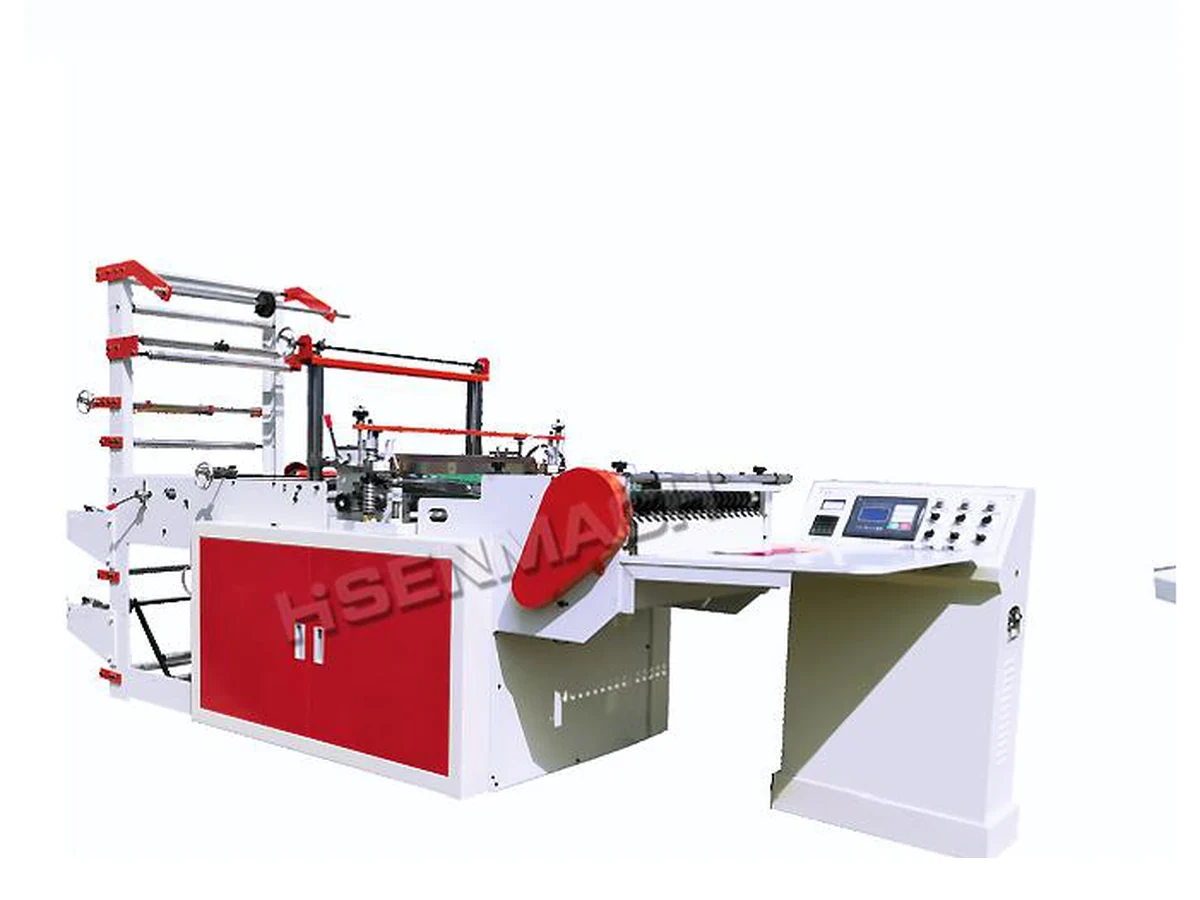
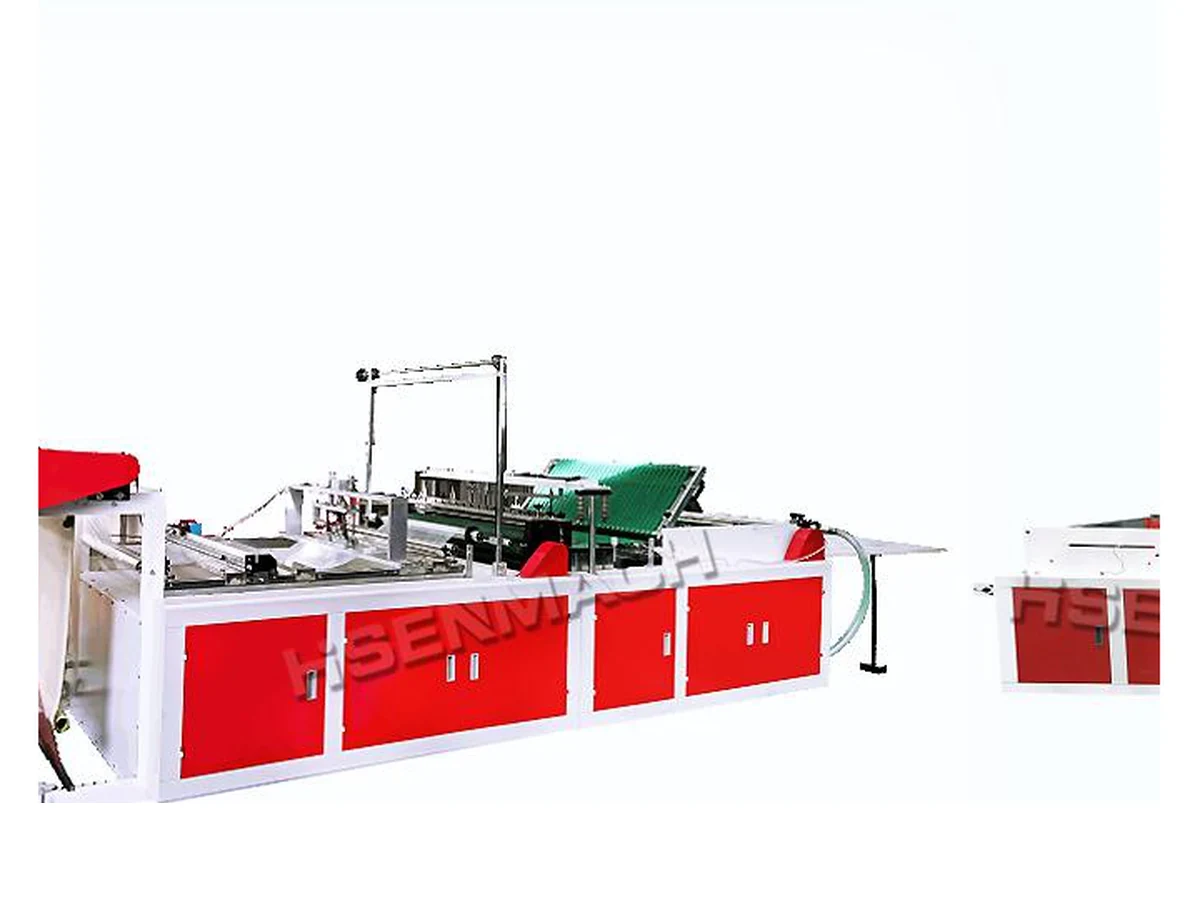
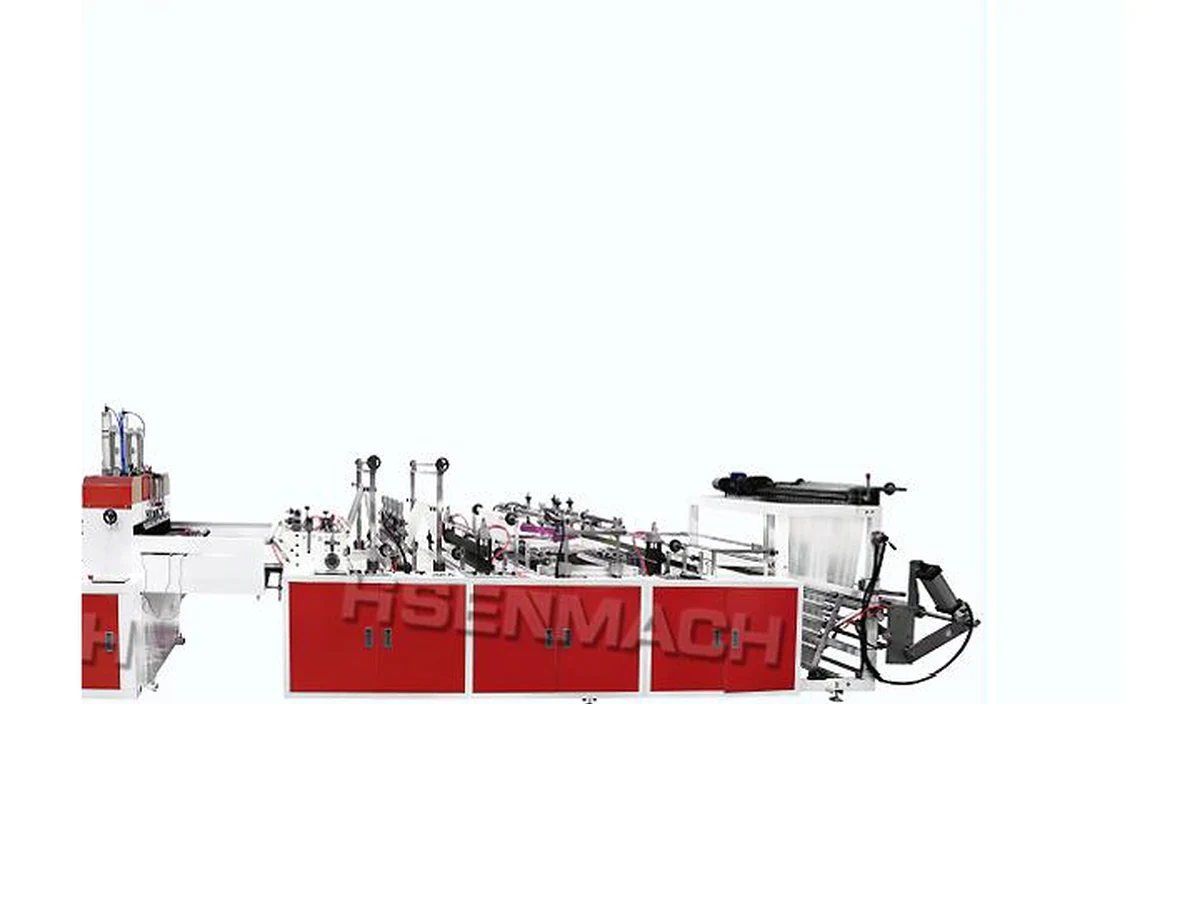
一台制袋机,就五个工位在干活
看懂这五段,调机时就知道该动哪里、问题出在哪一段。下面用八折垃圾袋机做例子,结构最典型。
1
2
3
4
5
袋长准不准,先看送料方式
袋长偏差是制袋最常见的投诉。根源多半不在刀,在送料:膜走了多少,机器知不知道。
即使是伺服,袋长也会漂。三个原因:膜在辊面打滑(张力不足或辊面脏)、张力随卷径变化、封刀动作与送料节拍不同步。所以调袋长要先稳张力,再谈参数。
封口牢不牢,是三个参数的事
温度、压力、时间,三个是一组。只调其中一个,往往这边好了那边坏。
太低封不牢、容易撕开;太高会把膜烧穿、封边发脆。不同材料、不同厚度,温度区间不一样。
换材料必须重调,不能沿用上一批的参数压力不足,封口中间夹气泡;压力过大,把膜压薄,封口反而更弱。
封刀平整度和压力均匀性同样重要速度越快,封刀停留时间越短。要提速,通常得同步提温或加压来补时间。
提速后必须重新验封口强度判断封口质量不要靠眼睛看,要撕:沿封线撕开,看是不是整条均匀断开。局部撕不开或一撕就散,都是参数没配好。
连卷还是单片,先看卖给谁
这不只是出料形态的差别,后面连着不同的客户群和使用场景。
同一台机器通常只做一种出料形态。选型时先把「卖给谁」定死,再谈通道数和速度。
封切方式,决定袋口强度和切口外观
「热封」和「热切」是两件事:前者把两层膜熔合,后者在熔合的同时切断。组合方式不同,袋口完全不同。
封刀加热,一刀下去同时完成封合与切断。袋口有熔边,封口牢固,是 PE 袋最常见的做法。
特点:封口强、速度中等、袋口略厚先用热封刀封口,再用冷刀切断。切口平整、无熔边,外观更好看。
特点:切口整齐、速度快、多一道工序高频振动产生局部摩擦热完成封合,热影响区小。设备投入较高。
特点:边缘干净、适合厚料与复合料选哪种先看袋子的用途:装重物、怕破的选热切;外观要求高、切口要平的选冷切。封口强度不够导致的漏袋,是售后最常见的投诉来源。
单道、双道、四线,产量不是简单倍数
通道数越多,理论产量越高,但调机和一致性要求也越高。两路不一致,等于一条线跑两种质量。
多通道的代价在换单:四线机换个规格,四条都要重新对,调机时间是单道的几倍。订单越碎,多通道越不划算。
六种常见故障,按现象找工位
制袋机的问题基本能落到五个工位里的某一个。先定位是哪一段,再谈换件,比盲目调参数快。
常见原因导辊不平行、放卷偏置、膜卷松紧不匀、纠偏未校
先查什么先看跑偏是否随卷径变大而加重,是则查放卷;全程都偏多半是导辊
常见原因温度偏低、压力不足、封刀面有残留、换了材料批次
先查什么先确认封刀是否干净、温度是否到位,再动压力。三者不要同时改
常见原因刀刃磨损、刀口间隙不当、气压不足、材料偏厚
先查什么看断口是拉断还是切断。拉断说明没切透,先查气压与间隙
常见原因张力波动、膜在辊面打滑、封刀与送料节拍不同步
先查什么先稳张力,再看编码器与同步。只改袋长参数治不了根
常见原因计数轮磨损、膜打滑、计数参数设错、光电被遮
先查什么连数三卷比对实际只数,判断是系统偏差还是随机漏计
常见原因张力过大、导辊表面脏、来料本身有皱、温度过高
先查什么停机看静态膜是否平;静态就皱是来料问题,动态才皱是张力问题
换规格调机,按这五步走
顺序错了会反复返工。先动机械、再调参数、最后验首件,是效率最高的顺序。
袋宽变了要换封刀,袋型变了要换冲切或折叠模块。这一步没做完,后面调参数都是白调。
按新规格设袋长、封切节拍和线速度。先跑低速,稳定后再提。
让膜走在正中,放卷张力按新膜宽和厚度重设。这一步决定跑不跑偏。
用新规格的膜试封几只,撕开看封线。合格后再批量跑。
量尺寸、撕封口、看切口,三项都过才算调好。首件留样,作为这批生产的基准。
产能怎么估,别用标称只数
标称「每分钟多少只」是空跑数据。实际要扣三层,跟印刷机一样。
带料跑、要保证封口和袋长,实际速度低于标称。先按六到七成估。
袋型越复杂,折扣越大连卷机要换卷,单片机的堆叠要清料。膜卷用完也要停机接料。
按「一班换几次」估算扣掉换规格、清废料、等膜、修刀。品种越杂,这项损失越明显。
用自己厂的真实开机率同样一台机器,跑单一规格和一天换三次规格,实际日产量能差三成以上。选型时把换单频率算进去,比只看速度有用。
选型先回答三个问题
这三个定下来,通道数、封切方式、要不要连卷,基本就跟着定了。
连卷、单片、背心袋、方底袋、边封、抽绳……袋型决定机型,不是反过来。通用机替代不了专用袋型。
按只数估,再看需要几条通道。注意标称速度要打折,换卷、换膜、清废料都占时间。
自己吹膜,可以和吹膜机的幅宽、速度配套;外购膜,要确认来料厚度公差和卷径是否适配。
到厂试机,重点看这四段
制袋机的效果全在成品上,不看机器看袋子。
- 连续取 20 只,逐只量长宽
- 看偏差是随机还是单向漂移
- 升速后是否仍在公差内
- 记录数据,作为到货比对基准
- 手动撕袋口,看是否沿封线整齐断开
- 封口有没有虚封、漏封
- 袋底装水或装重物试强度
- 连续取样,看稳定性
- 切口有没有毛边、连刀
- 刀口是否平直、不歪斜
- 连续跑一段后刀口是否变化
- 废边是否顺畅排出
- 通道数、封切方式与配置单一致
- 计数器准确,连卷数量对得上
- 伺服、温控、变频品牌型号一致
- 随机备件与刀片齐全
制袋机常见问题
选型阶段问得最多的十个。
连卷和单片,一台机器能都做吗?
一般不行。连卷要配收卷、计数、打撕裂线;单片要配堆叠或输送。出料机构完全不同。
有少数机型可以换模块,但换起来要停机拆装,实际生产中很少这么用。选型时按主要出货形态定。
双道是不是产量直接翻倍?
理论上是两条线同时跑,但实际不到两倍。两路要对齐、要同步、要分别收料,调机和巡检的时间也翻倍。
产量稳定、规格固定时,双道的优势才明显;订单杂、换单频繁,单道反而更省心。
热切和冷切怎么选?
看两个维度:袋口强度和切口外观。热切封口更强,袋口有熔边;冷切切口平整,但多一道工序。
装重物、怕破的用热切;对外观要求高、切口要平的用冷切。也可以选热封冷切的组合机型。
背心袋机能不能做平口袋?
不能。背心袋机带提手冲切装置,平口袋不需要;反过来平口袋机也没有冲提手的机构。
两者可以共用一部分送料和封切结构,但成型部分不同,不能互相替代。
制袋机对来料膜有什么要求?
主要是三项:厚度公差、卷绕整齐度、表面滑爽性。厚度不均会让袋长和封口跟着波动;卷绕不齐会导致跑偏。
自己吹膜的,要把吹膜机的收卷质量管好;外购膜的,收货时要抽检厚度和卷径。
换个袋型要多久?
取决于差多少。只改袋长,调参数几分钟;换袋宽要动封刀和导辊,半小时到几小时;换袋型(比如平口改背心)基本等于换机器。
选型时把「一年要换几次规格」算清楚,比只看标称速度有用。
一条制袋线要几个人?
常规配置是一人操作多台:上料、巡检、收料。自动化程度高的机型,一人能看三到四条线。
连卷机要人收卷换卷,单片机的堆叠如果自动,人工需求更低。具体看机型配置。
袋长精度一般能做到多少?
跟机型、伺服配置和膜的状态有关。伺服送料比机械送料稳定,无拉伸结构比常规结构稳定。
不要只看厂家给的精度数字,试机时连续取 20 只实测,看的是波动范围而不是单只误差。
抽绳袋机和普通袋机差在哪?
多一套穿绳机构:把抽绳送进袋口折边里,再封合固定。结构比普通制袋机复杂,调机也更费时。
抽绳的送料张力控制是关键,太紧会把袋口拉皱,太松绳子会跑位。
买制袋机要注意什么配套?
三样:空压机(气动元件要用气)、电力容量、场地长度。制袋机机身长,还要留出进料和收料的空间。
另外刀片、封刀布、皮带是常用易损件,第一次采购时一起备一批,避免停机等件。
伺服送料和机械送料,差多少?
差在换规格的效率上,不只是精度。机械送料改袋长要动偏心轮或棘轮,调一次十几分钟到半小时;伺服在屏幕上改数字就行。
品种单一、袋长几年不变的,机械送料足够;经常换规格的,伺服省下的调机时间很快能把差价赚回来。
封口温度怎么定?
没有通用数值,要从低往高试:先按材料供应商给的建议区间起步,做几只撕开看封线,再逐步微调。
判断标准是「整条封线均匀断开」。局部撕不开说明温度不够或压力不均,一撕就散说明过温把膜烫脆了。
连卷袋的点断线是怎么打的?
用打孔刀在袋与袋之间打一排细孔,撕的时候沿孔线断开。孔距和刀深要配合膜厚,太深会提前断开,太浅撕不动。
点断刀是易损件,磨损后会出现撕不齐、断卷。这部分要和封刀一样定期检查。
制袋机噪音和粉尘大吗?
噪音主要来自封切动作和真空泵,正常生产在可接受范围内,但长时间近距离操作建议做隔音或轮岗。
粉尘有两个来源:切边产生的碎屑和膜面析出物。切边要有吸废装置,否则碎屑会落到封口上,直接造成虚封。