4 条整线 · 5 类设备 · 4 个衔接点
生产线方案
整线不是把设备排成一排就行。真正决定好不好用的,是四道工序之间的接口:幅宽对不对得上、卷径能不能接、产能匹不匹配。这一页讲的是怎么配,不是卖你一套。
四条整线,按你最终卖什么来定
不是按机器分类,是按成品分类。同一个成品,走哪几道工序是固定的,能差的只是每一段用哪种机型。
连卷垃圾袋线
最常见、也最容易配的一条。垃圾袋大多是本色或黑色,不需要印刷,工序最短,投产最快。
- 吹膜选单层或 ABA 双层共挤,看你对强度的要求
- 分切把宽卷切成制袋机要的宽度,同时把卷径做到制袋机放卷架能吃的范围
- 制袋机按袋型选:平口、星星底、抽绳、双道连卷
最容易卡在:分切把卷做大了,制袋机放卷架上不去,只能人工倒卷。
背心袋 / 购物袋线
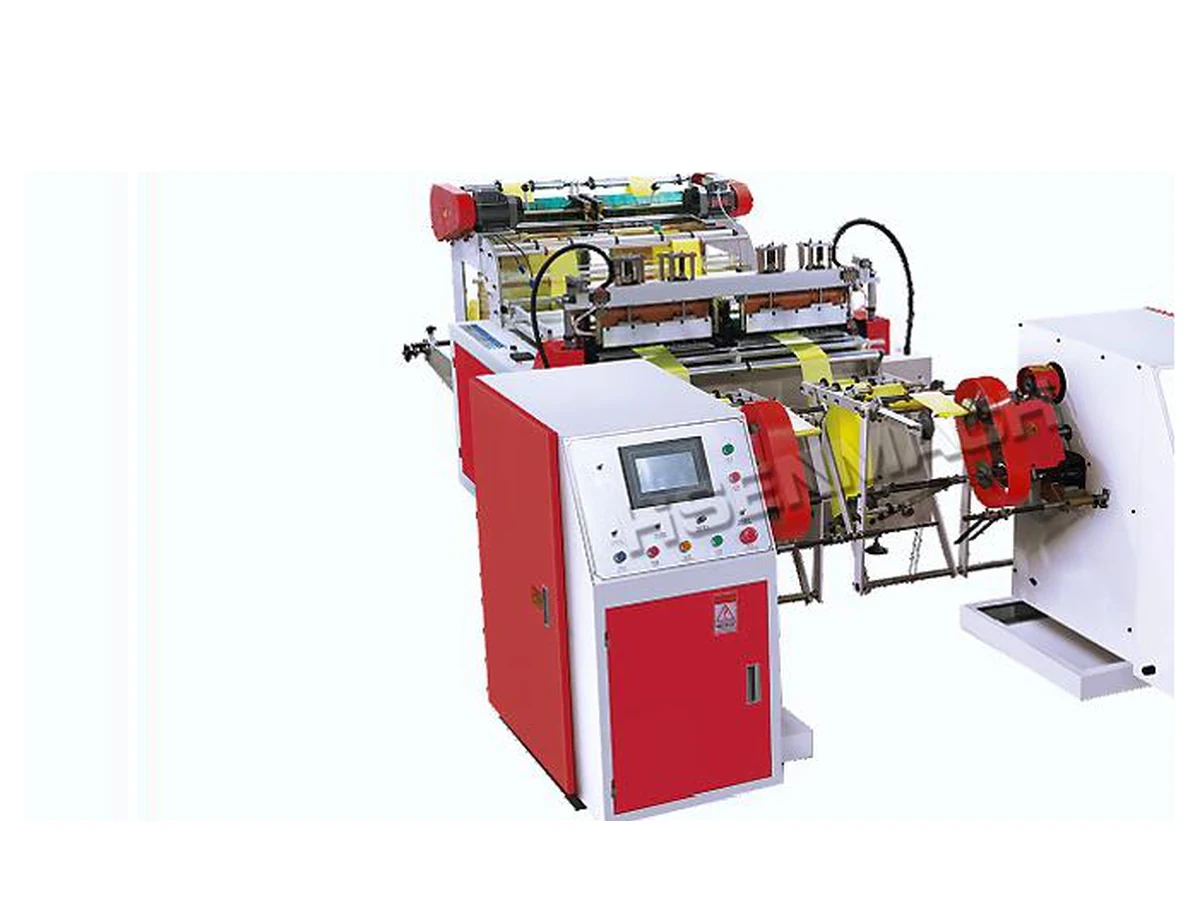
多了印刷这一段,也就多了一个最容易出问题的地方:套印。膜厚不稳,印刷套不准,后面制袋的封切位置也跟着漂。
- 印刷一般放在吹膜之后、分切之前,按整幅印刷再分切
- 套印精度依赖膜厚均匀度和张力稳定,这两项是吹膜段决定的
- 背心袋机按产量选单道或双道,四线热封冷切适合批量
最容易卡在:膜厚不匀,印刷套不准,制袋的封切位置跟着一起漂。
快递袋线
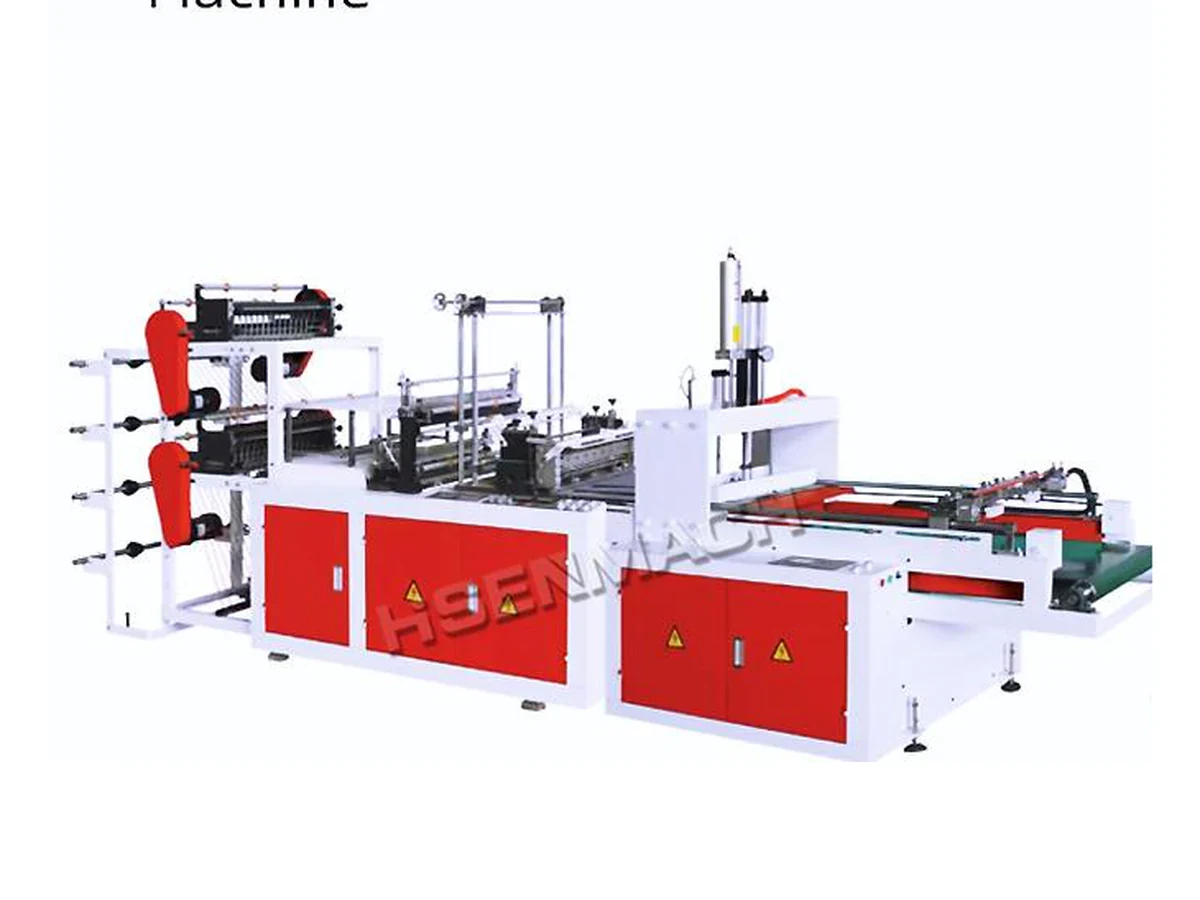
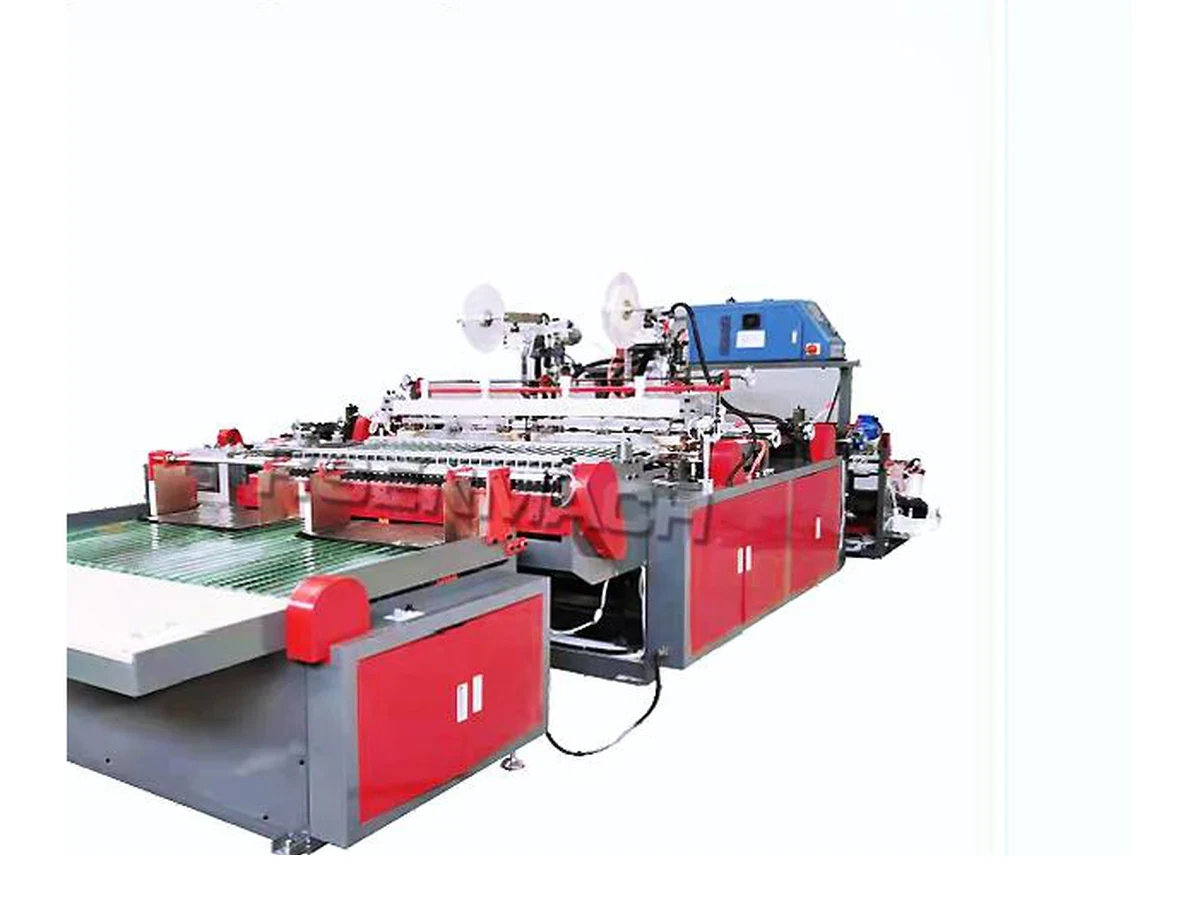
快递袋的特点是带封口胶条,制袋机要能自动贴胶。很多线是吹膜、印刷在一边,贴胶制袋在另一边,中间的卷径要提前对好。
- 贴胶是独立工位,胶条宽度和位置要跟袋型一起定
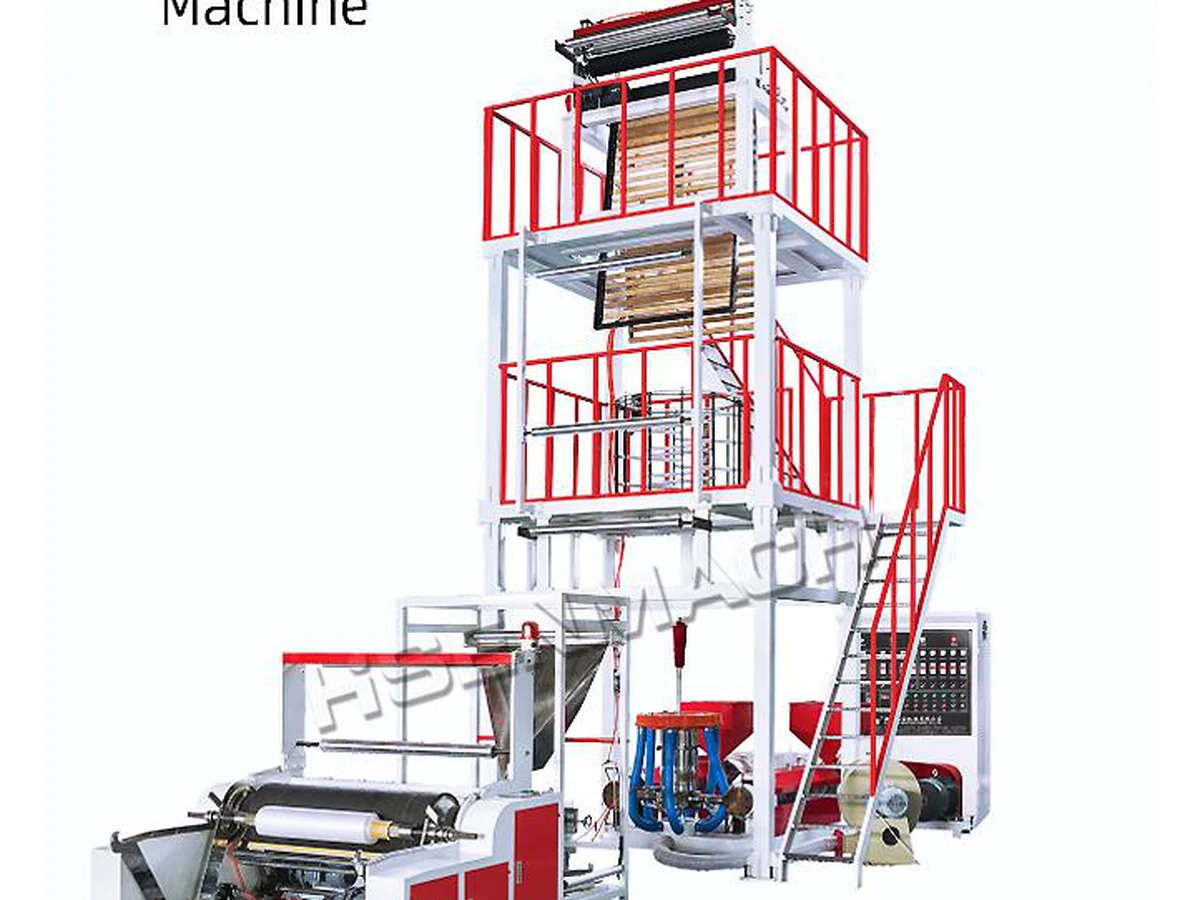
- 快递袋多为双层,吹膜要能稳定跑双层结构
- 如果只做本色快递袋,印刷段可以后补
最容易卡在:贴胶工位和制袋节拍不同步,胶条位置忽前忽后。
工业包装膜线
卖膜不卖袋的一条线。到分切为止,不做制袋。适合做缠绕膜、收缩膜、复合基材这类工业用膜。
- 多层共挤(ABA / ABC / 五层)用来分配内外层功能
- 分切决定成品卷宽和卷径,直接面对客户验收
- 端面平整度和卷内夹气是这条线的验收重点
最容易卡在:卷端不齐、卷内夹气,到了客户那边验收过不了。
四条线都可以再接一段回收造粒:把切边和废品做成粒料掺回去。它不是必经工序,但决定你的原料成本能压到哪。这一段的说明在 造粒机分类页。
四个衔接点,错一个整线就不顺
单机都合格、连起来却难用,多半是这四处的参数没对齐。选型时把这四项列出来逐条对,比看单机参数表有用。
幅宽
吹膜的可用幅宽,要能覆盖下游最宽成品乘以排数。
- 怎么对
- 先定最大袋宽,再乘一道出几个,加上切边余量,就是吹膜至少要有的幅宽。
- 常见错
- 按单机最大幅宽买,结果做小袋子时设备长期在半载跑,能耗和稳定性都不划算。
卷径与纸芯
分切出来的卷,直径和纸芯内径要跟制袋机的放卷架对得上。
- 怎么对
- 先看制袋机放卷轴能夹多大的纸芯、能装多大卷径,再定分切的收卷规格。
- 常见错
- 分切把卷做大了,制袋机上不去,只能人工倒卷,一天白干几小时。
张力与厚薄
膜厚公差决定印刷套印和制袋封切的稳定性,这一项是吹膜段给的。
- 怎么对
- 把膜厚公差写进验收条件,不要只看平均厚度。厚薄不匀,后面每道工序都在补偿它。
- 常见错
- 印刷套不准就去调印刷机,其实源头在吹膜的厚薄均匀度。
产能匹配
上游的产量要略高于下游的耗量,中间才不会堆料或等料。
- 怎么对
- 按实际班产算,不是按标称速度。上游留一点余量,下游按瓶颈工序配台数。
- 常见错
- 按标称速度配平,一开机就发现某一段永远在等,整线被最慢那台锁死。
配一条线,走这四步
顺序反了会反复推翻。先定成品,最后才谈场地。
卖袋还是卖膜、什么袋型、什么尺寸范围。这一步定了,工序链就固定了。
按成品倒推要哪几道:要不要印刷、要不要分切、要不要贴胶。能省的工序先省掉。
把幅宽、卷径、纸芯、产能四项列成一张表,逐条对齐。这张表比任何单机参数都重要。
按设备实际尺寸排布,再算电、气、水、排风。场地不够时,先改布局,不要先降配置。
这四步里,第三步最容易被跳过。很多线买回来才发现分切的卷上不了制袋机、吹膜的幅宽做不了最大袋型——这些都不是设备质量问题,是衔接没对。
场地和公用工程,怎么统计
这几项不算清楚,设备到了装不上或者开不满。统计方法比数字本身重要。
按每台设备铭牌功率累加,再乘一个同时使用系数——不是所有电机都同时满载。留出增容余量,别按刚好够配。
看气压要求和耗气量,把同时动作的气缸算进去。气压不稳,封切和贴胶最先出问题。
水冷造粒和部分印刷温控要用水。要循环水箱还是直排,提前定,否则装好再改管路很麻烦。
印刷的油墨挥发和造粒的塑料气味都需要排风。环保要求严的地区,这一项要在买设备前就确认。
按设备外形加操作和换卷空间排布。整线是长条形,通道留窄了,换卷要绕路,实际产量会被吃掉。
最大的那台设备能不能进门、能不能转弯,提前量一遍。拆墙比拆机器便宜,但都比提前量尺寸贵。
不必一次买齐,可以分三段上
资金紧的时候,最有价值的是先让一段跑起来产生现金流,再把后段补上。前提是第一步就把接口留对。
分三段上最怕的是每次各买各的,接口不统一。所以第一段下单前,就按最终形态把幅宽、卷径、纸芯这三项定死,后面照着这个买。
常见问题
配线时常被问到的几个问题,直接说结论。
整线一定要一次买齐吗?
不一定。多数客户是分两到三段上的,先让一段跑起来,有现金流再补。
但接口要在第一次下单时就定死:幅宽、卷径、纸芯这三项定下来,后补的设备才能接得上。
只有一笔预算,先买哪台?
看你现在卡在哪。有订单但交不出货,先买卡住的那台;还没订单,先买制袋机——它投入相对小、能直接对客户出货。
吹膜是自来料、降成本的一步,通常放在有稳定产量之后。
幅宽怎么定?
从最大的成品倒推:最大袋宽 × 一道出几个 + 切边余量 = 需要的幅宽。
不要按单机最大幅宽买。长期在半载跑,能耗和稳定性都不划算,而且占地按最大幅宽占。
分切的卷径要跟制袋机怎么对?
两个数要对上:纸芯内径和最大卷径。先看制袋机放卷轴能夹多大纸芯、放卷架能装多大卷,再定分切的收卷规格。
对不上最常见的结果是卷做大了上不去,只能人工倒卷,白白吃掉几个小时。
印刷放在吹膜后面还是分切后面?
常规是吹膜 → 印刷 → 分切,按整幅印刷再分切。这样印刷机跑的是宽幅,效率高、套印基准也整。
分切后再印属于窄幅印刷,只在特定产品上用,设备选型完全不同。
一台吹膜机能带几台制袋机?
没有固定比例,取决于吹膜的实际班产和制袋机的实际耗量,两个都要按真实速度算,不是标称速度。
还要看袋型:袋型越复杂,制袋机单台耗量越低,一台吹膜能带的台数越多。
造粒要不要一开始就上?
看废料量。切边和废品攒不到一定量,造粒机开机成本划不来,不如先卖废料。
等废料稳定产出、又在意料成本了,再上造粒。它不影响主线的产能,可以后补。
场地要多大?
要看具体机型,整线是长条形排布,长度主要由吹膜高度和制袋机台数决定。
更实用的做法是把设备外形尺寸和操作空间先画出来,再看你的场地能不能放下——包括换卷、上料、检修要留的通道。
电和水要提前准备到什么程度?
电按各机铭牌功率累加,再考虑同时使用系数,留增容余量。水看是否有水冷设备,决定循环水箱还是直排。
这两项在设备到场前就要到位,否则机器到了只能等。
你们管安装调试吗?
安装与调试的范围在合同里约定,不同配置和地区会不一样。我们通常能提供到厂指导试机与操作培训,具体内容以合同条款为准。
这一项建议在谈价格时就写清楚:谁负责吊装、谁负责接管接线、试机跑多久算验收,都比口头说一句"包安装"实在。