4 种结构 · 3 种卷取方式 · 2 种分切原理
分切机
把宽卷分成窄卷。真正难的不是切开,是切完之后端面平、没有毛边、卷里不夹气。这两件事由卷取方式和张力控制决定,比刀更关键。
四个机型,按结构与卷取方式分两组
同样是分切机,差别主要在两点:机架是卧式还是立式,卷取是只靠中心驱动还是加了表面压辊。这两点决定了能跑什么材料、卷能做多大。
通用分切
结构简单、占地小,适合常规薄膜与中小卷径
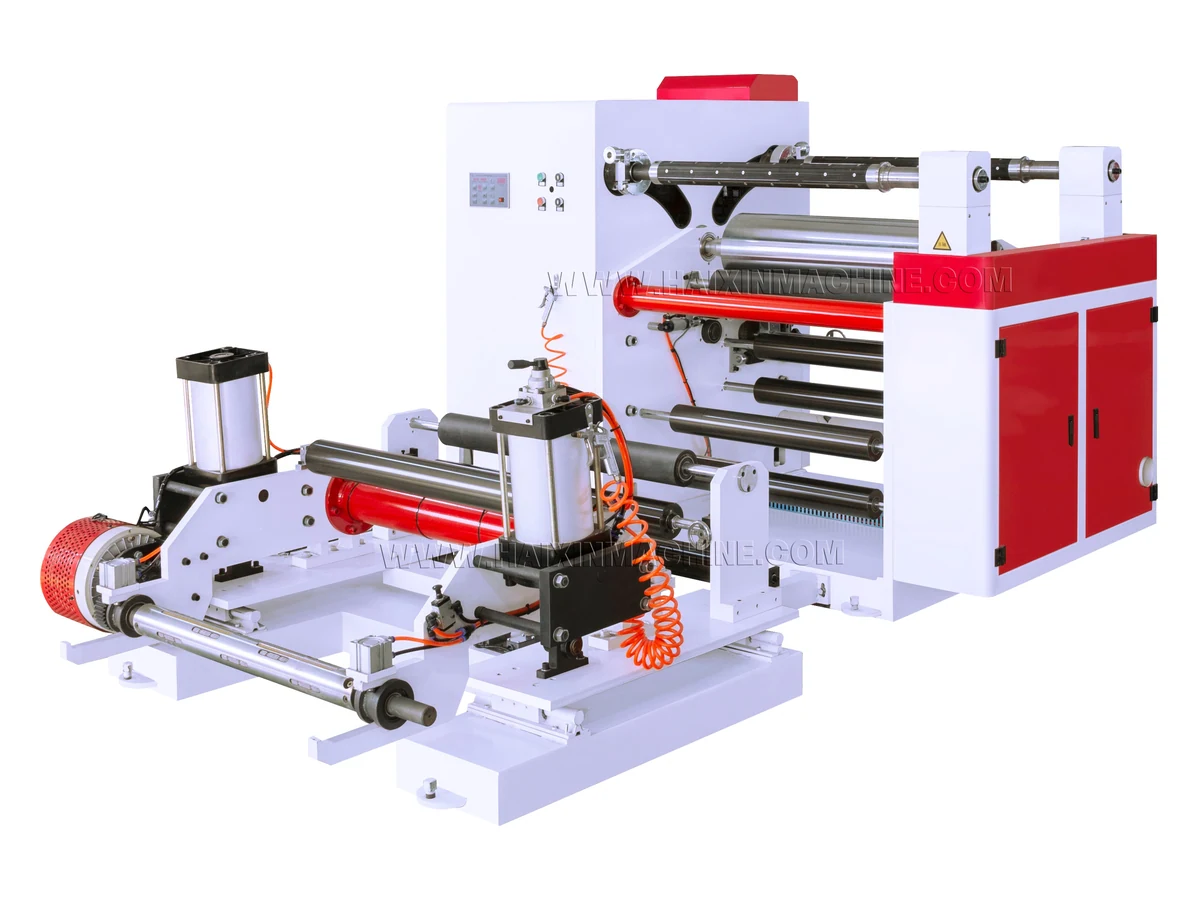
卧式分切机
HORIZONTAL SLITTING MACHINE
机架卧式布置,膜路接近水平,放卷与收卷在同一高度上。机身矮、重心低,穿膜路径短,操作和观察都方便,适合常规薄膜的中小卷径分切。
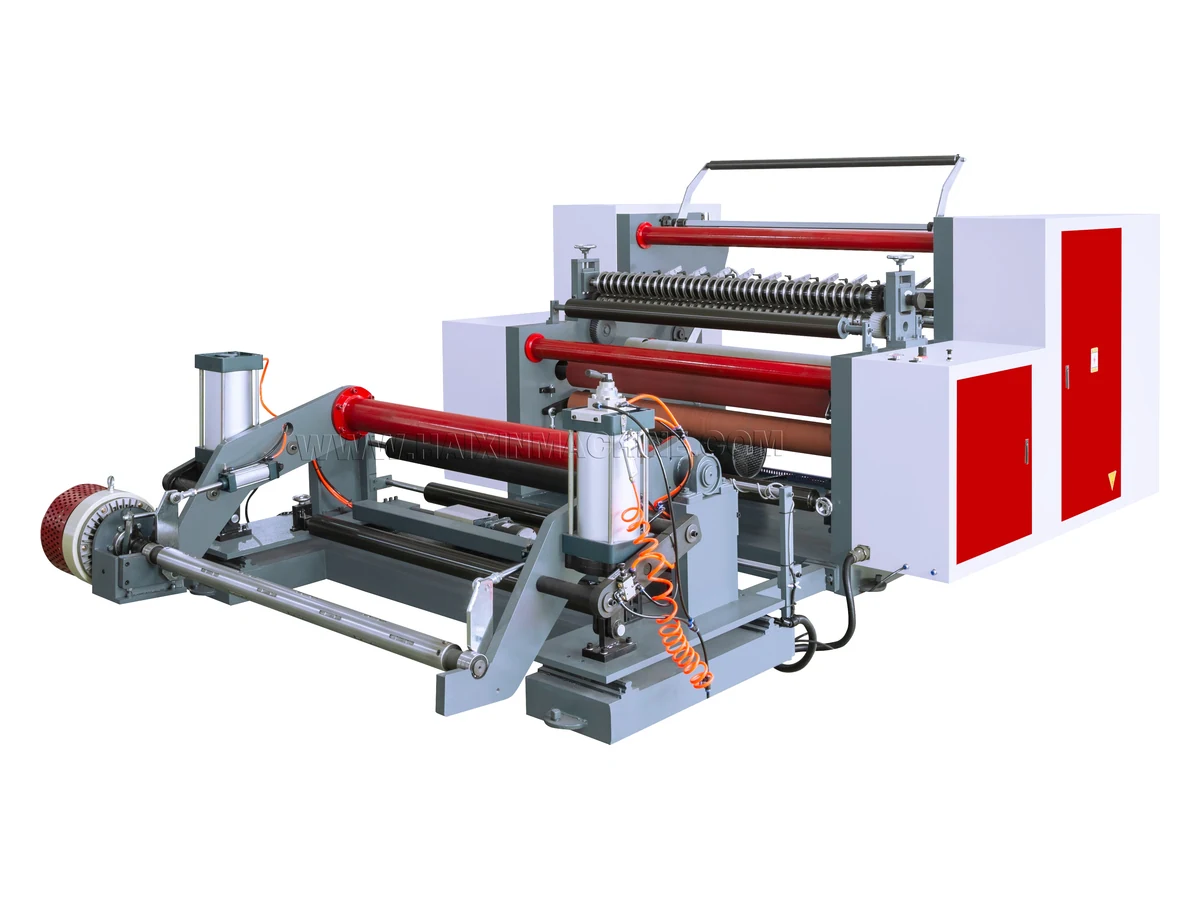
反立式分切机
REVERSE VERTICAL SLITTING MACHINE
机架立式,收卷位置与常规立式相反,膜路更短。整机占地小,适合车间空间紧、需要频繁换单的场合,窄幅多刀分切时走膜更稳。
高效与精密卷取
连续跑料为主,卷取结构更复杂,卷端更紧实
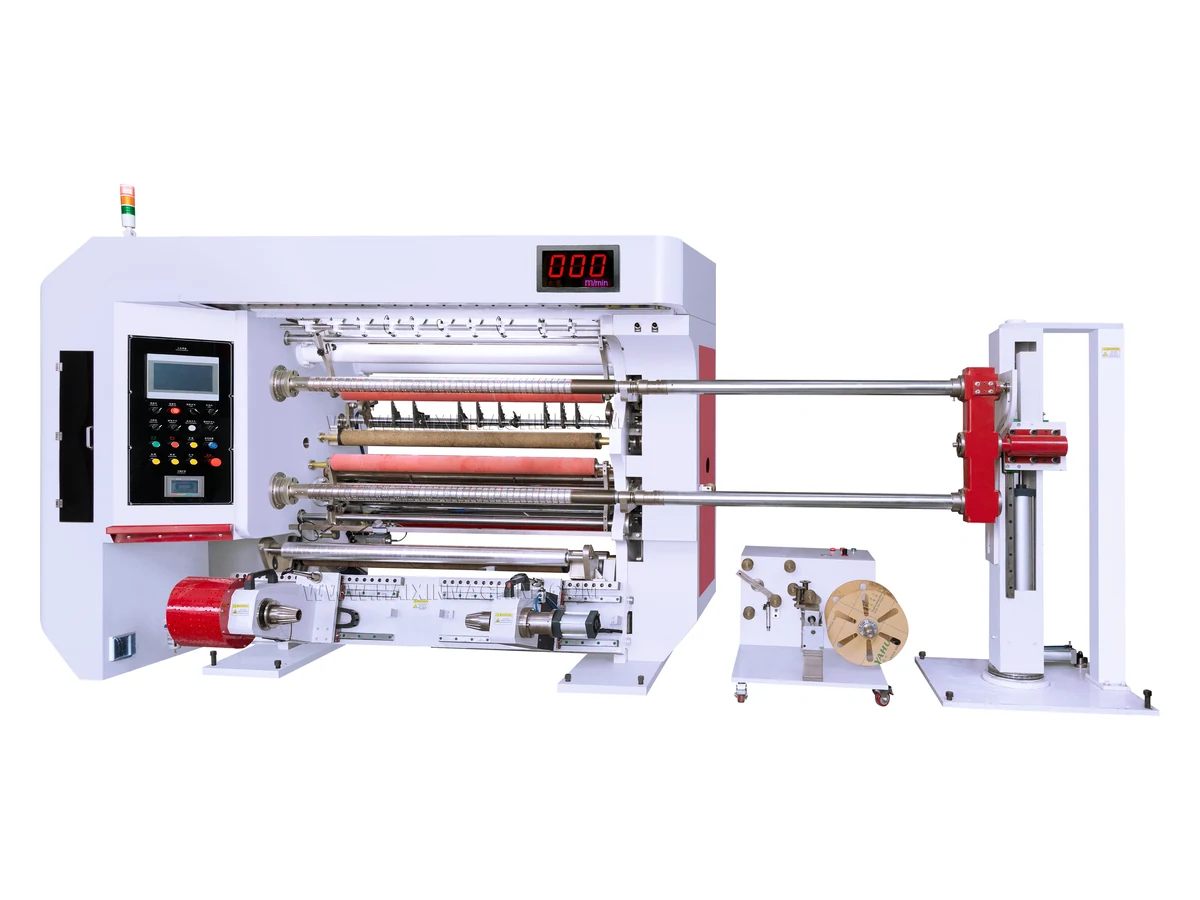
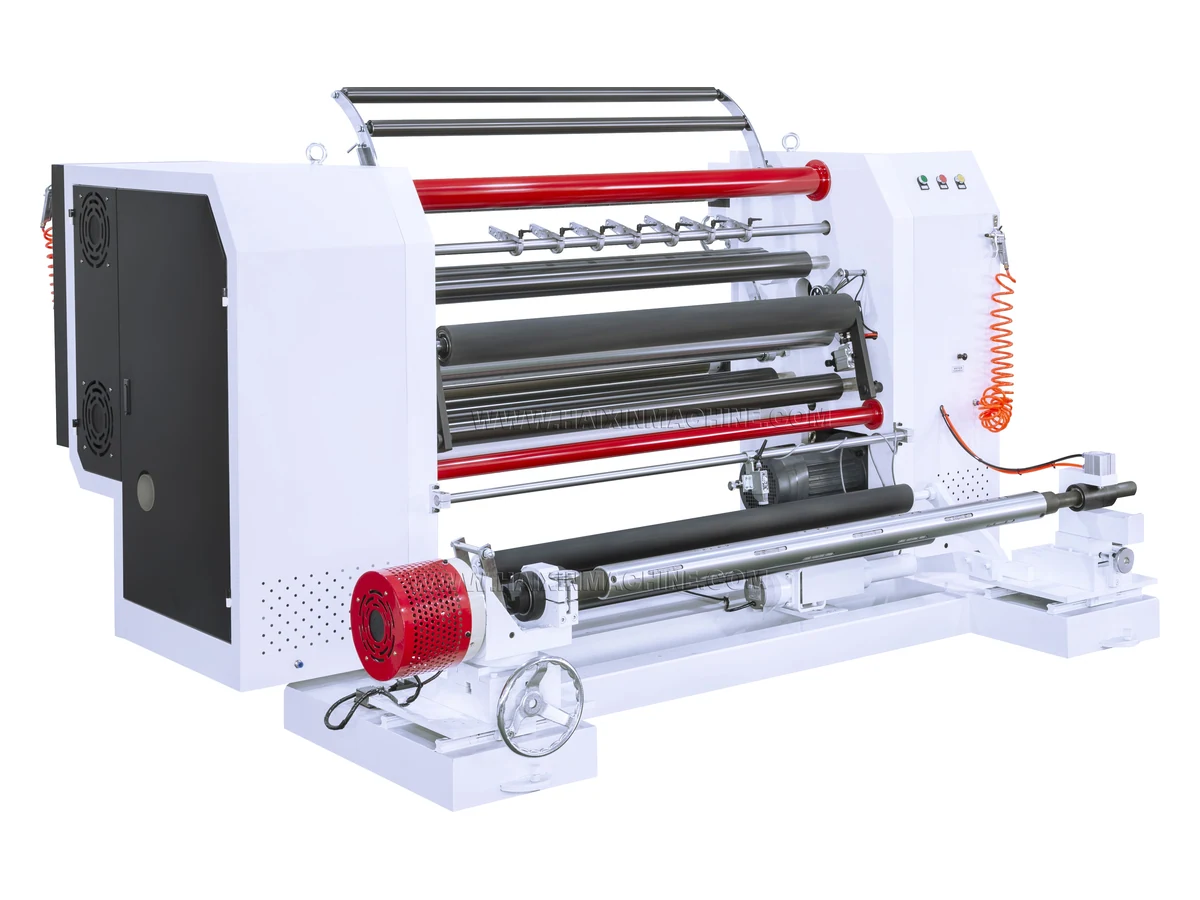
高速分切机
HIGH-SPEED SLITTING MACHINE
双收卷轴、独立放卷架、线速度数字显示。上下两轴交替收卷,换卷时不必整机停机,适合单一品种、大批量连续生产。
中心表面卷取分切机
CENTER-SURFACE WINDER SLITTING MACHINE
收卷轴驱动与压辊接触同时作用,随卷径增大逐步把扭矩从表面转到中心。薄、滑、易拉伸的膜也能卷得紧实,端面更整齐。
一台分切机,五个位置决定成败
用高速分切机做例子,这是结构最完整的一台:上下两根收卷轴,分切刀夹在中间。看懂这五处,端面不齐时就知道该往哪儿找。
1
2
3
4
5
放卷架在机身另一侧(图中未入镜)。放卷这一端最容易被忽略,但它决定了进料的张力基础:放卷不稳,后面所有张力控制都是在补一个错的起点。
三种卷取方式,决定卷端平不平
分切机真正拉开差距的地方不是刀,是卷取。同样是切一条膜,卷出来的紧实度和端面平整度完全不同。
判断该选哪种,问一句就够:你的膜卷做大之后,芯部会不会松?会松就必须上带压辊的结构。
刀怎么切:剃刀还是圆刀
这是两个完全不同的原理,不是刀片形状的区别。选错了,毛边和带丝会一直跟着你。
单刃刀片压在底辊上,靠刃口把膜划开。刀便宜、换刀快、调刀简单,切口略呈撕裂状。
适合:薄而软的膜,如 PE、PP 单层膜上下两把圆刀像剪刀一样咬合,靠剪切力切断。切口平齐、毛边小,但刀间隙必须调准。
适合:厚膜、复合膜、镀铝膜、纸类刀只压出痕不切断,靠后续拉伸断开。切口不是切出来的,边缘形态与前者明显不同。
适合:特定薄材,用途窄,按材料定圆刀的关键参数是上下刀的间隙,太大切不断、太小加速磨损。这个间隙要按膜厚调,换厚度必须重调,不能沿用上一批。
端面像明星花,问题在四个地方
「明星花」是指卷端面一圈圈凹凸不平。这不是一个原因造成的,四个因素里任何一个没配好都会出现。
怎么影响刀距不一致,每条宽度就有偏差,卷起来一层层往里缩或往外鼓
怎么查切一段慢慢展开,量头尾宽度差。差得明显就是刀座没锁紧或刀轴有磨损
怎么影响卷越大越该放松。张力不递减,外层把内层压出去,端面就鼓
怎么查看是不是大卷才不平、小卷正常。是则调锥度,不是则查机械
怎么影响压力不足,层间夹气,卷松且端面散;压力不均,一侧紧一侧松
怎么查用手按卷面两侧,感受硬度是否一致。一侧软就是压辊不平行
怎么影响进料左右摆动,切出来的条就左右跑,卷到后面整卷歪斜
怎么查停机看静态膜是否居中。静态就偏是放卷架位置问题,动态才偏是纠偏没调好
六种常见故障,按现象找位置
分切机的问题基本能落到五段流程里的某一段。先定位,再动手,比反复调参数快得多。
常见原因刀刃钝、刀压过大、刀角不对、底辊有伤
先查什么换一把新刀试同一段膜。换刀就好说明是刀的问题,不好则查底辊与张力
常见原因张力锥度没设、压辊不平行、刀距偏差、纠偏未开
先查什么先看小卷是否也这样。小卷正常、大卷不平,问题在锥度
常见原因放卷架不正、导辊不平行、膜卷松紧不匀、纠偏失灵
先查什么看跑偏是否随卷径变化。随卷径变多半是放卷,全程偏多半是导辊
常见原因张力过大、展平不足、来料本身有皱、压辊压力过大
先查什么停机看静态膜面。静态就皱是来料,动态才皱是张力或展平
常见原因压辊压力不足、速度过快、膜面太滑、环境湿度大
先查什么降速跑一段对比。降速就好说明是速度与压力不匹配
常见原因薄膜摩擦起电、环境干燥、未装除静电装置
先查什么看是否只在低湿天气出现。是则先解决环境与除静电,不要动刀
选型就问三件事
把这三件事说清楚,机型基本就定下来了。其余细节都可以在配置单上再谈。
决定分切原理。薄软的 PE、PP 单层膜走剃刀;厚膜、复合膜、镀铝膜走圆刀剪切。材料定不下来,刀的形式就没法定。
决定刀轴长度和刀座数量,也决定这台机器能不能干你最多的那个订单。最窄条宽是硬约束,机床做不出来就是做不出来。
决定收卷方式和轴的形式。卷径大、要求端面平,就得上带压辊的中心表面结构;卷重要匹配气胀轴或滑差轴的承载。
还有一件事容易被漏掉:你后续要不要接印刷或制袋。如果要,分切出来的卷径和纸芯规格就得跟后道设备对上,这一条最好在选型时一起说。
到厂验收看四项
分切机的验收不能只看空跑。空跑再顺,带料一跑问题全出来。这四项建议在厂里当场做完再签收。
- 急停、护罩、门锁开关逐个试
- 气压是否稳定,有无漏气
- 各轴转向与点动是否正常
- 异常声音与振动,尤其高速段
- 用你自己的膜,不要用厂里的样膜
- 按最窄条宽试一次,看能不能切齐
- 撕开切口看有无毛边、带丝
- 量头尾宽度,判断刀距稳定性
- 小卷、大卷各跑一次
- 大卷端面是否也平
- 手按卷面两侧,硬度是否一致
- 卷芯是否偏松、有无夹气
- 当场计时换一次刀
- 当场改一次条宽
- 参数能否存下来直接调用
- 易损件清单与备件是否随机器给
分切机放在整条线的哪一步
分切不是孤立的一台设备。它多数时候夹在两道工序之间,前面是吹膜或印刷,后面是制袋。这一步没做好,两头都会受影响。
所以分切机的卷径、纸芯规格、卷重,最好在买之前就跟你的制袋机或印刷机对一遍。这一步对上了,整条线才顺;对不上,后面每台设备都在互相迁就。
换卷那几十秒,决定实际产量
分切机的标称速度再高,换卷时停机就得从头再起。换卷方式比速度更能拉开日产量差距。
一根轴卷满,转塔或翻转臂把另一根轴转到工作位,切刀横切、贴胶带、重新起卷。熟练操作下不用整机停。
换卷后新卷起头要贴牢。贴不牢会在后道放卷时被拉脱,整卷报废。这一步是人工动作,最考验操作习惯。
按米数或直径停机。计米轮磨损会让每卷长度不一致,客户收货时一量就出来,属于隐性问题,要定期校。
起卷时先低速,卷上一段后再提。直接全速起卷,头几层容易打滑错层,卷芯就松了。
常见问题
下面这些是客户问得最多的。没有覆盖到的,直接打电话或发消息问。
分切机和复卷机有什么区别?
复卷机是把一个卷重新卷一遍,主要目的是改卷径、去接头、挑废品,一般不改变宽度。
分切机是把宽卷纵向切成几条窄卷,核心动作是「切」。有些机器两者功能兼有,但选型时要说清楚是以切为主还是以复卷为主。
剃刀和圆刀怎么选?
先看厚度和结构。薄而软的单层膜,剃刀够用且成本低、换刀快;厚膜、复合膜、镀铝膜、纸类,圆刀剪切的切口明显更平齐。
再看产量。剃刀磨损快、换刀频繁,长时间连续跑的话,圆刀的稳定性更好。
中心表面卷取到底好在哪?
好在卷做大之后不发松。纯中心卷取靠轴驱动,卷径一大,芯部和外层的张力差就明显;纯表面卷取靠压辊摩擦,薄容易被压伤。
中心表面把两者叠起来,并且随卷径增大逐步把扭矩从表面转到中心,等于兼顾了紧实和不受压伤。
卷端为什么会出现明星花?
一般是四个原因之一:刀距不一致、张力锥度没设、压辊不平行、纠偏没开。
判断顺序是先看小卷是否正常。小卷正常只有大卷不平,基本就是锥度问题;小卷也不平,往机械和刀具上查。
切边有毛边怎么处理?
先换刀。同一段膜换一把新刀再切,如果毛边消失,就是刃口钝了。
如果换刀仍然毛,查三处:刀压是否过大把膜压裂、刀角是否偏、底辊表面是否有伤。另外膜本身温度偏低也会变脆,冬天车间冷的时候容易出现。
薄膜分切总起皱怎么办?
先区分是来料带的皱还是分切过程产生的。停机看静态膜面:静态就有皱,是膜本身的问题,调机器没用;静态平、一跑就皱,才是展平或张力的问题。
动态起皱通常是展平不足或张力过大。薄展平辊(弓形辊)和适当降张力,多数情况能解决。
气胀轴和滑差轴怎么选?
气胀轴靠气囊胀紧纸芯,整体同心、装卸快,适合各条宽度接近、张力要求一致的场合。
滑差轴每一根轴上的每个卷位可以独立打滑、独立控制张力,适合一条宽卷切成多条不同宽度、或者各条要求张力不同的情况。分条多、条宽差异大的,滑差轴更合适。
分切宽度误差能做到多少?
这个要看刀具精度、刀座锁紧方式和膜的张紧状态,不同配置差别很大,没有统一数值。
建议你直接告诉我们最窄条宽和允许公差,我们按这个来配刀轴和刀座,比给一个笼统的数字更靠谱。
能分切复合膜和镀铝膜吗?
能,但要用圆刀剪切,不能用剃刀。复合膜和镀铝膜被划开时容易分层或掉铝,剪切切断才不伤结构。
另外这两类材料对张力更敏感,张力锥度和压辊压力都要单独调,不能沿用单层膜的参数。
一定要配纠偏吗?
建议配。进料只要左右偏一点,切出来的条就会跟着偏,卷到后面整卷歪斜,越大的卷越明显。
如果只做短卷、条宽又比较宽,可以不加;但要做大卷或者窄条,纠偏基本是必需项。
静电吸膜怎么解决?
三个方向:装除静电棒或离子风机、控制车间湿度、降低不必要的摩擦。薄 PE 膜在干燥季节最容易出这个问题。
静电不只是吸膜粘刀,还会让切下来的条互相吸附,导致卷端错层。所以不能只当小毛病处理。
日常保养主要做什么?
每天:清刀座和底辊上的膜屑、检查气压、看有没有异常声音。
每周:查导辊转动是否灵活、清洁纠偏探头、检查压辊表面。定期:按磨损换刀、检查气胀轴气密性、给传动部位润滑。
刀、底辊、压辊是消耗件,第一次采购时一起备一批,避免停机等件。