车间实拍 · 装配 · 试机 · 展厅
制造实力
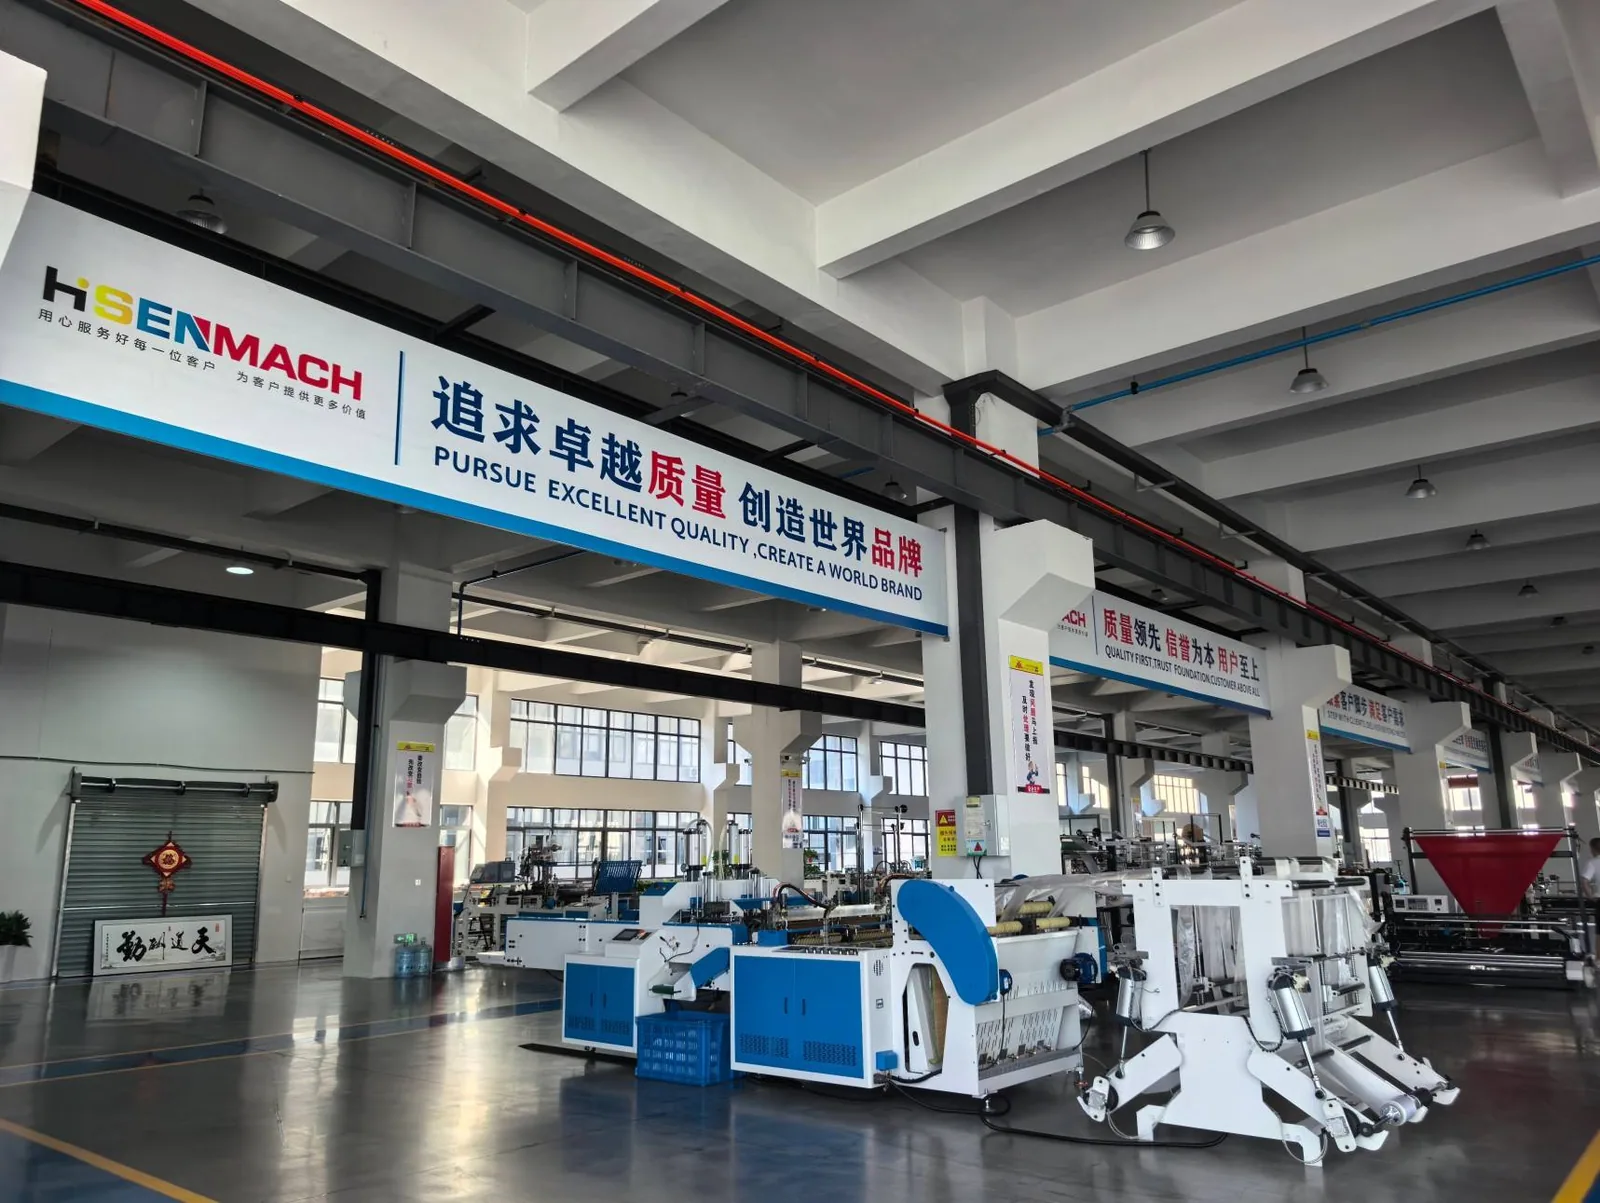
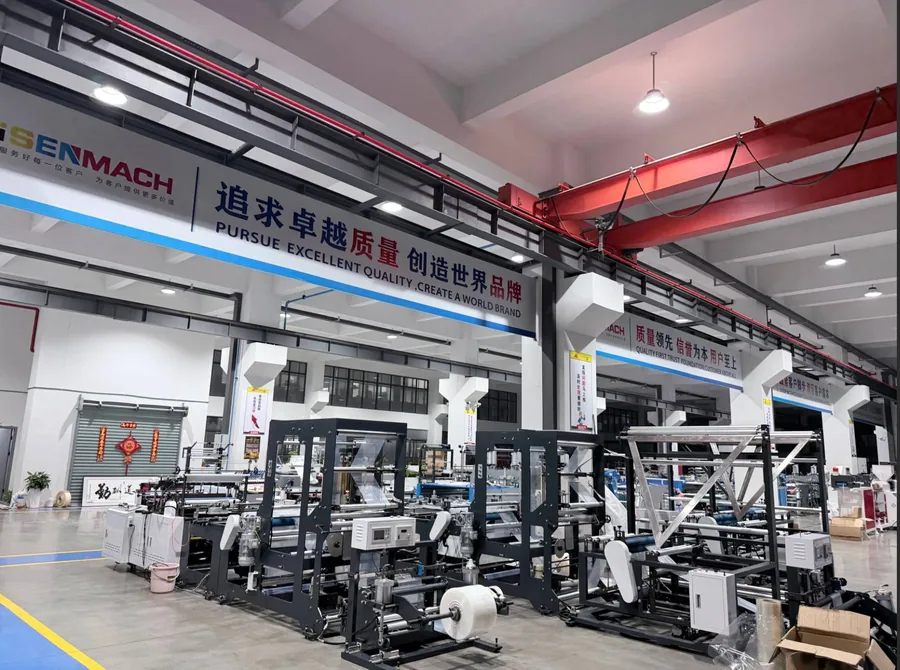
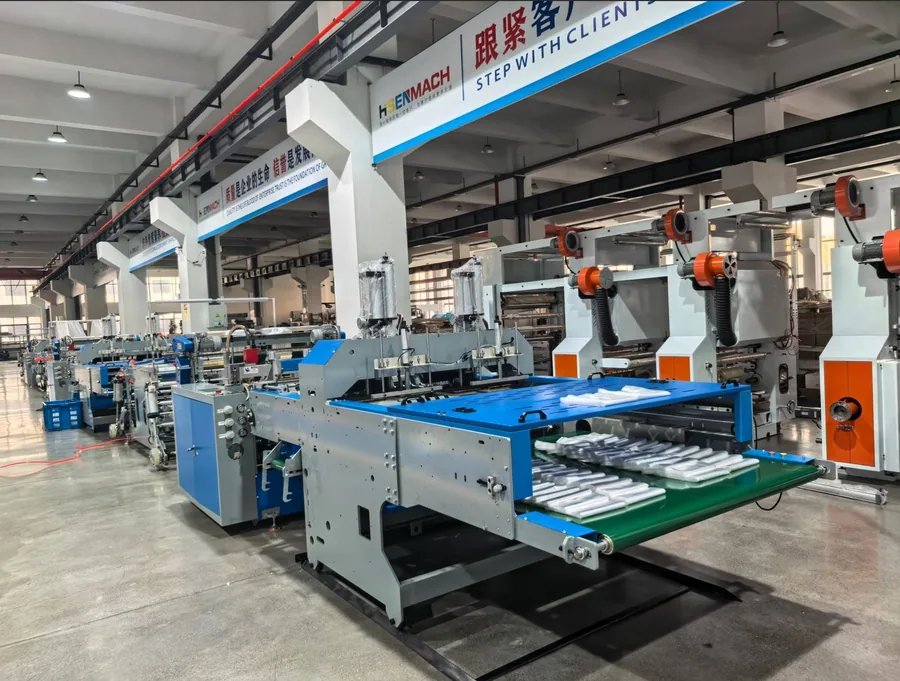
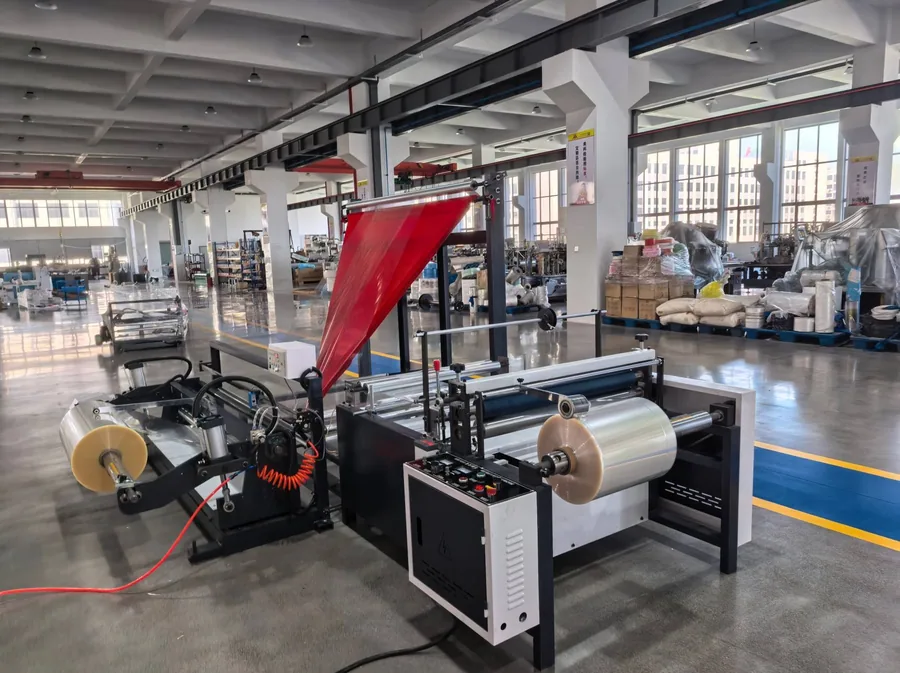
实力这件事,看照片比看形容词可靠。下面是车间平常的样子:机器在装、在调、在等发运。没有清场,也没有借别人的厂房。
车间与装配
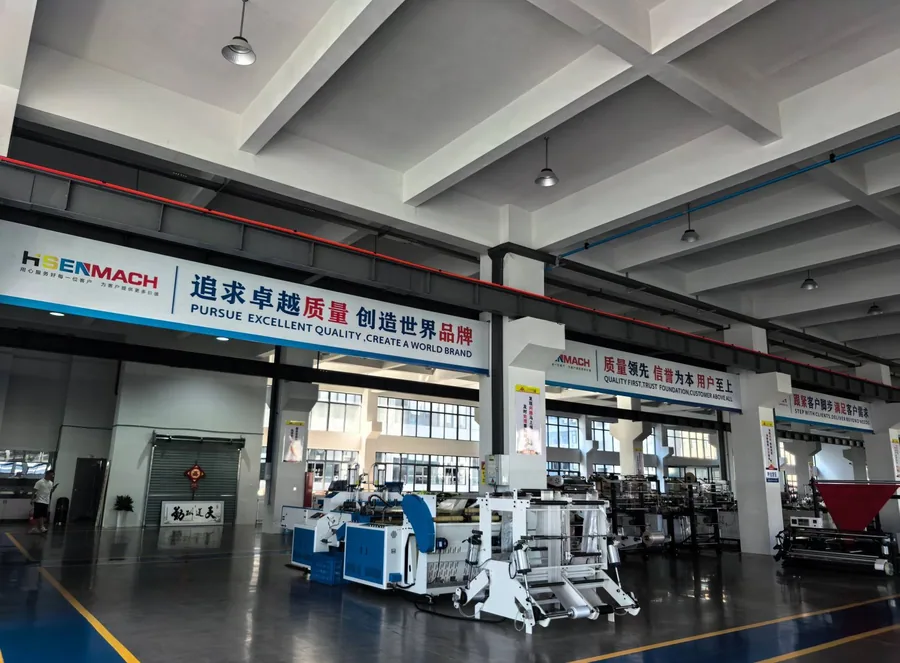
设备从散件到整机都在这一片完成。进出料走卷帘门那一侧,装配位、通道、试机位按地面标线分开,互不挡道。
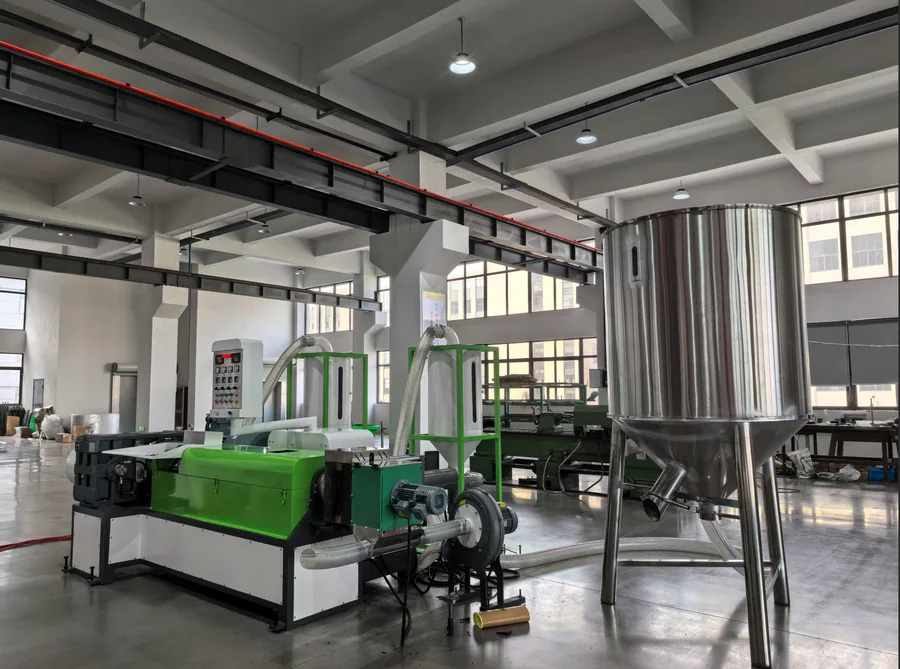
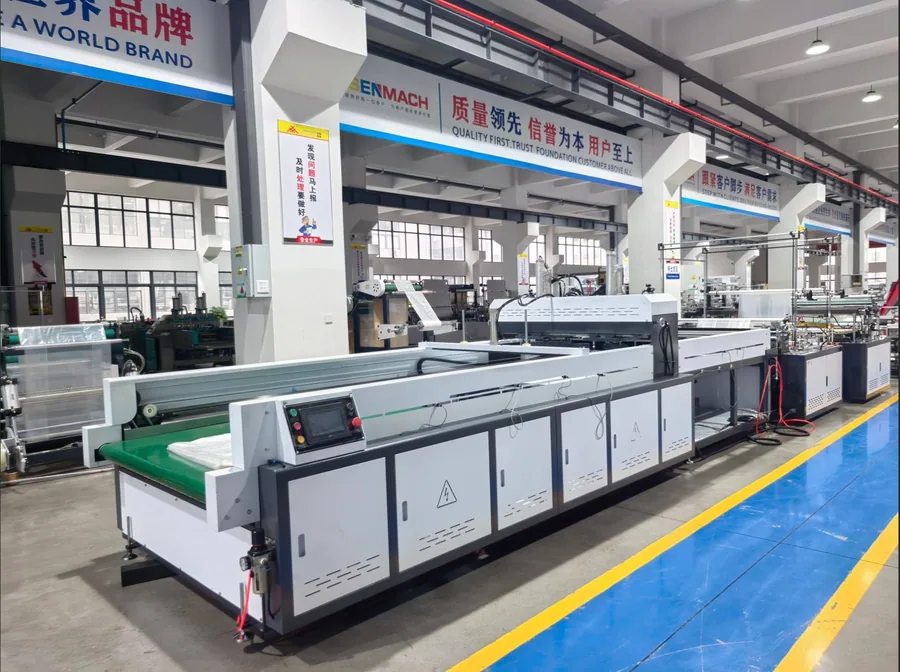
各段设备在装
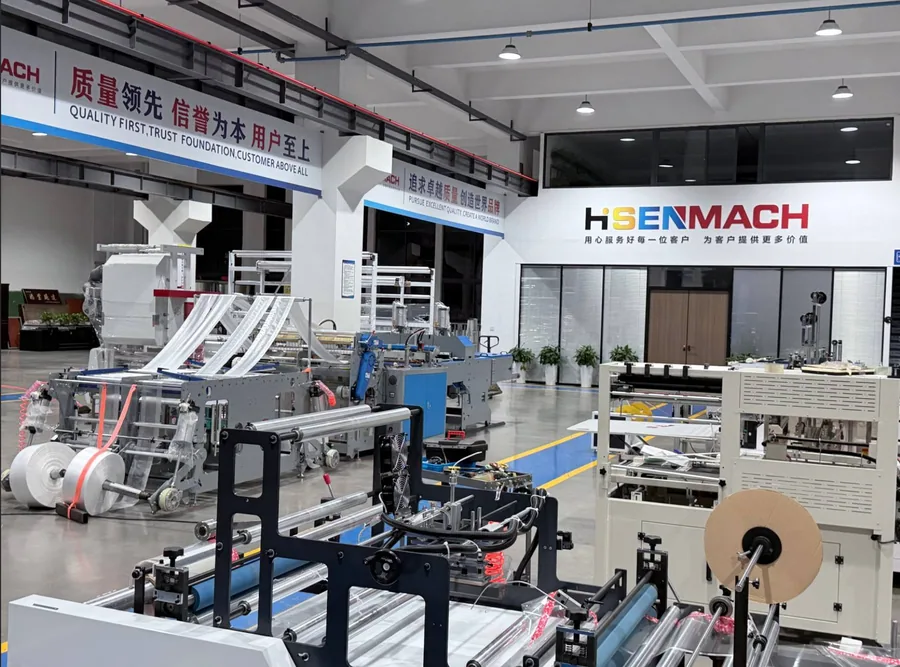
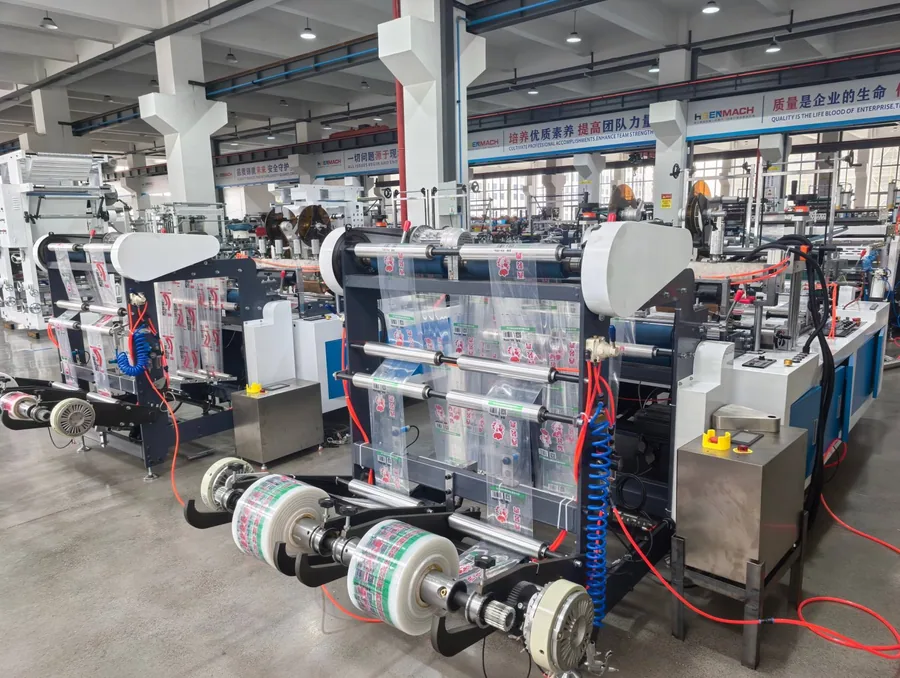
吹膜、分切、制袋几条线同时在排。每一段的装配重点不一样:吹膜看塔架垂直度,分切看导辊平行,制袋看封切对位。
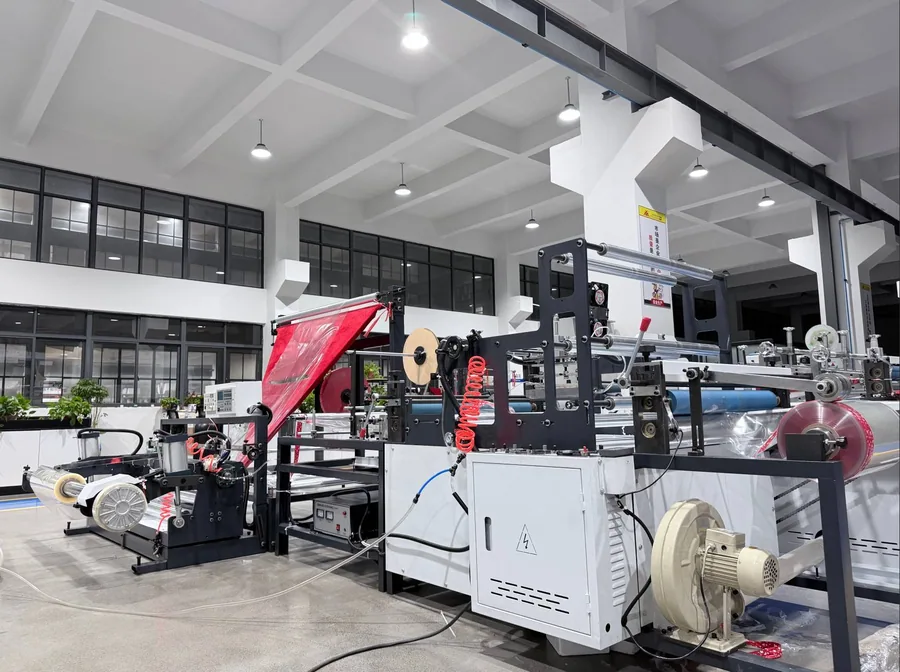
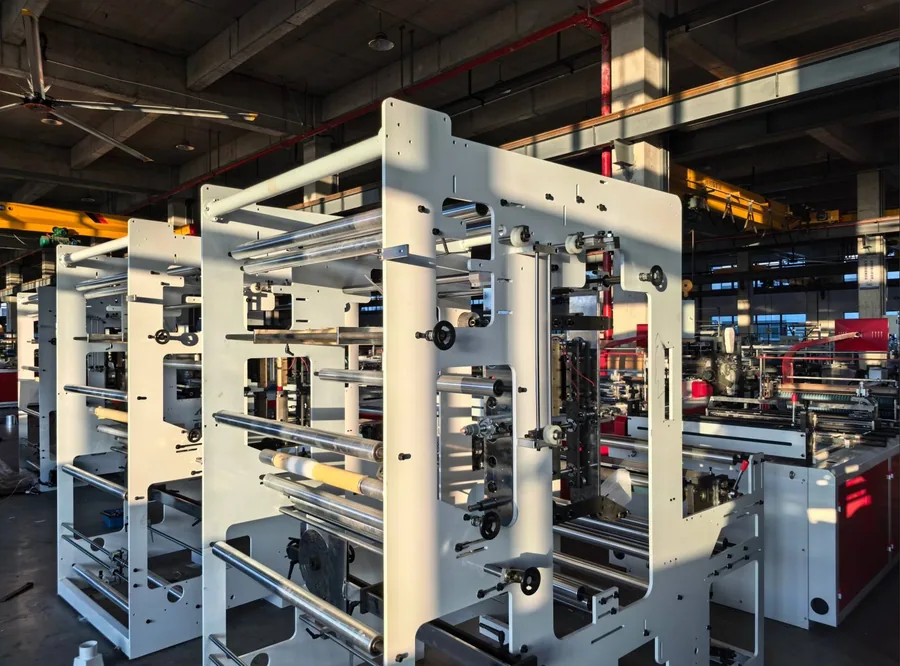
试机与展厅
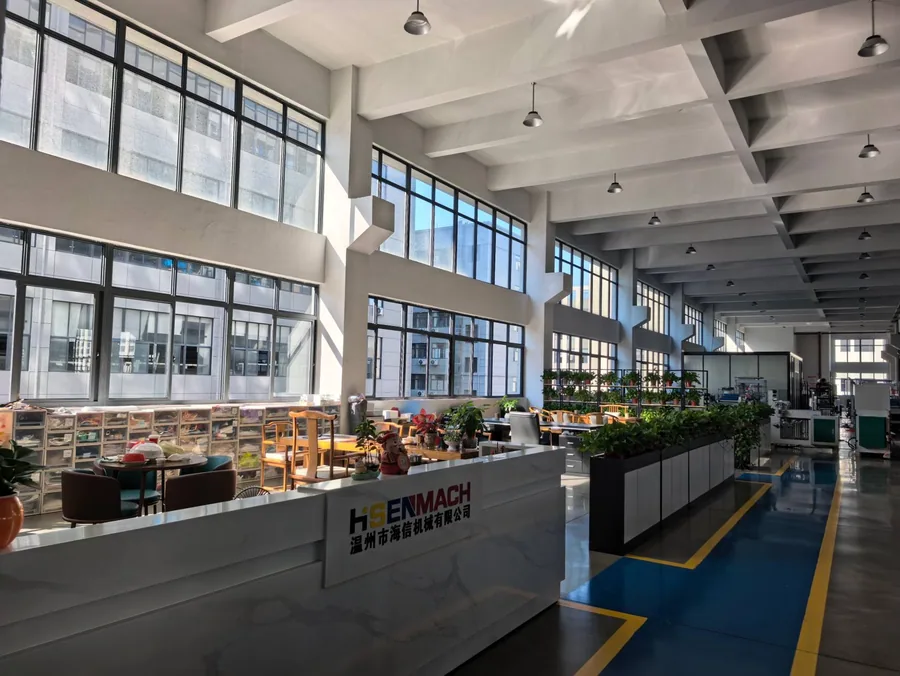
装完不是就发走,先带料跑,跑通了再谈发运。客户来了,先在展厅看样品,再进车间看机器。
一台机器,大概这么走完
从散件进厂到装箱发运,中间有四个节点。每个节点做完再往下走,问题不往后压。
机架、导辊、传动先对位。这一步的活是"垂直"和"平行"——塔架不垂直,膜会跑偏;导辊不平行,卷就不齐。后面调不出来。
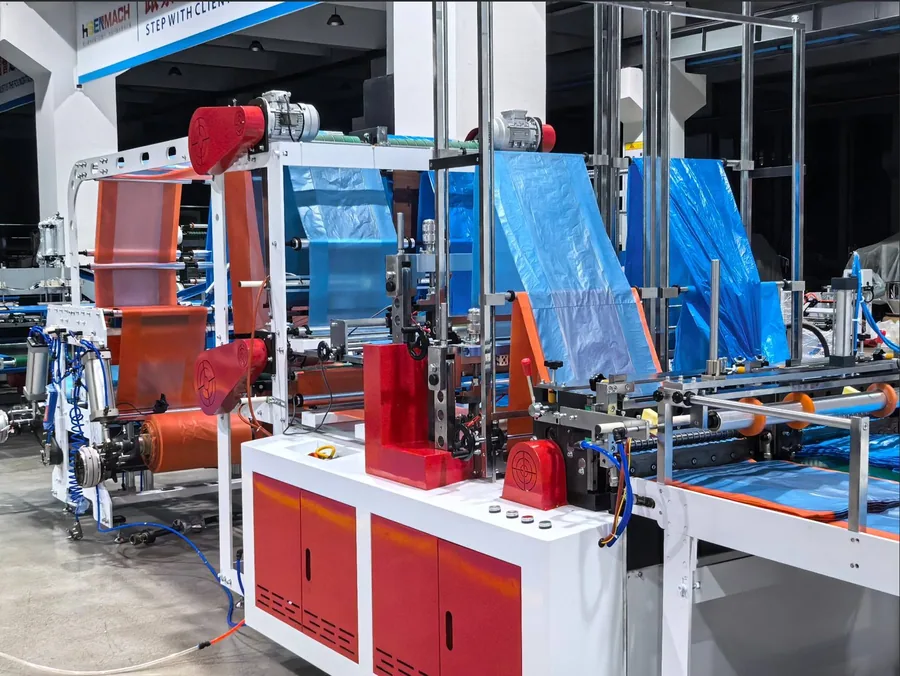
电控柜接线、气路水路在厂内接完,不留给客户现场。现场只做接管和对接,不动内部线束。
装完带料跑,看实际出料:封口撕不撕得开、袋长稳不稳、膜面有没有皱。空跑正常不代表带料能出好产品。
超尺寸的机型分段拆运,木箱包装,随机文件(说明书、电气图、易损件清单)一起走。
四个节点里,最容易被省掉的是第三个。有些厂装完空跑一圈就发走了,到客户那边才发现带料跑不起来——那时候再改,成本是双份的。
照片里能看出的四件事
不用听我们讲,这几张图里本来就有信息。
- 红色行车梁贯穿主跨整机上梁吊装。没有行车的车间,大机器只能靠人抬或者租吊车,装配精度和效率都受影响。
- 地面按区划线通道、装配位、试机位分开。设备挤在一起,换工位就要挪机器,返工率会上去。
- 试机用真料蓝膜、白膜都在机器上跑过,不是摆一段样膜拍完就撤。
- 展厅挨着车间样品和机器在同一个院子里,看完袋样可以直接进车间看它是怎么跑出来的。
来厂里,能看什么
看厂不是参观,是核对。下面这些是我们建议你重点看的,看不明白可以直接问。
用你将来要用的膜料或回收料跑一遍。厂里的样料跑得好,不代表你的料也跑得好。
尤其整线客户:最长的那台能不能进门、能不能转弯,量完回去对场地,比看图纸可靠。
机架怎么对、电控怎么走线、导辊怎么校。看得懂就知道后期维护难不难。
主机、选配、随机备件、电气规格,一条条对。有异议当面提,比发货后扯皮省事。
试机跑的是什么料、跑了多久、哪几项算验收,问清楚。这几项将来会写进合同。
袋型、膜样、封口样式都摆在那。你的成品能不能做,对着样品比划最快。
来之前打个电话,我们安排人接待、准备试机档期。临时到厂可能碰不上机器在跑。
常见问题
关于制造和验收,问得最多的几条。
能到厂里看装配过程吗?
可以。提前约时间,我们安排接待,尽量让你看到正在装的那几台。
建议带自己的料到厂,试机用自己的料最能看出问题。顺便量一下设备实际尺寸,回去对场地和门口。
出厂前试机用什么料?
默认用厂内试机料,也可以按你的料来。你有特定材料或厚度,最好提前寄一段过来,我们按你的料调参数再跑。
试机的目的是看带料后的实际出料,不是看机器能不能转。
试机发现不合格怎么办?
在厂内解决,不发运。哪一项不过就调哪一项,调完重跑。
所以建议你在合同里把验收项写具体:封口强度、袋长公差、膜厚公差、粒形,写清了才有判断标准。
设备怎么包装、怎么发运?
木箱包装,超尺寸的机型分段拆运。随机文件包括说明书、电气图、易损件清单。
运输方式按目的地和体量定,海运整柜、拼箱或陆运都有可能,报价阶段会说明。
电控和关键件能指定品牌吗?
可以按你的要求选,不同选择价格不一样,会体现在配置单上。
电气规格(电压、频率、插头标准)也能按目的地国家配,签合同前确认清楚。
交货期怎么定?
按机型和配置来,不同型号差别很大,所以不在网页上写一个笼统数字。
确认配置单之后,我们给一个具体日期,写进合同。有明确投产计划的,提前说是可以排的。
能拍视频看试机吗?
可以。拍带料运行的那一段,把封口、袋长、膜面或粒形拍清楚,比拍整机转圈有用。
需要看特定部位,提前说,我们对着拍。
备件怎么供应?
易损件清单随机器一起给。刀片、封刀布、滤网、加热圈这类,建议第一次就备一批。
停机等件的损失通常比备件本身贵得多。具体哪些算易损件,按机型不一样。