制袋机封刀温度与速度怎么匹配
温度过高封边发脆,过低封不牢。两者的本质是「热量输入时间」,速度一变,温度和压力要跟着补偿。这篇给出判断方法和调整顺序。
- 温度、压力、时间是一组参数,不是三个独立旋钮。时间是速度决定的,速度一变,另外两个必须跟着补偿。
- 升温和降速在多数场合等效,都是增加热输入。反过来想提速,就得用更高温度或更大压力把时间短掉的那部分补回来。
- 判断封口好不好只有一条标准:沿封线撕开,整条均匀断开。局部撕不开、一撕就散,都是参数没配好。
- 提速的顺序是固定的:先降半档试封,温度 +5℃ 小步走,温度到位仍不牢再动压力,跑满一百个再抽检。
- 换料、换厚度必须重调,没有例外。沿用上一批参数是最常见的错,废品率上来还以为是机器问题。
热封不是「把膜烫化粘上」这么简单,它是一次有明确输入和输出的热量传递过程:封刀给多少热、压多久、压多紧,决定了两层膜表面熔合到什么程度。三个输入里只有一个能被精确读到 —— 温度表上的数字。另外两个要靠速度换算和压力经验,所以调机时最容易只盯温度。
01温度、速度、压力,其实在算同一件事
一句话答:热封靠三样东西 —— 温度给多少热量、压力让两层贴合多紧、时间让热量作用多久。其中时间是速度决定的:速度越快,封刀压在膜上的时间越短,输入的热量就越少。所以三者必须一起调,单独动一个都会出问题。
热封的本质是把两层膜的表面熔到一起,冷却后形成一层连贯的熔接层。要让这个熔接层形成,需要三个条件同时满足:膜面温度达到热封起始温度以上、两层之间没有空气间隔、这个温度和贴合状态维持足够长的时间。
三个条件分别对应三个参数。麻烦的地方在于:只有温度是直接读得到的。温度表上写着数字,操作员看得见;停留时间要靠速度换算;压力只有一个气压表或机械刻度,而且真正作用到膜面上是多少,还取决于封刀平整度、高温布厚度、刀座刚性。
这就是为什么调机时容易只盯温度。温度是唯一能直接读到的数字,人自然会去调它。但只调温度,等于用一个变量去补偿三个变量的偏差,多数时候补不过来。
| 参数 | 它给的是什么 | 怎么读到 | 典型偏差方向 |
|---|---|---|---|
| 温度Sealing temperature | 热量输入的总量 | 温控表直接读,但表温 ≠ 膜面温 | 偏高(怕封不牢就往高调) |
| 压力Sealing pressure | 两层膜的贴合紧密度,排气效果 | 气压表或机械刻度,膜面实际压力看不到 | 偏高(怕不牢就加压) |
| 时间Dwell time | 热量传导与分子扩散的窗口 | 由速度换算,没有直接读数 | 被忽略(提速时不补偿) |
为什么「升温」和「降速」经常等效
热量输入 ≈ 温度差 × 接触时间。温度高一点、时间短一点,和温度低一点、时间长一点,输入的热量可能相同。所以在这两个参数之间,存在一条可以互相换算的曲线。
这条曲线的存在解释了两个现场现象:
- 「我把速度降下来就封住了」 —— 因为降速等于增加了热输入,效果和升温一样。
- 「我温度提上去了反而更差」 —— 因为温度已经过量,再多给热量会让封边变脆,而不是更牢。
但等效不等于可以随便替换。高温短时间和低温长时间得到的封口,在微观结构上不一样:高温短时间容易造成表层过熔、内层未熔透,封口看起来牢,实际一撕就脆断;低温长时间熔合更充分,但产量上不去,而且薄膜受热时间长容易收缩起皱。所以「等效」只在判断方向上成立,具体选哪一头要看产品和速度要求。
02热量是怎么从封刀走到膜上的
一句话答:封刀的热量不是直接给膜的,要依次穿过刀体、高温布、膜的上表面、膜层内部、下表面,最后到垫板(或下刀)。每一层都有热阻,所以封刀表温一定高于膜面实际达到的温度 —— 这个差值就是「温度表读数」和「封口效果」对不上的根源。
理解这条传热路径,很多「温度明明够了却封不住」的问题就有了解释。
| 传导环节 | 影响它的因素 | 出问题时的表现 |
|---|---|---|
| 刀体 → 高温布 | 高温布的厚度、编织密度、是否老化起毛 | 布磨薄了传热变快,同一温度下封口突然变脆;布起毛则传热不均,局部封不住 |
| 高温布 → 膜面 | 贴合是否紧密、膜面有无褶皱、有无粉尘 | 有空气隔层就传不进去,表现为「温度够但封线发白、不透明」 |
| 膜层内部 | 厚度、层结构、是否含填充或回料 | 厚膜需要更长时间,回料多的膜导热不均,容易出现局部未熔 |
| 膜 → 垫板 / 下刀 | 垫板材质、硅胶条硬度与老化程度 | 垫板硬了压不实,中间容易夹气泡;垫板老化则压力分布不均 |
温度表读到的是刀体温度,不是封口温度
温控探头一般装在刀体上或刀座附近,读的是那个位置的金属温度。膜面真正达到多少度,取决于上面这条路径上每一层的热阻,以及停留时间够不够让热量穿过去。
这就解释了一个常见困惑:同一台机器、同一个温度设定,换一卷膜就封不住了。如果新膜更厚、或者表面有轻微粉尘、或者卷边有褶皱,传热路径就变了,刀体温度没变,膜面温度却低了。这时候继续升温是「用更大的温差硬顶」,短时间有效,但会把封边烤脆。
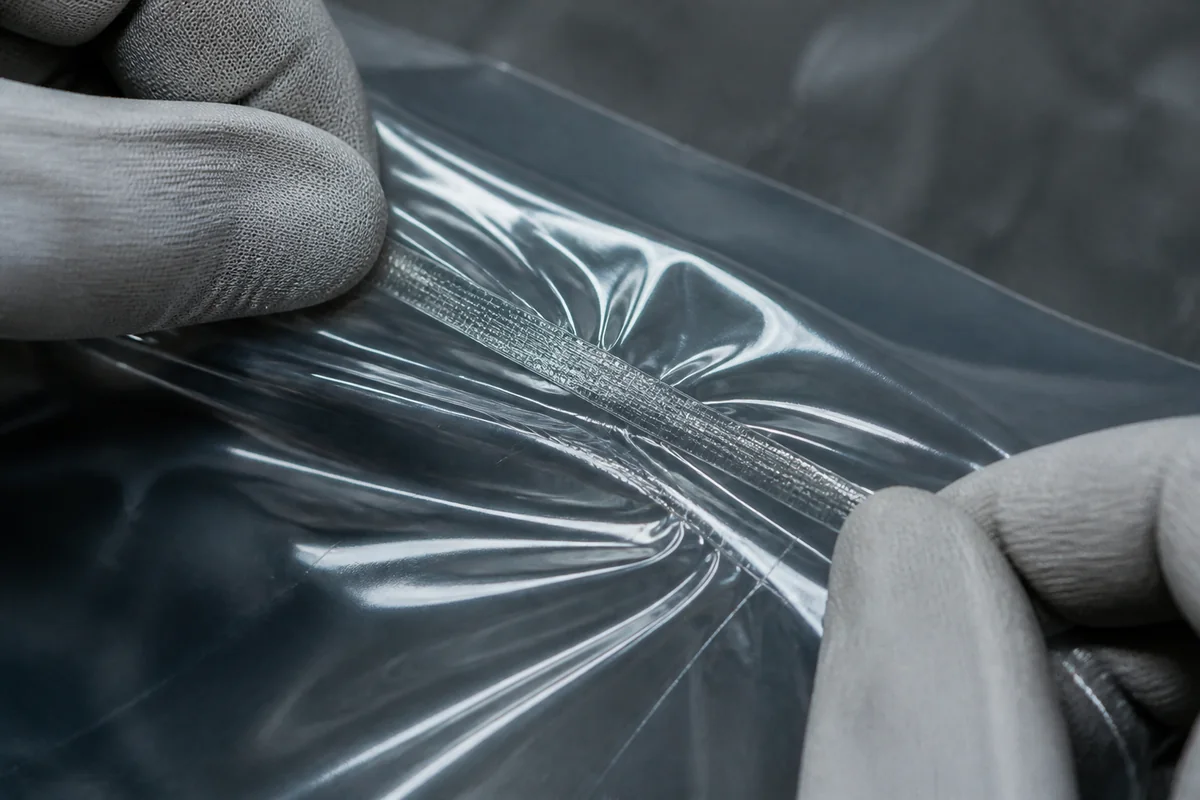
封得好的封线,两层膜熔合成一体,对着光看是均匀半透明的。如果封线发白、呈雾状,说明两层没有真正熔合,只是被压在一起 —— 这时候查压力、查高温布、查膜面清洁度,比升温有效。
03温度怎么定:从热封起始温度说起
一句话答:热封必须在材料的热封起始温度以上进行,这个温度低于熔点但明显高于室温软化点。封刀温度通常要高于这个起始温度,因为热量要穿过高温布和膜层、且停留时间只有零点几秒。所以「多少度合适」没有通用答案,只能从材料出发试出来。
热封起始温度(Seal Initiation Temperature,SIT)是一个可以测的量:把两层膜在不同温度下封、冷却后测封口强度,强度从接近零开始明显上升的那个温度,就是 SIT。它低于材料的熔点 —— 因为熔接只需要表层分子链活动起来,不需要整体熔融。
不同材料的 SIT 差别很大,这也是「换料必须重调」的根本原因:
| 材料类型 | 熔点大致区间 | 热封特性 |
|---|---|---|
| LDPE低密度聚乙烯 | 约 105–115℃ | 热封窗口宽,好封,是最宽容的一类;但封口强度上限也相对低 |
| LLDPE线性低密度聚乙烯 | 约 120–125℃ | 强度高、抗穿刺好,热封窗口比 LDPE 窄一些,温度过高容易脆 |
| HDPE高密度聚乙烯 | 约 130–135℃ | 熔点高、热封窗口窄,温度不够封不住,稍高就收缩起皱 |
| PP聚丙烯 | 约 160–170℃ | 熔点明显更高,需要更高刀温;冷却后脆性大,压力不宜过大 |
| 复合膜内层为 PE 或 CPP | 看内封层,不看外层 | 热量必须只熔内层,刀温过高会破坏印刷层或造成外层收缩 |
表里的熔点是材料本身的公开物性,属于通用知识;但「封刀该设多少度」不是熔点加一个固定值,因为刀温还取决于高温布厚度、膜厚、停留时间、压力。同样封 LDPE,慢速机器和高速机器的刀温可能差几十度。
为什么不能靠「设到某个熟知的数字」
行业里流传一些「经验温度」,比如「PE 一百五六就行」。这个数字在某些机器上确实好用,但换一台机器就可能不对,原因就是第 02 节的传热路径:高温布厚度不同、封刀宽度不同、垫板材质不同、速度不同,都会让同样的刀温产生不同的膜面温度。
所以正确的做法不是记数字,而是记「这组参数在这台机器上、这种膜上,封口是什么状态」。参数是结果,不是起点。
04速度一变,为什么必须重调
一句话答:速度直接决定停留时间 —— 封刀压在膜上的那零点几秒,就是全部的热输入窗口。速度提高一倍,停留时间减半,输入热量也跟着减半。所以提速而不补温度,必然封不牢;补了温度但不看压力,封线会变脆。
停留时间可以用袋长和速度算出来,这一步很多人没做过,但算一次就明白为什么提速要重调:
举个算例说明趋势,不代表任何机型参数:封刀接触宽度 10 mm,线速度 200 mm/s,停留时间约 0.05 s;如果把速度提到 400 mm/s,停留时间变成 0.025 s —— 热输入窗口砍了一半。要维持同样的封口,刀温就得明显提高,或者压力加大让传热更快。
这就是「调速必须同时调温」的物理原因。它不是经验,是可以算出来的。
为什么很多人提速后是「先加压力」
因为加压力见效快。压力加大,膜与高温布贴合更紧,空气隔层被排掉,传热效率立刻上升,封口马上看起来牢了。但这是用变形换传热 —— 压力过大会把封口区的膜压薄,那一段的强度反而下降,撕的时候容易从封线边缘断。
所以提速时的正常顺序应该是先补温度(增加温差、加快传热),温度补到位还不牢,再考虑压力。反过来先加压,会掩盖真正的温度不足,等到压力加到膜开始变形,问题就变成「封住了但一撕就破」。
05压力:最容易被忽略的第三个变量
一句话答:压力的作用不是「压紧」,而是排掉两层膜之间的空气、让膜面与高温布充分贴合。压力不足则夹气泡、封线发白;压力过大则把封口区压薄,强度下降。行业里热封试验常用 0.2–0.4 MPa 量级,实际生产要看膜厚和袋型。
压力的作用机制经常被误解。很多人以为「压力大就贴得牢」,实际上压力解决的是空气问题:两层膜之间哪怕只有极薄的空气层,热阻也会大幅上升,热量传不过去,封口就只粘了表面。
| 压力状态 | 封口表现 | 原因 |
|---|---|---|
| 不足 | 封线发白、呈雾状,中间有气泡或局部不粘;撕开时两层在封线处分层 | 空气没排净,传热受阻,膜面没到热封温度 |
| 合适 | 封线均匀半透明,沿封线撕开整条连续断开,断口有细微的拉伸痕迹 | 空气排净、贴合充分、温度到位 |
| 过大 | 封线明显变窄、变薄,撕开时容易从封线边缘撕裂;袋口发硬 | 膜在熔融状态下被压薄,封口区厚度不足 |
| 不均 | 同一袋上有的段牢有的段不牢,长封刀中间尤其明显 | 封刀不平、刀座刚性不足、垫板老化,与压力大小无关 |
压力不均比压力不足更难发现。因为气压表只显示一个总压力,看不到分布。判断方法是:连续取五个袋,都在同一位置(比如封线中段)看封口状态。如果五袋都是中段不牢,问题在分布,加总压力没用,要查封刀平整度和垫板。
压力调多少,看这两个信号
一是封线宽度:在同样温度下逐步加压,封线会先变清晰、再变宽、然后开始变窄。变窄就是过了,退回上一档。
二是袋口的硬度和厚度:用手指捻封口那一条,正常是柔韧的、和袋身厚度接近;如果明显发硬发薄,说明被压过头了。
06膜的结构差异:单层、复合、回料各要注意什么
一句话答:单层膜只需表层熔合,温度窗口较宽;复合膜只能熔内封层,刀温过高会伤印刷层或让外层收缩;回料比例高的膜导热不均、局部熔点漂移,需要更长的停留时间而不是更高温度。
第 03 节讲的是材料熔点,这一节讲的是结构 —— 同样标着 PE,单层膜和三层共挤膜的热封行为完全不同。
| 膜结构 | 热封时发生什么 | 调整要点 |
|---|---|---|
| 单层膜Monolayer | 上下表面同时受热熔合,热量只需穿透两层薄膜 | 温度窗口宽,好调;但封口强度上限受材料本身限制 |
| 多层共挤Co-extrusion | 只有内层(热封层)需要熔,外层可能要求耐热或不粘 | 刀温要「刚好熔内层」,过高会让外层也软化,出现封线两侧收缩 |
| 复合膜Laminated | 热量必须穿过外层和胶层才到内封层 | 传热路径最长,刀温明显高于同厚度单层膜;过高会破坏印刷图案或造成脱层 |
| 高回料比High regrind | 不同批次料的熔点漂移,膜面可能有轻微厚薄不均 | 靠升温解决会顾此失彼,更有效的是延长停留时间(适当降速)或加大压力改善贴合 |
| 含填充 / 母粒Filled / masterbatch | 填料不熔,占据封口截面,有效熔接面积减小 | 需要更高压力和更长停留时间;填充比例高的膜封口强度天然偏低,不能只看强度不看面积 |
回料膜为什么「怎么调都别扭」
因为它的热封窗口被压窄了。新料 LDPE 的窗口可能有几十度,掺了三成回料后,不同区域的熔点、厚薄、表面状态都不一致,真正能稳定封住的区间可能只剩十几度。
这时候的表现很有特征:温度低了有几条不牢,温度高了几条发脆,中间那段「刚好」的范围很窄,且随批次漂移。遇到这种情况,正确的做法不是继续微调温度,而是承认窗口窄这个事实,用更小的步长调、更频繁地抽检,并把当批参数记下来 —— 下一批回料来了很可能又要重调。
复合膜的一个反直觉点
复合膜的刀温往往比同厚度单层膜更高,但能承受的上限反而更低,因为它多了一层怕热的印刷层或胶层。窗口两头都紧,这是复合膜最难调的原因。
判断有没有伤到外层,看两处:封线两侧有没有轻微收缩或起皱(外层受热),印刷图案在这个区域有没有变暗或发雾(油墨受热)。有其中一样,说明刀温已经偏高,即使封口强度够也要降下来,用延长停留时间补。
07不同袋型,封刀要求不一样
一句话答:袋型决定封口的受力方式和形状,所以同一台机器做不同袋型时参数不能通用。背心袋要封提手根部、快递袋要留胶条位置、连卷袋要打点断线、拉链袋要避让拉链 —— 封刀的位置和压力都不一样。
这一节把常见袋型的差异列清楚,换袋型时就知道该动哪里,而不是整套参数重摸一遍。
| 袋型 | 封口特征 | 参数取向 |
|---|---|---|
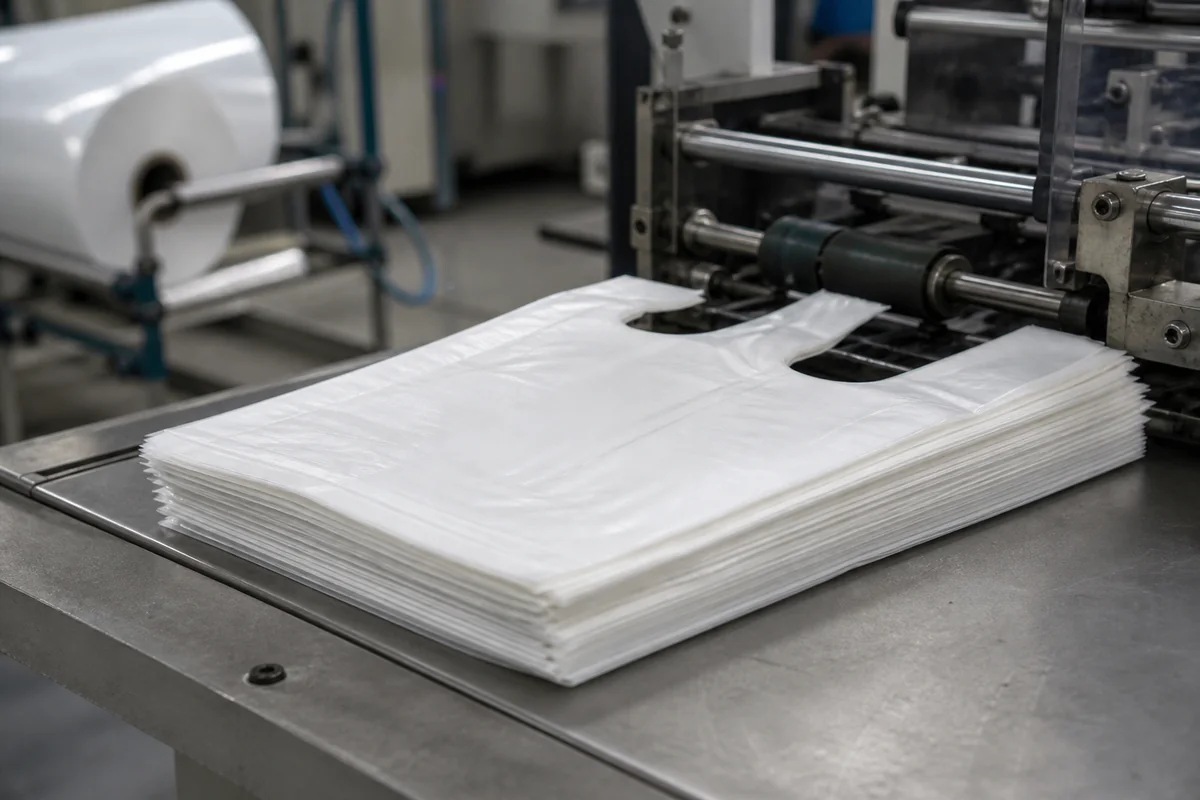
| 背心袋Vest / T-shirt bag | 袋底封口 + 两侧提手根部,封线有转角 | 转角处容易压不实,压力要略高;提手根部是受力点,封口强度要求最高 |
| 平口袋Flat bag | 单条直封线,形状最简单 | 最容易调的一类,参数窗口宽;可用来做基准,再推算其他袋型 |
| 快递袋Courier / mailing bag | 袋底封口 + 袋口翻边 + 胶条位置 | 胶条区域不能有封线,封刀位置必须避开;袋底封口要能承受装填后的拉力 |
| 连卷袋Roll bag / perforated | 封口 + 点断线(虚线)同时成型 | 点断线的刀与封刀分离,两者压力独立;点断太深易断、太浅撕不开 |
| 拉链袋Zipper bag | 拉链与封口在同一段区域内 | 拉链本身厚,压力不均会顶偏封刀;刀温要避开拉链材质(多为 PE 或 PP) |
| 垃圾袋Refuse bag | 袋底封口,通常膜较厚、幅宽大 | 厚膜 + 长封线,中间容易压不实,重点看封刀刚性与平整度 |
长封线的坑:中间总是先出问题
垃圾袋、大尺寸平口袋这类长封线产品,最容易出的问题是中间封不牢、两头正常。原因不是温度不够,是封刀刚性不足 —— 长刀在压力下会轻微弯曲,中间的实际压力低于两头。
判断方法很简单:取三个袋子,分别撕中间段和两端的封口。如果中间总是先开,且把总压力加上去中间改善了但两头开始变薄,就是刚性/平整度问题,继续加压只是把问题挪到两头。
08从现象判断该动哪一个
一句话答:不要靠眼睛看「封得像不像」,要靠撕开看断口。封线整条均匀断开是合格;一撕就散是温度或压力不足;膜被拉断而封线没开是封过头;中间有气泡是压力不足或膜面有污染。不同现象对应不同的调整方向,乱调只会把问题搅乱。
| 现象 | 大概率原因 | 先动哪个 | 不要做什么 |
|---|---|---|---|
| 一撕就散,封线像没粘住 | 温度不够,或压力不足以贴合 | 先提温一档(5℃),再试;不行再加压 | 不要一次提十几度,会直接过温 |
| 封线整条都粘不住,但边上有粘 | 封刀不平或压力分布不均 | 查封刀平整度、高温布、垫板 | 不要调温度,调了也没用 |
| 撕开时膜被拉断,封线本身没开 | 封得过头,封口区膜被烫脆 | 降温,不要加压 | 不要因为「强度高」就认为合格 |
| 封边发黄、收缩起皱 | 温度过高,热输入超出材料承受 | 降温,必要时同步降速减少热冲击 | 不要靠加压「压平」皱纹 |
| 封口中间有气泡、局部不粘 | 压力不足,或膜面有粉尘、油污、水汽 | 先清洁膜面和高温布,再小幅加压 | 不要直接大幅加压,会压薄封线 |
| 封线宽度明显变窄 | 压力过大把熔融膜压薄 | 减压一档,或适当降速 | 不要提温补偿,会更薄 |
| 封线发白、呈雾状但不散 | 两层未真正熔合,只是被压在一起 | 查高温布是否磨薄、膜面是否有空气隔层 | 不要只提温,传热路径没解决 |
| 换卷后突然变差,参数没动 | 新卷膜的厚度、回料比或表面状态不同 | 按新材料重走一遍调整顺序 | 不要沿用上一卷参数硬跑 |
表里每一行的「不要做什么」比「先动哪个」更重要。现场调机出问题,多数不是因为没调对方向,而是因为调错了方向之后又叠加了第二个错误,最后连原始现象都看不到了。
09怎么判断封口质量:剥离测试
一句话答:手工剥离测试的做法是:从封线一端沿垂直于封线的方向缓慢撕开,观察断开位置和断口形态。整条封线连续断开、断口有细微拉伸痕迹,是合格;封线本身分层剥离(膜和膜分开),是不合格。
这一节讲的是「怎么撕」,因为撕的方法不对,判断就会错。
热封后需要时间冷却定型。刚下机的封口温度还高,分子链仍在活动,这时候撕出来的结果偏强。等几十秒或用风扇辅助冷却,再取。
不要顺着封线撕(那测的是封线抗剪),要垂直于封线撕,让封口承受剥离力。这是唯一能反映「封口强度」的方向。
三种结果对应三种状态:断在膜本体、封线完好 —— 封口强度高于膜,合格;断在封线、断口呈拉丝状 —— 强度接近膜,临界合格;封线直接分层、两层分开 —— 强度不足,不合格。
只撕一处会漏掉分布问题。长封线尤其要撕中间,那是压力最弱的位置。
单次结果可能是偶然。五个袋结果一致才算稳定;忽好忽坏说明过程不受控,参数还没定住。
「撕不开」不等于「封得好」
这是最容易被误判的一类。封过头的时候,封口区的膜已经被烫脆,撕的时候膜先断,封线完好无损 —— 看起来强度很高,实际上那一段膜已经劣化,装东西后容易从封线边缘开裂。
区分方法:看断口位置。断在离封线有一定距离的膜本体上,是正常;紧贴封线边缘断开、断口整齐发脆,是过温。后者要降温。
10提速时的五项调整顺序
一句话答:先降半档试封 → 温度 +5℃ 再试 → 温度到位仍不牢动压力 → 跑满一百个再抽检 → 记下「材料 + 厚度 + 速度」三件套。顺序不能换,因为压力会掩盖温度不足,先动压力就失去判断依据。
产量要上去,很多人第一反应是把速度旋钮拧上去,结果废品率飙升。正确的做法是把提速当成一次小步试错,而不是一次设定。
先看清速度本身带来的变化:封线是变窄了、发白了、还是出现气泡。带着现象去调,比盲调快得多。
小步走。一次加十几度很可能直接从「封不牢」跨到「发脆」,中间那段能用的区间被跳过,反而更费时间。
判断「温度到位」的标志是封线开始变半透明,说明熔合正在发生。到这一步还不牢,才是压力或传热路径的问题。
前十几个袋受封刀初始温度和热惯性影响,不代表稳定状态。连续跑一段之后的封口才是真实水平。
只记温度没用。同一温度配不同速度,封口完全不同。三件套一起记,下次同规格直接调用,换规格也知道从哪改起。
封刀是金属件,有热惯性和热平衡过程。刚开机时刀体温度可能低于设定值,跑一段时间后才稳定;而这个稳定值和设定值之间往往有差值。只测开机前几个袋,等于在测一个还没进入稳态的系统。
11换料、换厚度,必须重调
一句话答:没有例外。不同材料的熔点和热封窗口差别很大,同一温度在 PE 上刚好,在复合膜上可能就烫穿;厚度变化同样要重调,厚膜导热慢需要更长时间或更高温度,薄膜则相反,容易过温。最常犯的错是沿用上一批参数。
换料后不重调,直接跑,废品率上来还以为是机器问题 —— 这是现场最常见的判断偏差。
换厚度的两个方向
| 变化 | 热封行为怎么变 | 怎么调 |
|---|---|---|
| 薄 → 厚 | 热量要穿透更多材料,同样停留时间下膜面温度更低 | 优先延长停留时间(适当降速),其次小幅提温;压力可略增以改善贴合 |
| 厚 → 薄 | 热容小,升温快,容易过温发脆 | 先降温,不要靠降速解决(降速会进一步增加热输入) |
| 同厚度、换牌号 | 熔指、密度、共聚单体不同,热封起始温度漂移 | 按新材料重新试封,从偏低的温度往上试,不要在旧参数上加 |
一个实用的存档表格
建议在机器旁边贴一张表,每换一次规格记一行。看起来原始,但它能省掉每次重摸参数的时间:
| 规格 | 材料 | 厚度 | 速度 | 刀温 | 压力 | 现场观察 |
|---|---|---|---|---|---|---|
| — | — | — | — | — | — | — |
| — | — | — | — | — | — | — |
七列就够。最后「现场观察」一栏比数字更有用 —— 写「封线略发白」「袋口偏硬」这类描述,它告诉你当时离边界有多近,下次换规格时能判断该往哪个方向调。
12参数都对,还是不牢:查封刀本身
一句话答:温度、压力、速度都调过还是不稳定,问题多半在封刀本身 —— 高温布磨损导致传热不均、长封刀中间下垂导致压力分布不均、刀座松动导致实际压力不到位。这三样都不是调参数能解决的。
| 部件问题 | 表现 | 怎么确认 |
|---|---|---|
| 高温布磨损 / 起毛 | 封线局部发白、不透明,位置固定;换卷后依旧同一位置 | 停机摸布面,有起毛、变薄、破洞就是该换了 |
| 封刀变形 / 下垂 | 长封刀中间封不牢,两头正常;加大压力后两头变薄而中间依旧 | 用直尺或塞尺贴刀口检查,中间有间隙即变形 |
| 刀座松动 | 压力表读数正常但封口偏浅;有时伴随异响或封线位置轻微漂移 | 停机手动晃刀座,有旷量就是松动;紧固后重试 |
| 垫板 / 硅胶条老化 | 封线中间夹气泡,位置随机;压力加大后改善但不彻底 | 看硅胶条是否变硬、压痕是否均匀 |
| 热电偶位置偏移 | 温控表显示稳定,但封口状态与读数不符 | 用接触式测温枪对刀口实测,与表值比对 |
高温布是消耗件,不是装上去就一直用。跑硬料、跑厚膜、跑含填充的膜磨损更快,建议随机备几卷。判断更换时机不要看时间,看状态:起毛、变薄、有硬化的局部,都该换。
13常见问题
制袋机封刀温度一般设多少度?
没有通用答案,因为这取决于材料熔点、膜厚、高温布厚度、停留时间和压力。同样是 PE,慢速机和高速机的刀温可能差几十度。
能给的只有原理:热封必须在材料的热封起始温度以上,而封刀温度要高于这个值,因为热量要穿过高温布和膜层、且停留时间很短。正确做法是从偏低温度往上试,找到能稳定封住的最低点,而不是套用别人说的数字。
温度明明够了,为什么封口还是不牢?
因为温度表读到的是刀体温度,不是膜面温度。热量要依次穿过刀体、高温布、膜上表面、膜层,任何一层热阻变大,膜面就到不了热封温度。
常见原因:高温布磨薄或起毛、膜面有粉尘或水汽、膜有褶皱导致贴合不良、压力不足形成空气隔层、垫板老化。这时候继续升温是「用更大温差硬顶」,短时间有效但会把封边烤脆。
提速后封口变差,应该先调温度还是先加压?
先调温度。提速直接减少停留时间,热输入不足是首要原因,先补温度方向是对的。
先加压虽然见效快,但它是用膜变形换传热效率,会掩盖真正的温度不足。等到压力加到膜开始变薄,问题就变成「封住了但一撕就破」,比原来的问题更难处理。
封口一撕就脆断,是什么原因?
过温。封口区的膜被烫到劣化,分子链降解,强度下降。表现是撕的时候膜紧贴封线边缘整齐断开、断口发脆,而封线本身没有分层。
处理方向是降温,不要加压。同时检查是不是停留时间过长(速度偏慢)造成的等效过温 —— 高温短时间和低温长时间都可能过温,只是路径不同。
封线中间有气泡、局部不粘,怎么解决?
先分清两件事:气泡是「空气没排掉」,局部不粘是「那一处温度不够」。两者的处理不同。
气泡先查压力是否足够、膜面是否有粉尘油污、垫板是否老化;局部不粘且位置固定,查高温布和封刀平整度。清洁是最容易被跳过的一步,但它在实际现场解决的问题比调参数多。
换一批膜,要不要重新调参数?
要。即使牌号、厚度、供应商都一样,不同批次的熔指和回料比例也可能有差异,热封窗口会漂移。差别大的时候表现很明显:同一参数上一批正常,这一批突然有几条不牢。
建议每换一批做一次快速试封:跑十几个袋,撕三点,确认没问题再批量生产。这个动作花几分钟,能避免整批废品。
封刀布(高温布)多久换一次?
没有固定周期,看状态不看时间。跑硬料、厚膜、含填充的膜磨损更快,可能几周就要换;跑薄软料能撑很久。
该换的信号:表面起毛、局部变薄、出现破洞、硬化发脆。起毛和变薄会直接导致传热不均,表现为封线某一段固定位置发白不牢。建议随机备几卷,不要等坏了再买。
长封刀中间总是封不牢,怎么办?
先判断是不是压力分布问题:取三个袋,分别撕中间和两端。如果中间总是先开,且加大总压力后中间改善但两头开始变薄,就是封刀刚性或平整度不足,中间在压力下轻微弯曲。
这不是调参数能解决的。检查刀口平整度(直尺或塞尺)、刀座刚性、垫板是否均匀。继续加压只会把问题从中间挪到两头。
复合膜热封要注意什么?
复合膜只能熔内封层,外层(印刷层、阻隔层)不能受热过度。所以它的刀温往往比同厚度单层膜更高(传热路径长),但能承受的上限反而更低(外层怕热)。窗口两头都紧。
判断有没有伤到外层,看封线两侧有没有收缩起皱、印刷图案在该区域有没有变暗发雾。有其中一样,说明刀温偏高,即使封口强度够也要降下来,用延长停留时间补。
回料比例高的膜,怎么封得稳?
关键认知是:它的热封窗口被压窄了。不同区域的熔点、厚薄、表面状态不一致,能稳定封住的区间可能只剩十几度。
所以不要指望「调到一个参数就一劳永逸」。做法是:用更小的步长调、更频繁地抽检、把当批参数记下来,并且优先用延长停留时间(适当降速)而不是继续升温 —— 升温会顾此失彼。
封口强度多少算合格?
这要看产品用途和客户约定,没有统一数值。但有一个通用的判断原则:合格的封口,强度应该接近或不低于膜本体,撕开时断在膜上而不是封线上。
如果封线先分层,说明强度不足;如果膜紧贴封线边缘脆断,说明过温。两种情况都不合格,方向正好相反。
冬天和夏天,参数要不要改?
要,尤其是车间温差大的时候。冬天环境温度低,膜偏硬、封刀散热快,同样的设定可能封不牢,表现为「早上开机特别难封,跑热了就好了」。
另外湿度影响也明显:梅雨季膜面容易吸潮,水汽在封口受热时汽化,形成气泡或局部不粘。这类问题降温加压都无效,要处理储存环境和膜卷密封。
① 温度、压力、时间是一组,时间是速度决定的,速度变了两外两个要补偿。② 温度表读的是刀温不是膜温,传热路径上有四层热阻。③ 判断封口只有一条标准:垂直于封线撕开,整条均匀断开。④ 提速顺序固定:试封 → 温度 +5℃ → 再动压力 → 跑满一百个 → 存档。⑤ 换料换厚度必须重调,参数对还不牢就查封刀本身。
本文没有给具体的封刀温度数值。不同材料、不同厚度、不同封刀结构的合适温度差别很大,给一个通用数字反而害人 —— 你照着设,可能正好落在「能封住但发脆」的那一段。文中出现的材料熔点区间是公开的物性数据,用于建立判断框架;热封压力 0.2–0.4 MPa 是行业试验中常见的量级,不是我们某一机型的规定值。如果你有具体材料和不牢的现象,把膜样和运行视频发过来,能看得更准。
把膜样(同批次一小段)、袋型和现在用的参数发过来,我们按文中的顺序帮你判断卡在哪一环,再给调整方向。